更新时间:2026-10-05 20:36:02 浏览次数:410 返回列表
焊接夹渣的危害,点状夹渣的危害与气孔相似,带有尖角的夹渣会产生尖端应力集中,尖端还会发展为裂纹源,危害较大。焊接裂纹,焊缝中原子结合遭到破坏,形成新的界面而产生的缝隙称为裂纹。
根据焊接位置的选择。在焊条直径一定的情况下,平焊位置要比其它位置焊接时选用的焊接电流大。提问:3、在一块10毫米厚低碳钢上,用直径为3.2毫米的焊条,焊一道平焊缝,应采用多大焊接电流?
一些项目使用冷拉丝网而不镀锌;有些是镀锌的,但镀锌过程不能保证足够的厚度;一些焊镀锌电焊网生产过程首先镀锌然后焊接;一些工程焊接网格连接使用燃烧线绑定方法。所有这些都可能降低镀锌电焊网的耐久性。
电焊网片种类有:不锈钢网片、黑铁丝网片、镀锌铁丝网片、涂塑网片、带框网片。电焊网片系选用优质铁丝,通过精密的自动化机械焊接制成,电焊网片成型后进行镀锌(电镀或热镀);镀锌丝电焊网片系选用优质的镀锌铁丝通过精密的自动化机械焊接制成。
冶金特性:(1)、合金元素的氧化CO2焊时,在电弧高温作用下,CO2会分解成CO、O2和O,在焊接条件下,CO不溶于金属,也不参与反应,而CO2和O都有强烈的氧化性,使Fe及其它合金元素氧化。(2)、脱氧及焊缝金属的合金化?通常在焊丝中加入一定量的脱氧剂进行脱氧,此外,剩余的脱氧剂作为合金元素留在焊缝中,以弥补氧化烧损损失并保证焊缝的化学成分要求。
等离子弧切割:利用等离子弧的高温高速弧流使切口的金属局部熔化以致蒸发,并借助高速气流或水流将熔化的材料吹离基体形成切口的切割方法。(1)等离子弧能量密度大,弧柱温度高,穿透能力强,10~12mm厚度钢材可不开坡口,能一次焊透双面成形,焊接速度快,生产率高,应力变形小。
应力腐蚀裂纹:在应力和腐蚀介质共同作用下产生的裂纹。除残余应力或拘束应力的因素外,应力腐蚀裂纹主要与焊缝组织组成及形态有关。
V形和Y形坡口的加工和施焊方便(不必翻转焊件),但焊后容易产生角变形。
结晶裂纹较常见的情况是沿焊缝中心长度方向开裂,为纵向裂纹,有时也发生在焊缝内部两个柱状晶之间,为横向裂纹。弧坑裂纹是另一种形态的,常见的热裂纹。
一般焊接用的二氧化碳气体,其纯度要在99.5%以上。产生气孔的主要原因:(1)焊丝质量差,焊件表面上不清洁,有铁锈,油污,水分等;(2)气体纯度不够,水分太多;(3)“气体流量不当”包括气阀,流量计,减压阀调节不当或损坏; (4)气路有泄露和堵塞;
双Y形坡口是在V形坡口的基础上发展的。当焊件厚度增大时,采用双Y形代替V形坡口,在同样厚度下,可减少焊缝金属量约1/2,并且可对称施焊,焊后的残余变形较小。缺点是焊接过程中要翻转焊件,在筒形焊件的内部施焊,使劳动条件变差。
使用细节: 一、当发生回火时应迅速关闭氧气阀门,然后再关闭乙炔气阀门。二、乙炔管破裂着火时,应迅速折起前一段胶管将火熄灭。氧气管着火时,应迅速关闭氧气瓶阀门。禁止用折管办法灭火焰。电焊机必须有可靠接地。电焊把线应有良好绝缘,破皮漏电处应及时修好。
焊接技术主要应用在金属母材上。焊工培训学校常见的培训项目有高压焊培训、氩电联焊培训、下向焊培训、氩弧焊培训、气保焊培训等,塑料等非金属材料也可以进行焊接。金属焊接方法有40种以上,但是主要分为熔焊、压焊和钎焊三大类。
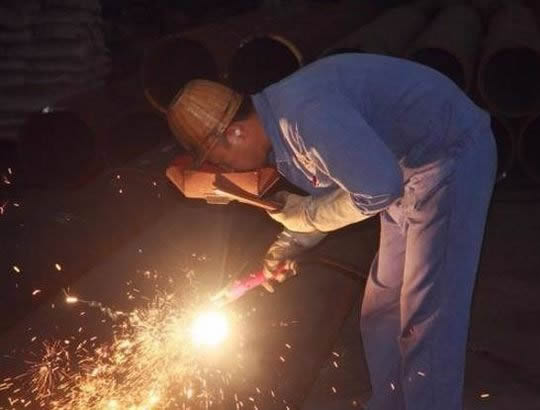
三角形运条方法:焊条末端向前连续均匀的三角形运运。该运条方法适用于厚板的焊接,焊接根部时有利于熔化金属焊缝的接头良好。焊缝的接头是单面焊双面成形打底焊较难掌握的环节。
盖面层(加强焊层)焊接时,应先进行“填平补齐”,使焊肉高低一致,并不超过坡口面,保留坡口轮廓,调整好焊接电流,一次盖面,做到外型美观。
镜子的放置,放置镜子要考虑两个因素,首先要能通过镜子反射清楚看到焊缝的、熔池、坡口,其次要不影响焊枪摆放位置及焊接过程中焊枪操作;镜面焊时,由于强烈的弧光反射,对熔池的观察肯定没有正常焊接时清楚;