
盖面焊,盖面焊与填充焊一样首先检查填充焊缝表面的平整度,清理表面氧化物和杂质,使焊缝周向和横向平滑均匀,为盖面焊创造良好的条件。操作时应以两侧坡口线为基准,熔池向母材侧扩展0.5~1.5mm,使焊缝的宽度增加1~3mm,并尽量始终保持这一宽度;焊缝的余高应显弧形,即两侧低,中间稍高些,并在周向保持这一高度,这样就能焊出优质优美的焊缝。
焊接电弧电压不稳定(变电)a、电源线与分电箱连接部分松动或网络电压波动异常。 b、焊接电缆(+)、(-)输出部分松动,或与二氧化碳焊枪连接处接触不良、松动。二氧化碳焊枪导电嘴磨损严重或与导电连杆接触不良,二氧化碳枪弯管(鹅头)与焊枪本体接触不良。
焊前准备。壁厚<2mm的薄壁管一般不开坡口,不留间隙,加焊丝一次焊完。锅炉受热面的薄壁管一般要采用V形坡口,大直径的厚壁管(如给水管道、蒸汽管道等)采用U形或X形坡口。坡口两侧及管壁内外要求无锈斑和油污等。
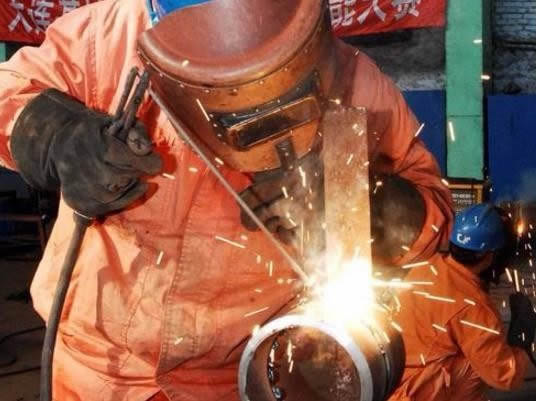
电焊、气割,严禁遵守十不规程操作。 1、焊工须持证上岗,无特种作业安全操作证的人员,不准进行焊、割作业。2、凡属一、二、三级动火范围的焊、割作业,未经办理动火审批手续,不准进行焊、割。
初级为压力容器焊工,中级为管道氩电联焊,高级是管道向下焊。高压焊工因为焊接作业要求高,操作难度大,施工焊接监管严格,一直是焊工行业里面技术要求较高的项目之一初级压力容器焊接广泛采用单面焊双面成形技术。
镜子的放置,放置镜子要考虑两个因素,首先要能通过镜子反射清楚看到焊缝的、熔池、坡口,其次要不影响焊枪摆放位置及焊接过程中焊枪操作;镜面焊时,由于强烈的弧光反射,对熔池的观察肯定没有正常焊接时清楚;
获得稳定的焊接质量是头等重要的。因此,焊前必须将电极与工件以及工件与工件间的接触表面进行清理。
成本低:经综合测定,发现氩电联焊比手工电弧焊可以降低施工综合成本10%——20%,比氩弧焊可以降低施工综合成本5%——15%,而且焊口成型好,返修率低,降低了综合成本。
敲击法:使焊条与焊件表面垂直地接触,当焊条的末端与焊件的表面轻轻一碰,便迅速提起焊条并保持一定的距离,立即引燃了电弧。操作时焊工必须掌握好手腕上下动作的时间和距离。
焊接电压必须与电流形成良好的配合。焊接电压过高或过低都会造成飞溅,焊接电压应伴随焊接电流增大而提高,应伴随焊接电流减小而降低,较佳焊接电压一般在1-2V之间,所以焊接电压应细心调试。
采用高频引弧时,产生的高频电磁场强度在60~110V/m之间,超过参考卫生标准(20V/m)数倍。但由于时间很短,对人体影响不大。如果频繁起弧,或者把高频振荡器做为稳弧装置在焊接过程中持续使用,则高频电磁场可成为有害因素之一。
难点化解办法1、对一些基础概念,仔细、重点地讲解;2、通过画一些示意图,讲解那些不容易观察和注意的情况;3、通过实际操作,使理论和实践有机地结合在一起。
直线形运条法焊接时焊条不作横向摆动,沿焊接方向作直线运动,常用于开I形坡口的对接平焊、多层焊的其一层焊道或多层多道焊。
焊工技能有哪些呢?1)手工电弧焊的基本操作(平焊、立焊、横焊)及仰焊的操作和其要领。2)平角焊和立角焊的操作技术。3)常用金属材料的焊接方法。 4)熟练掌握气焊和气割的基础操作技术。 5)正确使用火焰的调整方法和火焰的应用范围(碳化焰、中性焰、氧化焰)。 6)掌握氩弧焊的引弧、送丝技术、具体的操作要点及参数调节、氩弧焊的应用范围。
其优点因为电流大、间隙小,所以生产效率高,操作技能容易掌握。其缺点是用于打底的话因为操作者看不到钝边熔化和反面余高情况,所以容易产生未熔合和得不到理想的反面成形。内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。
焊接作业的危害,并非不可避免。只要每位焊工在作业中都严格遵守焊割作业安全规程,这些危害都可以得预防。
焊条使用前按照焊条厂家说明书要求对焊条进行烘燥;焊丝按照牌号分类摆放为焊条使用前按照焊条厂家说明书要求对焊条进行烘燥,施焊的技术准备编制大口径管道焊接作业指导书报审监理、业主同意; 焊接工艺卡、热处理工艺卡支持性文件齐全.