更新时间:2026-09-17 06:36:01 浏览次数:215 返回列表
电弧引燃后要在焊件开始的地方预热3~5s,形成熔池后开始送丝。焊接时,焊丝焊枪角度要合适,焊丝送入要均匀。焊枪向前移动要平稳、左右摆动 是二边稍慢,中间稍快。要密切注意熔池的变化,池熔池变大、焊缝变宽或出现下凹时,要加快焊速或重新调小焊接电流。
焊条沿轴线向熔池方向送进使焊条熔化后,能继续保持电弧的长度不变,因此要求焊条向熔池方向送进的速度与焊条熔化的速度相等。如果焊条送进的速度小于焊条熔化的速度,则电弧的长度将逐渐增加,导致断弧;如果焊条送进的速度太快,则电弧长度迅速缩短,焊条未端与焊件接触发生短路,同样会使电弧熄灭。
提高焊接技术,改进焊接工艺和材料,通过提高焊接技术,使焊接操作实现机械化、自动化、人与焊接环境相隔离,从根本上消除电焊作业对人体的危害。在社会经济迅猛发展的今天,电焊作业几乎涉及到所有的工业领域,电焊工的数量急剧上升,电焊中的职业危害也日趋突出。
焊接保护:焊接前先要学会氩气保护,保护时,一人拿护罩保护上面,另一人拿护罩保护下面,保护者必须与焊接者配合好,焊完后要等到焊缝冷却后才可以松开保护罩,单面焊接双面成型特别要注意背面的保护,如果没有保护好,焊液便无法流动,也就无成型。
双Y形坡口是在V形坡口的基础上发展的。当焊件厚度增大时,采用双Y形代替V形坡口,在同样厚度下,可减少焊缝金属量约1/2,并且可对称施焊,焊后的残余变形较小。缺点是焊接过程中要翻转焊件,在筒形焊件的内部施焊,使劳动条件变差。
利用可燃气体在氧气中燃烧时所产生的热量,将母材焊接处熔化而实现连接的一种熔焊方法。气焊是用气体火焰为热源的一种焊接方法。应用较多的是以乙炔气作燃料的氧-乙炔火焰。由于设备简单操作方便,但气焊加热速度及生产率较低,热影响区较大,且容易引起较大的变形。气焊可用于很多黑色金属、有色金属及合金的焊接。
在盖面焊仰焊位置,当熔池温度过高,焊接时铁水因自重易下坠滴落,不易控制熔池外形和大小,从而造成焊道外观成型超高、过窄、咬肉等缺陷。
焊接速度是指单位时间内完成焊缝的长度。在保证所要求的尺寸和外形、熔合良好的原则下,焊接速度由焊工灵活掌握。
弧焊电源的选用标准及方法?焊工培训学校在进行培训时,培训的项目有很多,不同的培训项目有不同的要求。比如焊接电源、焊条的选用、焊接的方法等。我们常用的交流焊机以弧焊变压器为主。焊机一般都能提供直流和交流两种电流,使用起来很方便。下面国强电焊给大家讲解一下常用弧焊电源的选择方法。
随着加热的进行熔化区扩大,而其外围的塑性壳(在金相试片上呈环状故称塑性环)亦向外扩大,较后当输入热量与散失热量平衡时达到稳定状态。当焊接参数适当时,可获得尺寸波动小于15%的熔化核心。
再根据钨极的直径选用多大的喷嘴,钨极直径的2.5—3.5倍是喷嘴的内径D=(2.5—3.5)dw其中D表示喷嘴内径(mm),dw表示钨极直径(mm)。较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
槽焊缝:两板相叠,其中一块开长孔,在长孔中焊接两板的焊缝,只焊角焊缝者不称槽焊。 (2)按施焊时焊缝在空间所处位置分为平焊缝、立焊缝、横焊缝及仰焊缝四种形式。 (3)按焊缝断续情况分为连续焊缝和断续焊缝两种形式。
焊条电弧焊一般工作在静特性曲线的平缓段,为了当弧长变化引起电压变化时不显著影响焊接电流输出,应配用下降特性的弧焊电源。用酸性焊条焊接时,可选用弧焊变压器;用碱性焊条焊接重要构件时,可选用直流弧焊电源,如硅弧焊整流器、弧焊逆变器等。
焊接气孔问题: 使用不合适的焊接材料(化学成分不合格的焊丝和纯度不合要求的二氧化碳气体)和不正确的焊接工艺进行二氧化碳气体保护焊,焊缝都可能出现气孔。
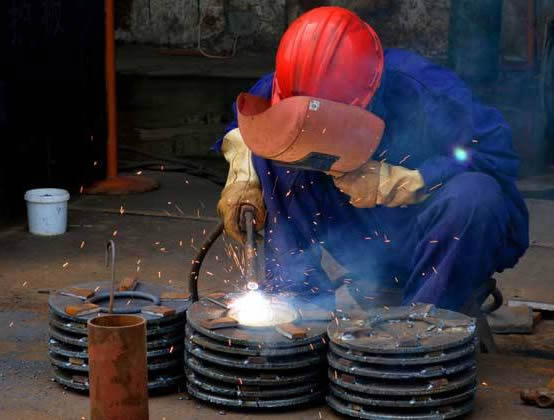
气孔的分类,气孔从其形状上分,有球状气孔、条虫状气孔;从数量上可分为单个气孔和群状气孔。群状气孔又有均匀分布气孔,密集状气孔和链状分布气孔之分。按气孔内气体成分分类,有氢气孔、氮气孔、二氧化碳气孔、一氧化碳气孔、氧气孔等。熔焊气孔多为氢气孔和一氧化碳气孔。
一、焊接的连续性原则a、连续性的原则是避免在应力集中的几何突变处设置焊缝如果无法避免,则设置转换结构。 b、焊缝两侧板厚不一致,几何连续性不能保证时,应设置过渡结构。避免焊接重叠 1)避免焊缝重叠,多条焊缝连接处刚性,结构严重翘曲会增加焊缝内应力;2)避免结构多次过热,降低材料性能。
产生气孔的原因有以下三方面:焊丝内脱氧元素不足在研究二氧化碳气体保护焊的初期,曾因为焊丝内没有足够的脱氧元素,而在焊缝内出现气孔。如用H08焊丝在低碳钢板上堆焊,整条焊缝都有外部气孔,焊缝表面呈现出氧化颜色这些气孔是由CO2气体而引起。当焊丝中含有足够的脱氧元索,就可以完全避免产生此种气孔。
微束等离子弧:焊接电流为0.1~30A,焊接厚度为0.025~2.5mm。此外,还有适用于铜及铜合金焊接的熔入型等离子弧焊,可用于厚板深熔焊或薄板高速焊以及堆焊的熔化极等离子弧焊,可解决铝合金等离子弧焊的交流(变极性)等离子弧焊等工艺方法。
2025年黄石在哪里学学电焊好
人气:527
黄石学学电焊哪个学校好
人气:357
2025年黄石学电焊在哪里学
人气:415
2023年夏季黄石哪里能学学电焊
人气:365

2022年双十一黄石在哪学学电焊
人气:666