更新时间:2026-10-06 13:45:02 浏览次数:506 返回列表
一:看焊机的好与坏,有的焊机出气不均匀气保护不及时二:是跟电流有关系一般不锈钢0.45厚以下的电流调到45至85就可以了 1、滞后送气,收枪以后,枪口不要离开,再吹一会儿。2、提前送气,焊之前,先对空打火,有气了再打火。3、检查气体纯度,直接换一瓶氩气试一下。
因为有一定的技术性和技能要求,不同水平的焊工所焊接产品的效果和质量区别较大。高水平的焊工工资是很高的。一般水平的焊工在江苏地区的较低收入在3000元左右,如果是记件工资可能会更高些。
比方50小管可以选用6号,7号喷嘴打底盖面都可以,159可以选用6号喷嘴打底,8号,10号盖面。手工钨极氩弧焊时氩气的流量及选择原则,手工钨极氩弧焊时,氩气的流量一般为5~15L/min。氩气流量应根据环境不同而不同,如果在室内,氩气流量可小些,为5-7L/min,在室外,当有风时,氩气流量应大些,为7~15L/mn并采取防风措施、防止空气侵入熔池而产生气孔。
总之,气保焊培训影响跳弧的主要因素为:①焊丝金属的蒸发能;②焊丝金属蒸气的电离势的大小;③焊丝缩颈金属液柱的电阻率;④电弧的电场强度;⑤保护气的类型;⑥焊丝直经;⑦焊丝伸出长度。
填充焊,打底焊完成后,焊缝下半部分肉眼无法观察到,只能全靠镜面焊进行填焊和盖面焊,首先对打底焊焊缝坡口两侧是否平整?如两侧有凹槽、中间有凸起等,必需将焊缝打磨平整才能开始填充焊;
焊缝的接头情况以下有四种:1)中间接头:后焊的焊缝从先焊的焊缝尾部开始焊接,要求在弧坑前约10mm附近引弧,电弧长度应比正常焊接时略长些,然后回移到弧坑处,压低电弧并稍作摆动,再向前正常焊接。这种接头方法是使用较多的一种,适用于单层焊及多层焊的表层接头。
焊接时,熔池中的气泡在凝固时未能逸出而残留在金属中形成的孔穴称为气孔。常见的气孔有三种,氢气孔呈喇叭形;一氧化碳气孔呈链状;氮气孔多呈蜂窝状。焊丝、焊件表面的油污、氧化皮、潮气,保护气体不纯或熔池在高温下氧化等,都是产生气孔的原因。
当坡口对口间隙增大或坡口钝边减小时.该作用力增大,电弧向后偏吹严重;而采用定位焊或提高定位焊焊缝密度,使熔池前、后方对电弧空间的分磁能力差距缩小.均有助于克服磁偏吹现象。
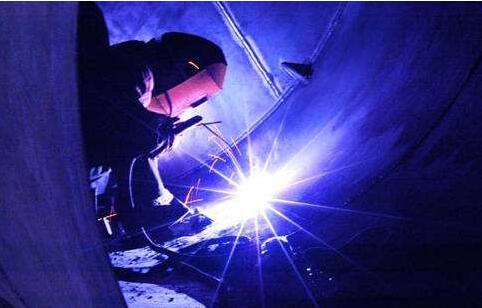
在焊接过程中无论加热与否,均需要加压的焊接方法。常见的压焊有电阻焊、摩擦焊、冷压焊、扩散焊、爆炸焊等。
大直径和厚壁管打底焊后的焊接,其工艺、技术与焊条电弧焊相同。电焊工是一个高危行业,焊接过程中产生的光和有害气体会对焊工的身体健康造成较大危害。电焊作业时,常见的危害主要有:容易引起触电事故、容易引起火灾、容易引起爆炸事故、容易引起中毒、窒息等。
丝极电渣焊是较常用的电渣焊方法,它采用焊丝作电极,根据焊件厚度的不同,可采用一根或多根焊丝,单丝焊能够焊接的焊件厚度为40~60mm,当焊件厚度大于60mm时,焊丝要作横向摆动;三丝摆动可以焊接450mm厚的焊件。丝极电渣焊主要用于焊接厚度为40~450mm的焊件及较长焊缝的焊件,也可用于大型焊件的环焊缝。
臭氧和氮氧化物氩弧焊时,弧柱温度高。紫外线辐射强度远大于一般电弧焊,因此在焊接过程中会产生大量的臭氧和氧氮化物;尤其臭氧其浓度远远超出参考卫生标准。如不采取有效通风措施,这些气体对人体健康影响很大,是氩弧焊较主要的有害因素。
一:看焊机的好与坏,有的焊机出气不均匀气保护不及时二:是跟电流有关系一般不锈钢0.45厚以下的电流调到45至85就可以了 1、滞后送气,收枪以后,枪口不要离开,再吹一会儿。2、提前送气,焊之前,先对空打火,有气了再打火。3、检查气体纯度,直接换一瓶氩气试一下。
喷嘴-工件间距离:喷嘴-工件间距离过大时,容易产生缺陷(气孔,坑等)。一般情况下采用焊丝直径的10倍距离左右(如1.0的焊丝,选用距离为10毫米左右)。
二保焊5种手法,二保焊机起弧(1)保持干伸长不变。(2)倒退引弧法,在焊道前端10—20mm处引弧。(3)接头处磨薄,防止接头未熔和。