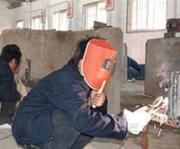

气保焊初学者的技巧二:焊接操作流程焊接开始:先打开配电盘开关,再打开焊机电源开关。(注意:再打开电源开关时,应侧身操作,避免因电器短路造成烧伤等)。缓慢打开储气瓶阀门。调节合适的气压。调节合适的电流,电压。
激光焊的主要缺点是:设备昂贵,能量转化率低(5%~20%),对焊件接口加工、组装、定位要求均很高,目前主要用于电子工业和仪表工业中的微型器件的焊接,以及硅钢片、镀锌钢板等的焊接。
气焊火焰温度低,加热速度慢,加热区域宽,焊接热影响区宽,焊接变形大,且焊接过程中,熔化金属受到的保护差,焊接质量不易保证,因而其应用已很少。但气焊又具有无需电源、设备简单、费用低、移动方便、通用性强等特点,因而在无电源场合和野外工作时有实用价值。目前,主要用于薄钢板(厚度0.5~3mm)、铜及铜合金的焊接和铸铁的补焊。
在石油、化工、天然气、船舶等行业管道焊接安装建设中常用的焊接方法主要有以下几种: ①焊条电弧焊(SMAW),由于其焊接速度慢、焊接质量受操作者影响大在管道建设中应用已经逐渐减少,只在维修及可达性差的地方釆用。②钨极氩弧焊(TIG),焊接质量好,成本高,效率低,一般应用在小口径重要管道焊接和打底层焊缝上。
常用直流焊机以弧焊整流器为主。在直流电焊机的发展过程中,经历了从弧焊发电机(AX系列)到弧焊整流器(ZX系列)再到逆变式弧焊整流器共五代的发展。其中弧焊整流器包括ZX1/ZX3系列动铁心/动圈式硅整流器、ZXG或ZX系列磁放大器式硅整流器、晶闸管式硅整流器三代发展。弧焊发电机(AX系列)由于能耗高、噪声大、成本高,所以国家已明确宣布淘汰。
分类:焊接分为:压焊,熔焊和钎焊。我们日常中所说的电气焊即属于熔焊部分。电气焊熔焊主要包括气焊,手工电弧焊,埋弧焊,氩弧焊,CO2气体保护焊,等离子焊接,电渣焊,电子束焊和激光焊。在下面我们主要通过讲述手工电弧焊和CO2气体保护焊阐述电气焊的定义。
在国际上通称为TIG焊。钨极气体保护电弧焊由于能很好地控制热输入,所以它是连接薄板金属和打底焊的一种极好方法。这种方法几乎可以用于所有金属的连接,尤其适用于焊接铝、镁这些能形成难熔氧化物的金属以及象钛和锆这些活泼金属。这种焊接方法的焊缝质量高,但与其它电弧焊相比,其焊接速度较慢。
镜子的放置,放置镜子要考虑两个因素,首先要能通过镜子反射清楚看到焊缝的、熔池、坡口,其次要不影响焊枪摆放位置及焊接过程中焊枪操作;镜面焊时,由于强烈的弧光反射,对熔池的观察肯定没有正常焊接时清楚;
对于全位置坡口,施工时通常采用以下方法:①在保证焊接质量的前提下,选用较小的焊接规范,以防止焊穿;②焊接时,先在平焊部位焊30~50mm长的焊缝来为平焊加强面作准备;③仰焊时,起头的焊缝要尽可能薄,同时仰焊的接头要叠加10~20mm;④为了增加中间部位的填充量,运条主要采用月牙形运条方式。
大家好,我是焊接工艺追梦人,也是一名有着16年焊接经验的天然气管道电焊工,感谢大家的关注和留言,我会一一的回复大家!主页有免费的电焊教学视频,欢迎观看,希望您能提出宝贵的意见。
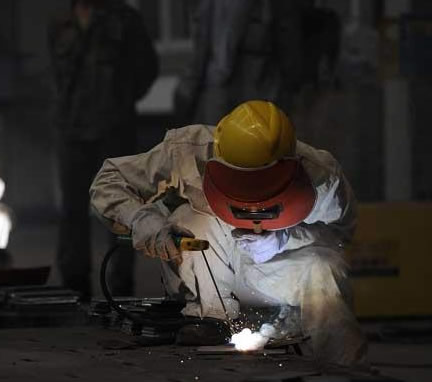
冷裂纹的产生是材料有淬硬倾向、焊缝中扩散氢含量多和焊接应力三要素作用的结果。预防的对策比较多:限制焊缝中的扩散氢含量,降低冷却速度和减少高温停留时间,以改善焊缝和热影响区组织结构,采用合理的焊接顺序,以减少焊接应力,选用合理的焊丝和工艺参数,减少过热和晶粒长大倾向,采用正确的收弧方法,填满弧坑,严格焊前清理,采用合理的坡口形式以减小熔合比。
众所周知在很多的领域氩弧焊接起着重要的作用,由于其焊接成型好,无渣的特点,特别适合打底焊接,今天小编为大家整理一些关于氩弧焊摇把焊打底及盖面的操作手法及技巧,希望对大家有帮助。
镜面焊简单地讲就是通过观察镜子内的熔池进行焊接的新型操作方法。即根据镜面成像原理,在肉眼无法观察到焊口位置附近放置一面镜子,通过观察镜子内的熔池来控制焊接操作的一种方法。主要用于密排管、墙面管、地面管、障碍物管等的焊接;在实际操作过程中,常用的焊接方法是焊条电弧焊、钨极氩弧焊、钎焊等;
利用可燃气体在氧气中燃烧时所产生的热量,将母材焊接处熔化而实现连接的一种熔焊方法。气焊是用气体火焰为热源的一种焊接方法。应用较多的是以乙炔气作燃料的氧-乙炔火焰。由于设备简单操作方便,但气焊加热速度及生产率较低,热影响区较大,且容易引起较大的变形。气焊可用于很多黑色金属、有色金属及合金的焊接。
不过,相比前者,水下焊接已经是进展较为迅速的领域了,目前在水下桥隧、大型人工岛、浪涌发电站的建设中,水下焊接已经有了相当多的应用场景。
焊接方法:按照正常运条角度起弧,形成熔池后也按常规运条方法运条,然后立即断弧(一步一断法)或向前形成几个焊波后断弧(几步一断法),断弧后熔池稍一冷却迅速起弧,形成下一个熔池,再断弧、起弧……如此反复进行。