
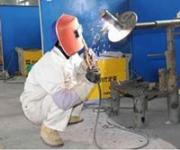
管道运输在国民经济发展中有巨大的推动作用,因为它具备费用低、运输量大等优点。焊接是管道安装的主要工序,焊接质量的好坏直接关系到管道能否可靠运行,对焊工提出较高的要求。既要保证质量,又要保证工期,那么氩电联焊将是良好的选择。
直流反接法:焊件接负极,钨极接正极,焊接时电子高速冲向钨极,钨极热量高,消耗快,故一般不使用。用于焊接高熔点氧化膜的铝、镁及其合金。交流电源由于极性交替变化,它既有“阴极雾化”作用,又有钨极消耗比直流反接法少的特点,适用于铝、镁及其合金的焊接。
平焊是焊接件处于水平位置时,在焊接件上堆敷焊道的一种操作方法。在选定的焊接工艺参数及操作方法的基础上,利用电弧电压、焊接速度达到控制熔池温度、熔池形状来完成焊接焊缝。基本操作姿势(可分为三种:蹲姿、坐姿、站姿)。
电弧:一种强烈而持久的气体放电现象,正负电极间具有一定的电压,而且两电极间的气体介质应处在电离状态。引燃焊接电弧时,通常是将两电极(一极为工件,另一极为填充金属丝或焊条)接通电源,短暂接触并迅速分离,两极相互接触时发生短路,形成电弧。这种方式称为接触引弧。电弧形成后,只要电源保持两极之间一定的电位差,即可维持电弧的燃烧。
适当加大氩气流量、适当加大瓷嘴直径、在同样电流情况下,在熔合好的前提下适当加快焊接速度、在视线能够观察清楚的情况下,竟可能垂直焊缝。
在施焊过程中,当电焊机发生故障而需要检查电焊机时,须切断电源后才能进行。禁止在通电情况下用手触动电焊机的任何部分,以免发生事故。
学电焊,仅仅是靠实践教学还是远远不够的,我们在进行电焊工培训的过程中,一定要教会学员看懂一些基本的手法图,理论与实践结合,我们才会达到较好的教学效果。
人类科技的发展步伐其实早已超过了焊接技术发展的进度,眼下,在太空焊接和水下焊接两个领域,人类获得的进展非常有限。太空焊接的相关技术一直是各国非常关心的前沿领域之一,然而到目前为止也没有见到有突破性意义的进展。这是因为太空中处处是和地球焊接完全不同的高真空无重力环境,这种状态下熔池中的微小液滴很可能聚成球形或发生飞散,令焊点难以形成。
第五步,将上一层焊缝表面进行再一次填丝焊接,如果氩气不纯或有些部位漏气,试气时就会出现气孔,自熔是指把母材或焊缝表面熔化,但不需要填充焊丝。
什么叫电弧?在两电极间的气体介质中强烈而持久的放电现象称之为电弧,电弧放电时,一方面产生高温,同时产生强光,手弧焊就是利用电弧产生的高温熔化焊条和焊件,使两块分离的金属熔合在一起,从而获得牢固的接头。
接头方法得当,焊缝正反两面均匀平滑且内部无缺陷;方法不当,则易产生焊瘤、余高超高、凹陷、脱节等缺陷。接头质量的好坏与引弧、焊缝收尾的质量有关。一般来说,引弧迅速得当,采用预热或前道焊接收尾处有温度保持较高,则焊缝头容易、接头质量好。若更换焊条动作缓慢或引弧时电弧不稳定,则不能获得良好的焊缝接头。
在此期间可产生下列现象: ⑴液态金属的搅拌作用液态金属通电时受电磁力作用产生漩涡状流动,当把熔核视作地球状且电极端处为二极,其运动方向为——赤道部分由周围向球心流动而后流经两极再沿外表向赤道呈封闭状流动。对于同种金属点焊,搅拌仅需将焊件表面的氧化膜搅碎即可,但异种金属点焊时,必须充分搅拌以获得均质的熔化核心。如通电时间太短,搅拌不充分将产生漩涡状的非均质熔核。
对焊件馈电进行电焊时,应遵循下列原则:①尽量缩短二次回路长度及减小回路所包含的空间面积,以节省能耗;②尽量减少伸入二次回路的铁磁体体积,特别是避免在焊接不同焊点时伸入体积有较大的变化,以减小焊接电流的波动,保证各点质量衡定(在使用工频交流时)。
对焊件馈电进行电焊时,应遵循下列原则:①尽量缩短二次回路长度及减小回路所包含的空间面积,以节省能耗;②尽量减少伸入二次回路的铁磁体体积,特别是避免在焊接不同焊点时伸入体积有较大的变化,以减小焊接电流的波动,保证各点质量衡定(在使用工频交流时)。

压焊是在焊接过程中,对焊件施加压力(加热或不加热)以完成焊接的方法。如电阻焊、摩擦焊等。 钎焊是在焊接过程中,采用比母材熔点低的金属材料作钎料,将焊件和钎料加热到高于钎料但低于母材熔点的温度,利用液态钎料润湿母材,充填接头间隙并与母材相互扩散实现连接焊件的方法。如软钎焊(加热温度在450度以下?锡焊)硬钎焊(加热温度在450度以上?铜焊)。
斜圆圈形运条方法:焊条末端做斜圆圈形运动扑不断向前移动。该运条方法适用于骑座式管板仰焊、板状及管状45度斜位或厚板横向位的单面焊双面成形的打底焊。