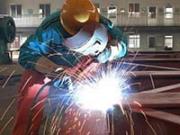

主要控制焊接电流、焊接速度、氩气流量三个参数。与手工焊相比,电弧和熔池可见,操作方便;可焊接活性金属的薄板结构;焊缝质量好,接头强度可达母材的80%~90%。1930年美国发明惰性气体保护焊,1957年中国开始使用钨极氩弧焊。可焊接不锈钢、高温合金、钛合金、铝合金等材料,用于核能、航空航天、船舶、电子、冶金等工业。
电弧磁偏吹程度与所选择的电源类型及焊接方法有关:交流弧焊过程中几乎不存在电弧磁偏吹情况直流弧焊过程中,手工电弧焊中的电弧磁偏吹程度比相应短路过渡CO2焊稍严重,而氩弧焊较为明显。在喷射过渡的熔化极氩弧焊焊接过程中,强烈的电弧偏吹常常伴随着间歇性断弧,焊缝中心突起,两侧严重咬边。
首先,要从焊接工艺卡上得知焊接电流的大小等工艺参数。然后选用钨极(一般来说直径2.4mm用的比较多,它的电流造应范围是150A—250A,铝例外)。
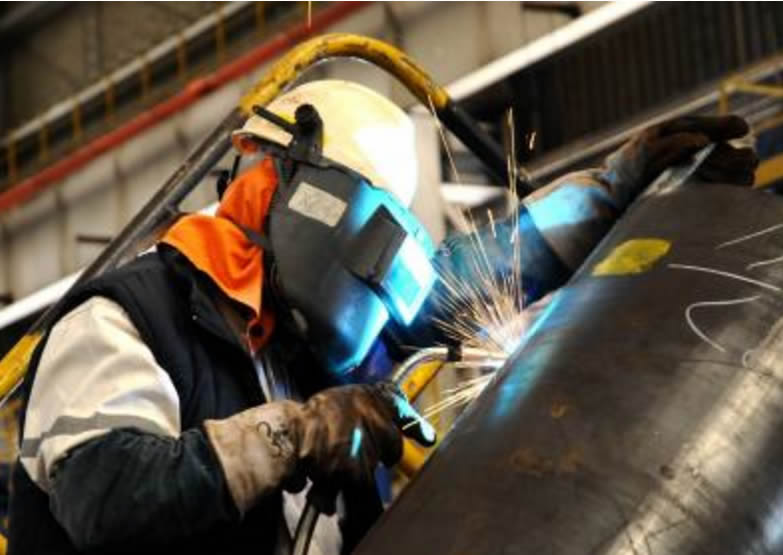
氩弧焊有一定的帮助。外填丝可以用于打底和填充,是用较大的电流,其焊丝头在坡口正面,左手捏焊丝,不断送进熔池进行焊接,其坡口间隙要求较小或没有间隙。
在盖面焊仰焊位置,当熔池温度过高,焊接时铁水因自重易下坠滴落,不易控制熔池外形和大小,从而造成焊道外观成型超高、过窄、咬肉等缺陷。
当进行盖面焊仰焊位置焊接时,起弧形成熔池后,迅速横向摆动将铁水摊开形成片状,使金属与两侧坡口母材熔合良好,然后断弧、起弧、断弧……直至完成仰焊位置的盖面焊。采用断弧焊,可使盖面仰焊位置外观成型平滑、宽窄一致,同时也避免了咬肉现象的产生。
干伸过长:焊丝伸出长度太长时,焊丝的电阻热越大,焊丝熔化速度加快,易造成焊丝成段熔断,飞溅大,熔深浅,电弧燃烧不稳。同时气保护效果不好。
填充焊,填充层选用林肯E81T8-Gφ2.0药芯自保护焊丝,采用手工半自动焊。X70级钢材有一定的裂纹倾向,为防止产生裂纹,必须保证层间温度达到80℃以上,冬季焊接施工必须采取适当的加热措施。
①首先,要从焊接工艺卡上得知焊接电流的大小等工艺参数。然后选用钨极(一般来说直径2.4mm用的比较多,它的电流造应范围是150A—250A,铝例外)。
直流正接法:焊件接正极,钨极接负极,这样焊接时,电子高速冲向焊件,焊接温度高,熔池深而窄。正离子冲向钨极,钨极热量低损耗小。该方法适用于耐热钢、合金钢、不锈钢、铜、钛等金属的焊接。
焊工证一般分为三类:安监局IC卡焊工证,人劳局的职业资格焊工证,质监局的特种设备作业人员焊工证。
为了方便焊接操作一般购置或改装焊枪具有挠;这种情况如果允许一般“开天窗”焊接,否则通常只能用镜面焊(自动跟踪焊除外),现以压力小管道50×8mm全位置焊接底部有障碍物为例介绍镜面焊。
氩弧焊有一定的帮助。外填丝可以用于打底和填充,是用较大的电流,其焊丝头在坡口正面,左手捏焊丝,不断送进熔池进行焊接,其坡口间隙要求较小或没有间隙。
主要是指熔化金属自坡口背面流出,形成穿孔的缺陷。产生的原因是:1、焊件装配不当,如坡口尺寸不合要求,间隙过大。 2、焊接电流太大。3、焊接速度太慢。 4、操作技术不佳。
由于焊接时产生强烈火的可见光和大量不可见的紫外线,对人的眼睛有很强的刺激伤害作用,长时间直接照射会引起眼睛疼痛、畏光、流泪、怕风等,易导致眼睛结膜和角膜发炎(俗称电光性眼炎)。