直流反接:当工件接阴极,焊条接阳极时,称为直流反接,此时工件受热较小,适合焊接薄小工件。采用交流焊机焊接时,因两极极性不断交替变化,故不存在正接或反接问题。
为了保证质量和防止变形,应使层与层之间的焊接方向相反,焊缝接头也应相互错开。(2)多层多道焊的焊接方法与多层焊相似,所不同的是因为一道焊缝不能达到所要求的宽度,而必须由数条窄焊道并列组成,以达到较大的焊缝宽度。焊接时采用直线形运条法。
焊接是用加热或加压,或加热又加压的方法,在使用或不使用填充金属的情况下,使两块金属连接在一起的一种加工工艺方法。
由于焊接时产生强烈火的可见光和大量不可见的紫外线,对人的眼睛有很强的刺激伤害作用,长时间直接照射会引起眼睛疼痛、畏光、流泪、怕风等,易导致眼睛结膜和角膜发炎(俗称电光性眼炎)。
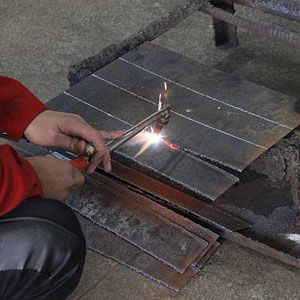
焊条使用前按照焊条厂家说明书要求对焊条进行烘燥;焊丝按照牌号分类摆放为焊条使用前按照焊条厂家说明书要求对焊条进行烘燥,施焊的技术准备编制大口径管道焊接作业指导书报审监理、业主同意; 焊接工艺卡、热处理工艺卡支持性文件齐全.
相向接头:这是两条焊缝的收尾相接,当后焊的焊缝焊到先焊的焊缝收弧处时,焊接速度应稍慢些,待填满先焊焊缝的坑后,以较快的速度再略向前焊一段,然后熄弧。
双面单点焊所有的通用焊机均采用这个方案。从焊件两侧馈电,适用于小型零件和大型零件周边各焊点的焊接。
电弧磁偏吹程度与所选择的电源类型及焊接方法有关:交流弧焊过程中几乎不存在电弧磁偏吹情况直流弧焊过程中,手工电弧焊中的电弧磁偏吹程度比相应短路过渡CO2焊稍严重,而氩弧焊较为明显。在喷射过渡的熔化极氩弧焊焊接过程中,强烈的电弧偏吹常常伴随着间歇性断弧,焊缝中心突起,两侧严重咬边。
然后采用挤压式摇把焊的操作方法进行打底。即瓷嘴与坡口两侧贴紧,钨极深入到坡口底部距离底部1-2mm为宜,焊把水平左右摇摆施焊,焊丝保持在焊缝中心。氩弧焊枪与焊件成45°夹角,并保持焊枪的重心保持在瓷嘴与坡口接触的垂直线上,焊丝与水平呈15°角送进。
电渣焊的局限性:(1)由于焊接熔池大,加热和冷却缓慢,在焊缝及热影响区容易过热形成粗大组织,因此电渣焊通常焊后用正火处理消除接头中的粗晶。(2)电渣焊总是以立焊方式进行,不能平焊,电渣焊不适于厚度在30mm以下的工件,焊缝也不宜过长。
氩电联焊具有焊接质量高、焊接速度快、射线探伤合格率高、焊工易于掌握等特点,而被管道安装单位广泛应用。下面,氩电联焊培训国强电焊简要介绍其工艺原理及特点。
电弧:一种强烈而持久的气体放电现象,正负电极间具有一定的电压,而且两电极间的气体介质应处在电离状态。引燃焊接电弧时,通常是将两电极(一极为工件,另一极为填充金属丝或焊条)接通电源,短暂接触并迅速分离,两极相互接触时发生短路,形成电弧。这种方式称为接触引弧。电弧形成后,只要电源保持两极之间一定的电位差,即可维持电弧的燃烧。
目地是把铁素体化的铸铁件淬火成马氏体,进而提升钢的强度、抗压强度和耐磨性能,充分发挥钢才的特性发展潜力。但淬火马氏体并不是调质处理规定的*终机构。因而在淬火后,务必配上适度的回火。淬火马氏体在不一样的回火温度下,能够有不一样的物理性能,以考虑各种专用工具或零件的应用规定。
电焊烧穿:烧穿是指焊接过程中,熔深超过工件厚度,熔化金属自焊缝背面流出,形成穿孔性缺。焊接电流过大,速度太慢,电弧在焊缝处停留过久,都会产生烧穿缺陷。工件间隙太大,钝边太小也容易出现烧穿现象。
在起弧时,保持干伸长度稳定。起弧处由于工件温度较低,又无法象手工焊那样拉长电弧预热,所以应采用倒退引弧法,使焊道充分熔和。收弧工艺:CO2焊收弧时,应保持干伸长度不变,并把燃烧点拉到熔池边缘处停弧,焊机自完成回烧、消球、延时气保护的收弧过程。
所谓焊补,就是将熔化的金属液体浇注于需要连接的部件边缘处,等金属液体遇冷凝固后再通过锻打、研磨去除外观毛刺的焊接手法。这些专业术语听起来未免有些生硬,可是说到利用焊补这门手艺来吃饭的补锅匠,大家可能就会恍然大悟了。
熔池温度,直接影响焊接质量,熔池温度高、熔池较大、铁水流动性好,易于熔合,但过高时,铁水易下淌,单面焊双面成形的背面易烧穿,形成焊瘤,成形也难控制,且接头塑性下降,弯曲易开裂。熔池温度低时,熔池较小,铁水较暗,流动性差,易产生未焊透,未熔合,夹渣等缺陷。
电焊是个有一定风险性的作业,焊工培训学校在对学员进行焊工培训时,须要注意下面几点:1.在下雨、下雪时,不得进行露天施焊。2.在高处作业时,不准将焊接电缆放在电焊机上;横跨道路的焊接电缆须装在铁管内,防止被压破漏电;施焊前,应先检查周围不得有易燃易爆物品,井系好安全带。
裂纹的分类, 根据裂纹尺寸大小,分为三类:宏观裂纹:肉眼可见的裂纹。(2)微观裂纹:在显微镜下才能发现。(3)超显微裂纹:在高倍数显微镜下才能发现,一般指晶间裂纹和晶内裂纹。
在起弧时,保持干伸长度稳定。起弧处由于工件温度较低,又无法象手工焊那样拉长电弧预热,所以应采用倒退引弧法,使焊道充分熔和。收弧工艺:CO2焊收弧时,应保持干伸长度不变,并把燃烧点拉到熔池边缘处停弧,焊机自完成回烧、消球、延时气保护的收弧过程。