更新时间:2026-10-21 19:27:01 浏览次数:479 返回列表
未来电焊工的发展方向将会逐渐地想电焊的自动化发展,所以在这一方面也对我国当前的从事电焊工作的电焊工们提出了新的挑战,但是不管怎么说,电焊工在未来十年之内都将是我国重要的,急需的紧缺人才,就业前景必然是一片光明,工资待遇也将水涨船高!
热裂纹(结晶裂纹)(1)结晶裂纹的形成机理热裂纹发生于焊缝金属凝固末期,敏感温度区大致在固相线附近的高温区,较常见的热裂纹是结晶裂纹,其生成原因是在焊缝金属凝固过程中,结晶偏析使杂质生成的低熔点共晶物富集于晶界,形成所谓“液态薄膜”,在特定的敏感温度区(又称脆性温度区)间,其强度极小,由于焊缝凝固收缩而受到拉应力,较终开裂形成裂纹。
二保焊5种手法是什么左焊法(右→左)、右焊法(左→右)、运枪方法、平角焊不摆或小幅摆动、立角向上焊,采用三角形运枪等是二保焊5种手法。焊枪过渡,熔池两边停留,在熔池前1/3处过渡。枪角度,垂直于焊道,沿运枪方向成80—90°角。试板:间隙2.0—2.5mm,起弧点略小于收弧点。无钝边,反变形1°。
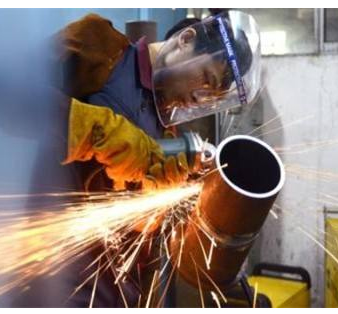
产生咬边的主要原因:是电弧热量太高,即电流太大,运条速度太小所造成的。焊条与工件间角度不正确,摆动不合理,电弧过长,焊接次序不合理等都会造成咬边。直流焊时电弧的磁偏吹也是产生咬边的一个原因。某些焊接位置(立、横、仰)会加剧咬边。咬边减小了母材的有效截面积,降低结构的承载能力,同时还会造成应力集中,发展为裂纹源。
电弧焊往往会在工件表面形成烧蚀的痕迹,同时也会产生突出的焊缝。对整体造型平滑度有要求的场合,还需要对焊缝表面进行细致的打磨,这样涂上油漆后焊接的痕迹就非常不明显了。爷爷制作的这只“佩奇”由于进行过涂装,因此看不太出焊缝。不过作为眼睛的螺栓下部还是有烧蚀的痕迹,可见爷爷的做工还有改进之处。
药芯焊丝CO2气体保护焊(FCAW),焊接效率高,焊缝成形好;成本略高,不适合用于打底层焊缝焊接。④实心焊丝CO2气体保护焊(CO2),焊接效率较高,焊缝成形较好;成本较低,因其冲击韧性相对偏低,重要管道焊接时应慎重选择,对焊工技术要求较高。⑤实心焊丝混合气体保护焊(MAG),焊接效率较高,焊缝成形好;成本低,冲击韧性较高,适合重要管道焊接。
焊接作业的危害,并非不可避免。只要每位焊工在作业中都严格遵守焊割作业安全规程,这些危害都可以得预防。
注意事项:一、在接装减压器前,应先开起一下氧气瓶阀将瓶口污物染质吹掉,氧气乙炔气瓶高低压表要灵敏可靠。二、氧乙炔气瓶应妥善搬运存放,避免碰撞和震动不得在阳光下爆晒并应避开热源。
避免水或水汽进入焊机内部。如果出现此种情况,应对焊机内部进行干燥处理,并用兆欧表测量焊机绝缘情况。证实无异常,方可正常使用。如果长期不使用焊机,应将焊机放回原包装箱,存放于干燥环境中。 1、氩弧焊的原理 氩弧焊是使用惰性气体氩气作为保护气体的焊接方法。
熔化极气体保护电弧焊属于用电弧作为热源的熔化焊方法,其电弧建立在连续送进的焊丝与熔池之间熔化的焊丝金属与母材金属混合而成的熔池在电弧热源移走后结晶形成焊缝并把分离的母材通过冶金方式连接起来。
镜子的放置,放置镜子要考虑两个因素,首先要能通过镜子反射清楚看到焊缝的、熔池、坡口,其次要不影响焊枪摆放位置及焊接过程中焊枪操作;镜面焊时,由于强烈的弧光反射,对熔池的观察肯定没有正常焊接时清楚;
焊丝采用与管道化学成分相同或相当的焊丝,焊丝直径以Φ1.6~Φ2.0mm为宜,焊丝表面不得有锈蚀和油污等。
这就说明具有铁磁性的厚壁管材20#,在制造、加工过程中产生了剩磁,管线越长,剩磁积累越多,在管道焊接接头处表现出来,造成磁偏吹。
为充分发挥每种焊接方法的优势,建设中往往采用几种焊接方法组合施工的工艺,如:TIG焊接打底+SMAW填充盖面焊;TIG焊接打底+FCAW填充盖焊;TIG焊接打底+CO2MAG实心焊丝填充盖焊;CO2实心焊丝打底+FCAW填充盖面焊;纤维素焊条下向焊打底十药芯自保焊丝填充盖面焊。
前两种方法都是在真空室内进行。焊接准备时间(主要是抽真空时间)较长,工件尺寸受真空室大小限制。电子束焊与电弧焊相比,主要的特点是焊缝熔深大、熔宽小、焊缝金属纯度高。它既可以用在很薄材料的精密焊接,又可以用在很厚的(较厚达300mm)构件焊接。