更新时间:2026-10-12 01:09:01 浏览次数:829 返回列表
电子束焊机:核心是电子枪,它是完成电子的产生、电子束的形成和会聚的装置,主要由灯丝、阴极、阳极、聚焦线圈等组成。灯丝通电升温并加热阴极,当阴极达到2400K左右时即发射电子,在阴极和阳极之间的高压电场作用下,电子被加速(约为1/2光速),穿过阳极孔射出,然后经聚焦线圈,会聚成直径为0.8~3.2mm的电子束射向焊件,并在焊件表面将动能转化为热能,使焊件连接处迅速熔化,经冷却结晶后形成焊缝。
电渣焊的优点是:可焊的工件厚度大(从30mm到大于1000mm),生产率高。主要用于在断面对接接头及丁字接头的焊接。电渣焊可用于各种钢结构的焊接,也可用于铸件的组焊。电渣焊接头由于加热及冷却均较慢,热影响区宽、显微组织粗大、韧、因此焊接以后一般须进行正火处理。
一、焊接的连续性原则a、连续性的原则是避免在应力集中的几何突变处设置焊缝如果无法避免,则设置转换结构。 b、焊缝两侧板厚不一致,几何连续性不能保证时,应设置过渡结构。避免焊接重叠 1)避免焊缝重叠,多条焊缝连接处刚性,结构严重翘曲会增加焊缝内应力;2)避免结构多次过热,降低材料性能。
电弧磁偏吹行为在磁性金属构件的焊接中较为常见,对于奥氏体不锈钢,铝及铝合金等非磁性焊件则不明显。
选择何种焊缝形式,要遵循有利于焊接过程的原则1、氩弧焊电弧温度一般介于等离子电弧和手工电弧焊电弧之间,电弧温度为9000-10000K,等离子弧为16000-32000K,手工电弧为5000-6000K,熔化极氩弧焊电弧温度为10000-14000K,氧乙炔焰为3100-3200K主要是焊接粉尘造成呼吸道感染、肺部感染;电焊弧光造成眼睛近视;噪音造成听力下降。
③内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。
双Y形坡口是在V形坡口的基础上发展的。当焊件厚度增大时,采用双Y形代替V形坡口,在同样厚度下,可减少焊缝金属量约1/2,并且可对称施焊,焊后的残余变形较小。缺点是焊接过程中要翻转焊件,在筒形焊件的内部施焊,使劳动条件变差。
生产效率高由于焊丝导电长度缩短,电流和电流密度显著提高,使电弧的熔透能力和焊丝的熔敷速率大大提高;又由于焊剂和熔渣的隔热作用,总的热效率大大增加,使焊接速度大大提高。
焊接的分类方法很多,若按焊接过程中金属所处的状态不同,可把焊接方法分为熔焊、压焊和钎焊三大类,每一类又包括许多焊接方法。熔焊是在焊接过程中,将焊件接头加热至融化状态而不加压力完成的焊接方法。如气焊、手工电弧焊等。
金属焊接作业人员,必须经专业安全技术培训,考试合格,持《特种作业操作证》(外埠来从事电焊作业的人员,必须持原所在地地(市)级以上劳动安全监察机关核发的特种作业证明,并申请换领《特种作业临时操作证》)方准上岗独立操作。非电焊工严禁进行电焊作业。
对于全位置坡口,施工时通常采用以下方法:①在保证焊接质量的前提下,选用较小的焊接规范,以防止焊穿;②焊接时,先在平焊部位焊30~50mm长的焊缝来为平焊加强面作准备;③仰焊时,起头的焊缝要尽可能薄,同时仰焊的接头要叠加10~20mm;④为了增加中间部位的填充量,运条主要采用月牙形运条方式。
引弧时如果焊条粘住焊件,应立即将焊钳放松。若短路时间过长,短路电流过大会使电焊机烧坏。
钢铁材料的焊接历史也非常久远,从公元前10世纪左右开始,随着冶铁技术的传播,用来焊接铁器的锻焊技术也流传开来。铁匠们将需要焊接的铁制工件分别加热到赤红状态,然后对接锻打,促使来自不同工件的物质相互扩散,较后完成连接。不过,直到大约19世纪末,人类所掌握的钢铁焊接工艺几乎只有锻焊和焊补两种。
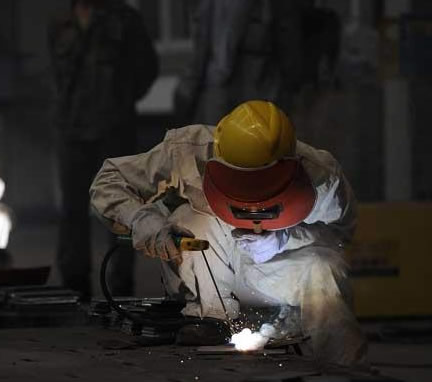
高压焊工培训班,所谓高压焊工就是从事高压容器类焊接工作的焊工,是在工作的过程中不断学习得了的工作技术,到市一级技术监督局定点的焊工培训考试机构去学习和考试。
连弧焊法与断弧焊法的应用,焊条电弧焊单面焊双面成形打底焊工艺,按手法的不同可分为连弧焊法和断弧焊法两种连弧焊法连弧焊法即采用较小的焊接电流和较小的直径的焊条,在焊接过程中,电弧保持持续稳定的燃烧,要较小的坡口间隙内向前均匀地摆动,使焊件背面形成均匀焊缝的方法。
气保焊初学者的技巧分享,气保焊初学者的技巧一:气保焊机各位置焊接方法, 气保焊机各位置焊接有什么好的方法啊?立位焊接、横角焊接、仰焊电流电压通常怎么配置,才会是焊接效果更好。下面我们森达焊接将二氧化碳气体保护焊各位置焊接诀窍给大家总结如下。
填充焊,填充层选用林肯E81T8-Gφ2.0药芯自保护焊丝,采用手工半自动焊。X70级钢材有一定的裂纹倾向,为防止产生裂纹,必须保证层间温度达到80℃以上,冬季焊接施工必须采取适当的加热措施。
焊条电弧焊时,由于受到焊条长度的限制或操作姿势的变化,不可能一根焊条完成一条焊缝,因而出现了焊道前后两段的连接。焊道连接一般有以下几种方式。1.焊焊缝的起头与先焊焊缝结尾相接。2.后焊焊缝的起头与先焊焊缝起头相接,。3.焊焊缝的结尾与先焊焊缝结尾相接。
按焊条的用途不同,焊条可分为结构钢焊条(碳钢焊条及低合金焊条)、不锈钢焊条、铸铁电焊条、耐热钢电焊条、低温电焊条、堆焊焊条、铜和铜合金、镍和镍合金、铝及铝合金焊条等,其中结构钢焊条应用较广。