更新时间:2026-09-07 03:45:01 浏览次数:863 返回列表
冷裂纹:指在焊毕冷至马氏体转变温度M3点以下产生的裂纹,一般是在焊后一段时间(几小时,几天甚至更长)才出现,故又称延迟裂纹。
学电焊,仅仅是靠实践教学还是远远不够的,我们在进行电焊工培训的过程中,一定要教会学员看懂一些基本的手法图,理论与实践结合,我们才会达到较好的教学效果。
焊缝截面成酒杯状,无指状熔深问题。电弧挺直性好,受弧长波动的影响,熔池的波动小。(4)电弧稳定0.1A,仍具有较平的静特性,配用恒流源,可很好的进行薄板的焊接(0.1mm)。(5)钨极内缩,防止焊缝夹钨(6)采用小孔焊接技术,实现单面焊双面成形。
平角焊缝的焊接方法分为两种,一种是可以一次焊接成型的薄板,另外一种是两块厚板的对接,这个就需要排焊,一次焊接不能成功。
还有由于镜面里的影像与实际是相反的,手的动作与眼睛看到的也相反,很容易造成操作动作做反,这种错觉只有多练才能慢慢消除;再者镜面图像没有立体效果,表现为操作时熔易产生夹钨。
一些项目使用冷拉丝网而不镀锌;有些是镀锌的,但镀锌过程不能保证足够的厚度;一些焊镀锌电焊网生产过程首先镀锌然后焊接;一些工程焊接网格连接使用燃烧线绑定方法。所有这些都可能降低镀锌电焊网的耐久性。
总之,气保焊培训影响跳弧的主要因素为:①焊丝金属的蒸发能;②焊丝金属蒸气的电离势的大小;③焊丝缩颈金属液柱的电阻率;④电弧的电场强度;⑤保护气的类型;⑥焊丝直经;⑦焊丝伸出长度。
当二氧化碳焊机发生异常情况如无法焊接,电弧不稳定,焊接效果不好,出现气孔等异常现象时,不要过早断定是二氧化碳焊机发生故障,上述故障或异常现象的发生,往往有下列因素:如保险丝熔断、紧固部分的松脱、忘记开关、设定的错误、电缆的断线、气体胶管的龟裂漏气、二氧化碳焊枪损坏等,这些故障和异常现象是可以由操作者自己排除的。
电弧引燃后,迅速将焊条提起2—4毫米进行焊接,焊接时应有三个基本动作:1)焊条中心向熔池逐渐送进,以维持一定的弧长,焊条的送进速度应与焊条熔化的速度相同。否则会产生断弧或焊条与焊件粘连现象。 2)焊条的横向摆动,以获得一定的焊缝宽度。 3)焊条沿焊接方向逐渐移动,移动速度的快慢影响焊缝的成型。
③较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
运焊把,分为摇把和拖把。 ①摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
特点:热镀锌电焊网网面平整、网孔均匀、经纬丝平直、对角线精度在3-5毫米之内。其网面结构坚固、整体性强,具有较强的耐腐蚀性、美观性、用途广泛等特点。
电焊网片种类有:不锈钢网片、黑铁丝网片、镀锌铁丝网片、涂塑网片、带框网片。电焊网片系选用优质铁丝,通过精密的自动化机械焊接制成,电焊网片成型后进行镀锌(电镀或热镀);镀锌丝电焊网片系选用优质的镀锌铁丝通过精密的自动化机械焊接制成。
盖面焊。氩弧焊打底后应立即进行盖面焊,若不及时进行,再次焊接时应注意检查打底焊表面是否有污物和锈蚀等,如果有,应先清除。通常,打底焊缝的高度为3mm左右,对于薄壁管来说,占总体壁厚的50%~80%。这时的盖面焊既要填满低于表面部分的焊道,又要焊出一定的加强高度,难度较大。
焊接保护:焊接前先要学会氩气保护,保护时,一人拿护罩保护上面,另一人拿护罩保护下面,保护者必须与焊接者配合好,焊完后要等到焊缝冷却后才可以松开保护罩,单面焊接双面成型特别要注意背面的保护,如果没有保护好,焊液便无法流动,也就无成型。
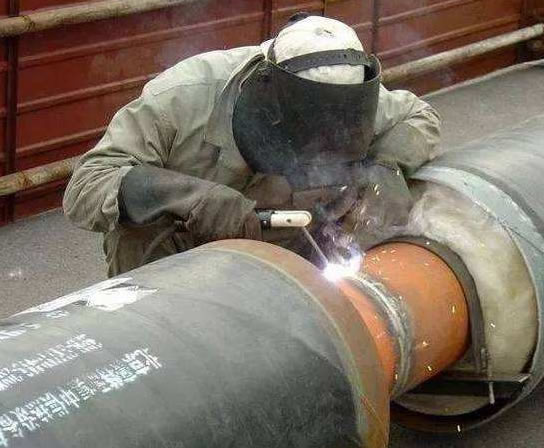
电焊烧穿:烧穿是指焊接过程中,熔深超过工件厚度,熔化金属自焊缝背面流出,形成穿孔性缺。焊接电流过大,速度太慢,电弧在焊缝处停留过久,都会产生烧穿缺陷。工件间隙太大,钝边太小也容易出现烧穿现象。
焊接时外观缺陷(表面缺陷)是指不用借助于仪器,从工件表面可以发现的缺陷。常见的外观缺陷有咬边、焊瘤、凹陷及焊接变形等,有时还有表面气孔和表面裂纹。单面焊的根部未焊透等。
焊接中突然出现故障应及时察看主机有无异常,若主机异常则应立即关闭焊机电源,由于二氧化碳焊机大都有异常保护如温度异常、电压保护异常等,如发现主机面板异常灯亮,经过5-10分钟的冷却等待或开关机后仍未排除,则需电工维修解决。