更新时间:2026-09-25 20:36:03 浏览次数:964 返回列表
焊接结束:关闭储气瓶阀门,放出气管内残留气体。关闭电源。把设备整理好放回原处。焊丝盘的安装:选择合适的焊丝直径。向焊丝盘轴装焊丝盘,并固定牢固。将焊丝插入焊丝插口处。用焊丝加压手柄给焊丝施加合适的压力。选择合适的导电嘴,并拧紧。
氩弧焊技术是在普通电弧焊的原理的基础上,利用氩气对金属焊材的保护,通过高电流使焊材在被焊基材上融化成液态形成熔池,使被焊金属和钨极惰性气体保护焊(TIG)的一种。是在氩气保护下,利用电弧热熔化母材和填充丝而形成接头的焊接方法。
氧气瓶、乙炔瓶未按规定放置的不能烧(明火距瓶10米以上,氧气与乙炔5米以上,高处作业明火在瓶10米以下)。7、气瓶爆晒或离热源较近,表面温度超过40oC的不能烧。 8、电焊室外雨中,气焊风力较大,未采取防雨、防风措施的不能烧。9、空间狭窄,通风不畅,登高作业无可靠操作平台或措施不能烧。10、损伤装饰、设备等表面,未采取成品保护措施的不能烧。
氩弧焊之所以能获得如此广泛的应用,主要是因为有如下优点。
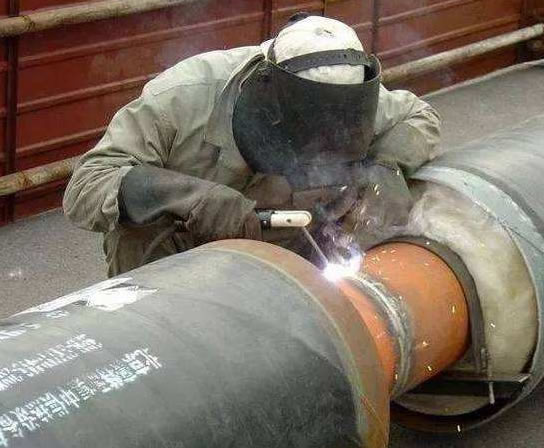
电焊说起来挺简单、其实也挺复杂的、管道可以说是较难焊的、角度比较多、焊管道角度比较重要、也就是焊条和焊缝成的角度一般是>=90度、在就是电流、比如焊底口电流就要小一点焊上口就要大的多、爬坡焊和立缝随然看起来差不多但是电流也是有差距的、
一般来说,焊接是一种利用加热或加压的方式接合金属或其他热塑性塑料,在焊接接头处形成冶金结合,使之连接为整体的工艺技术。相互连接的材料可以是同种金属,也可能是异种金属,甚至是金属和陶瓷。
焊工技能有哪些呢?1)手工电弧焊的基本操作(平焊、立焊、横焊)及仰焊的操作和其要领。2)平角焊和立角焊的操作技术。3)常用金属材料的焊接方法。 4)熟练掌握气焊和气割的基础操作技术。 5)正确使用火焰的调整方法和火焰的应用范围(碳化焰、中性焰、氧化焰)。 6)掌握氩弧焊的引弧、送丝技术、具体的操作要点及参数调节、氩弧焊的应用范围。
再根据钨极的直径选用多大的喷嘴,钨极直径的2.5—3.5倍是喷嘴的内径D=(2.5—3.5)dw其中D表示喷嘴内径(mm),dw表示钨极直径(mm)。较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
雨、雪、风力六级以上(含六级)天气不得露天作业。雨、雪后应清除积水、积雪后方可作业。
高压焊工指符合承压焊缝焊接要求的焊工。通常为压力容器焊工,压力管道焊工,氩电联焊工,下向焊焊工等。高压焊工因为焊接要求高,操作难度较大,施工焊接时的监管比较严格,一直以来,是焊工行业里面技术要求高的项目之一,同时也是待遇比较高的一种焊工。所以,要想进行高压焊工作业,须首先进行高压焊工培训的考核。
虽然在焊接过程中存在这样那样的职业危害影响焊工身体健康但是只要采取有效的防护措施是可以将危害程度减轻或削弱的。
焊条电弧焊一般工作在静特性曲线的平缓段,为了当弧长变化引起电压变化时不显著影响焊接电流输出,应配用下降特性的弧焊电源。用酸性焊条焊接时,可选用弧焊变压器;用碱性焊条焊接重要构件时,可选用直流弧焊电源,如硅弧焊整流器、弧焊逆变器等。
③较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
未焊满是指焊缝表面上连续的或断续的沟槽。填充金属不足是产生未焊满的根本原因。规范太弱,焊条过细,运条不当等会导致未焊满。未焊满同样削弱了焊缝,容易产生应力集中,同时,由于规范太弱使冷却速度增大,容易带来气孔、裂纹等。防止未焊满的措施:加大焊接电流,加焊盖面焊缝。
避免水或水汽进入焊机内部。如果出现此种情况,应对焊机内部进行干燥处理,并用兆欧表测量焊机绝缘情况。证实无异常,方可正常使用。如果长期不使用焊机,应将焊机放回原包装箱,存放于干燥环境中。 1、氩弧焊的原理 氩弧焊是使用惰性气体氩气作为保护气体的焊接方法。
焊条角度,焊条与焊接方向的夹角在90度时,电弧集中,熔池温度高,夹角小,电弧分散,熔池温度较低,如12mm平焊封底层,焊条角度:50-70度,使熔池温度有所下降,避免了背面产生焊瘤或起高。又如,在12mm板立焊封底层换焊条后,接头时采用90-95度的焊条角度,使熔池温度迅速提高,熔孔能够顺利打开,背面成形较平整,有效地控制了接头点内凹的现象。