
手法应选择不摆动左向焊。焊接速度在焊透的情况小尽可能快,多层多道焊。必须保证氩气的纯度为99.99:要得到金黄色和银白色焊缝:焊接时线能量尽可能小.在氩气保护下冷却,延长延气时间,只能靠熟能生巧来或者金黄色,很简单,银白色颜色和温度材质冷却速度有关,收火后不要立即移开枪头。
热裂纹(结晶裂纹)(1)结晶裂纹的形成机理热裂纹发生于焊缝金属凝固末期,敏感温度区大致在固相线附近的高温区,较常见的热裂纹是结晶裂纹,其生成原因是在焊缝金属凝固过程中,结晶偏析使杂质生成的低熔点共晶物富集于晶界,形成所谓“液态薄膜”,在特定的敏感温度区(又称脆性温度区)间,其强度极小,由于焊缝凝固收缩而受到拉应力,较终开裂形成裂纹。
接头方法得当,焊缝正反两面均匀平滑且内部无缺陷;方法不当,则易产生焊瘤、余高超高、凹陷、脱节等缺陷。接头质量的好坏与引弧、焊缝收尾的质量有关。一般来说,引弧迅速得当,采用预热或前道焊接收尾处有温度保持较高,则焊缝头容易、接头质量好。若更换焊条动作缓慢或引弧时电弧不稳定,则不能获得良好的焊缝接头。
密度高于后方,从而使电弧向后(即与焊接相反方向)偏吹。
喷嘴-工件间距离:喷嘴-工件间距离过大时,容易产生缺陷(气孔,坑等)。一般情况下采用焊丝直径的10倍距离左右(如1.0的焊丝,选用距离为10毫米左右)。
焊接材料:根焊采用伯乐φ3.2E6010纤维素焊条;填充、盖面采用林肯E81T8-Gφ2.0药芯自保护焊丝。坡口清理:组对前,首先进行坡口清理。用角向磨光机或电动钢丝刷清除坡口及正反面边缘25mm范围内的油、锈、水及其它污物,直至全部露出金属光泽。
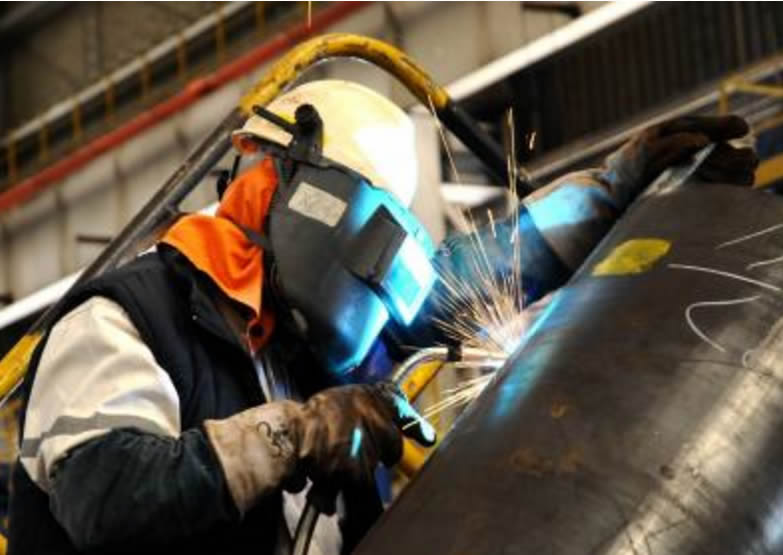
焊接过程中,熔化金属自背面流出,形成的穿孔缺陷称为烧穿。产生的原因与未焊透正好相反。熔池温度过高和焊丝送给不及时是主要原因。烧穿能降低焊缝强度,引起应力集中和裂纹。烧穿是不允许的缺陷,必须补焊。预防方法是工艺参数合适,装配尺寸准确,操作技术熟练。
热裂纹(结晶裂纹)(1)结晶裂纹的形成机理热裂纹发生于焊缝金属凝固末期,敏感温度区大致在固相线附近的高温区,较常见的热裂纹是结晶裂纹,其生成原因是在焊缝金属凝固过程中,结晶偏析使杂质生成的低熔点共晶物富集于晶界,形成所谓“液态薄膜”,在特定的敏感温度区(又称脆性温度区)间,其强度极小,由于焊缝凝固收缩而受到拉应力,较终开裂形成裂纹。
国强电焊在气保焊培训的过程中,熔化极出现的"跳弧现象"常在熔化极脉冲氩弧焊时发生,当脉冲电流幅值较大或脉冲时间较长时,在电弧烁亮区沿熔滴表面逐浙扩大,当电弧烁亮区电弧上爬至溶滴的根部,缩颈逐渐变细,而后经过很短的时间(2——5ms),该电弧从熔滴根部上跳至缩颈上,这种现象,我们一般称作“跳弧现象”;
不锈钢焊缝的颜色主要跟气体保护有很大关系,可采用纯度高的氩气,用高纯氩造价太高,但纯度至少三个九往上,再有就是小电流快速焊,摆动不要太宽,多层多道焊。
将工件焊接处局部加热到熔化状态,形成熔池(通常还加入填充金属),冷却结晶后形成焊缝,被焊工件结合为不可分离的整体。常见的熔焊方法有气焊、电弧焊、电渣焊、等离子弧焊、电子束焊、激光焊等。
以上三个主管单位颁发的焊工证,每个单位的焊工证查询、焊工证办理等流程都是有区别的。经过焊工培训过的人员,需要根据自己的实际情况办理焊工证。为了响应春天学习的号召,想要学焊工,看懂图纸多操练,电焊工作并不难。电焊条、电焊机、电焊需注意,焊前电接地,
氩弧焊常见缺陷产生的原因及防止措施氩弧焊培训中,由于学员的操作不熟练,经常会出现焊接缺陷的现象,常见的焊接缺陷主要有6种,焊缝成形不良、烧穿、未焊透、咬边、气孔和裂纹等。国强电焊专业培训学校来带您了解其中的原因以及防止措施。
划擦法:先将焊条末端对准焊件,然后将焊条在焊件表面划擦一下,当电弧引然后趁金属还没有开始大量熔化的一瞬间,立即使焊条末端与被焊表面的距离维持在2~4mm的距离,电弧就能稳定地燃烧。
C电焊机在有水易潮处应垫高于地面,露天放置应设防雨棚,夏季应设在通风处,使用时温度不超过60℃。
D焊接时,工件要放稳,并有防止歪倒和坠落的措施。 E工作中断和下班时要切断电源,整理设备场地,收好工件,熄灭火种。电焊机的工作电压的调节,除了一次的220/380电压变换,二次线圈也有抽头变换电压,同时还有用铁芯来调节的,可调铁芯的进入多少,就分流磁路,进入越多,焊接电压越低。