
人类发明焊接技术的历史可以追溯到数千年前,三星堆遗迹中已经发现了采用焊补工艺进行青铜器接合的痕迹。在中国青铜器技术传入日本后,焊补工艺也随之漂洋过海,弥生时代的日本本土制青铜器也大量采用了焊补工艺。欧洲大陆的德法两国从中世纪时代起就以高超的金属铸、锻造技术闻名于世,与之匹配的接合技术也有较大发展。
第二类是焊工证是职业资格证:是由各省、地市的人力资源与社会保障局(厅)统一组织考试,证书盖有该地市职业资格鉴定的公章,证书样本是全国统一的,但是省、地市并不是统一考试。
电焊机的工作电压的调节,除了一次的220/380电压变换,二次线圈也有抽头变换电压,同时还有用铁芯来调节的,可调铁芯的进入多少,就分流磁路,进入越多,焊接电压越低。
高压焊工一律凭证上岗,高水平的焊工是一个火电工程焊接质量的保证,参加鸳鸯湖工程高压焊口焊接的焊工都必须持有技术质量监督局颁发的焊工证,并报审监理同意,上岗前必须考核合格。
收弧:如果直接收弧很容易产生缩孔,如果是有引弧器的焊枪要断续收弧或调到适当的收弧电流慢收弧,如是没有引弧器焊机则缓将电弧引到坡口的一边,不要产生收缩孔,如产生收缩孔要打磨干净后方可施焊。
有压力或密闭的管道、容器,不准焊、割。焊、割部位附近有易燃、易爆物品,在未作清理或未采取防护措施之前,不准焊、割。附近有与明火作业相抵触的工种在作业时,不准焊、割。、与外单位相连的部位,在没有弄清有无险情,或明知存在危险而未采取防护措施之前,不准焊、割。
焊工证,也叫上岗证,发证机构是安全生产监督管理局,是焊工培训结束后,上岗的所需证书,没有证书不能进行焊接作业。分熔化焊接与热切割作业、压力焊作业、钎焊作业等,焊工证书带磁卡,全国通用。
手工钨极氩弧焊时选择电源的种类和极性的方法,手工钨极氩弧焊的电源有直流电源和交流电源,直流电源有直流正接法和直流反接法。
弧焊整流器:近年来,弧焊整流器也得到了普遍应用。它是通过整流器把交流电转变直流电。它即弥补了交流电焊机电弧稳定性不好的缺点,又比一般直流弧焊发电机结构简单,维修容易,噪声小。
焊接变形应力小,由于电弧受氩气流的压缩和冷却作用,电弧热量集中,且氩弧的温度又很高,故热影响区小,故焊接时应力与变形小,特别造用于薄件焊接和管道打底焊。焊接范围广,几乎可以焊接所有金属材料,特别适宜焊接化学成份活泼的金属和合金。
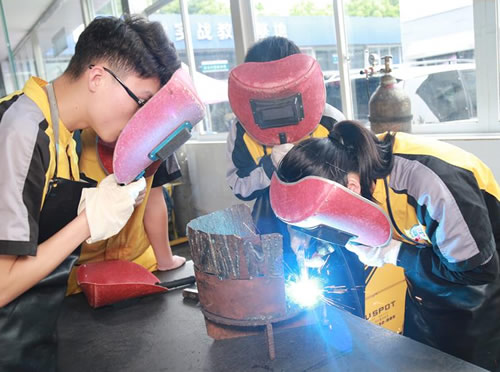
气保焊机当电流在200A以上时,则电弧电压的计算公式如下。U=0.04I+20±2(V)焊接速度半自动焊接时,熟练的焊工的焊接速度为18m/h~36m/h;自动焊时,焊接速度可高达150m/h。
纯钨极熔点和沸点高,不容易溶化和发挥、烧损,尖端污染少,但电子发射较差,不利于电弧的稳定燃烧。(绿色)
按裂纹产生的原因分,又可把裂纹分为:(1)再热裂纹:接头冷却后再加热至500~700℃时产生的裂纹。再热裂纹产生于沉淀强化的材料(如含Cr、Mo、V、Ti、Nb的金属)的焊接热影响区内的粗晶区,一般从熔合线向热影响区的粗晶区发展,呈晶间开裂特征。
焊工技能有哪些呢?1)手工电弧焊的基本操作(平焊、立焊、横焊)及仰焊的操作和其要领。2)平角焊和立角焊的操作技术。3)常用金属材料的焊接方法。 4)熟练掌握气焊和气割的基础操作技术。 5)正确使用火焰的调整方法和火焰的应用范围(碳化焰、中性焰、氧化焰)。 6)掌握氩弧焊的引弧、送丝技术、具体的操作要点及参数调节、氩弧焊的应用范围。
分类: 氩弧焊按照电极的不同分为熔化极氩弧焊和非熔化极氩弧焊两种。非熔化极工作原理及特点:非熔化极氩弧焊是电弧在非熔化极(通常是钨极)和工件之间燃烧,在焊接电弧周围流过一种不和金属起化学反应的惰性气体(常用氩气),形成一个保护气罩,使钨极端部、电弧和熔池及邻近热影响区的高温金属不与空气接触,能防止氧化和吸收有害气体。从而形成致密的焊接接头,其力学性能非常好。
焊接过程中,焊条相对焊缝所做的各种动作的总称为运条。运条包括沿焊条轴线的送进、没焊缝轴线方向纵向移动和横向摆动三个动作。
焊接(F=Fω,I=Iω)这个阶段是焊件加热熔化形成熔核的阶段。焊接电流可基本不变(指有效值),亦可为渐升或阶跃上升。在此期间焊件焊接区的温度分布经历复杂的变化后趋向稳定。起初输入热量大于散失热量,温度上升,形成高温塑性状态的连接区,并使中心与大气隔绝,保证随后熔化的金属不氧化,而后在中心部位首先出现熔化区。