更新时间:2026-10-17 18:18:01 浏览次数:781 返回列表
弧焊变压器结构简单,价格便宜,工作噪声小,使用可靠,维修方便,应用很广。缺点是焊接时电弧不稳定。
对焊件馈电进行电焊时,应遵循下列原则:①尽量缩短二次回路长度及减小回路所包含的空间面积,以节省能耗;②尽量减少伸入二次回路的铁磁体体积,特别是避免在焊接不同焊点时伸入体积有较大的变化,以减小焊接电流的波动,保证各点质量衡定(在使用工频交流时)。
熔孔形成即表示根部已焊透。熔孔尺寸的大小,即标志背面焊缝的尺寸。一般控制熔孔直径为对口间隙的1.1——1.5倍左右。具体尺寸要根据工件厚度、焊接位置、规范参数及根部间隙、钢种等诸因素综合调整。一般先进行工艺试验,摸索出规律后,再进行焊接,以保证焊接质量。
所有用其它焊接方法能进行熔化焊的金属及合金都可以用电子束焊接。主要用于要求高质量的产品的焊接。还能解决异种金属、易氧化金属及难熔金属的焊接。但不适于大批量产品。
电焊网片就是优质低碳钢丝经过调直截断再由电焊设备焊接而成的网片,电焊网片的应用非常广泛因为它具有结构简单、生产快速、美观实用、便于运输等优点。主要用于超市货架,建筑网筋,育苗养殖等。
随着加热的进行熔化区扩大,而其外围的塑性壳(在金相试片上呈环状故称塑性环)亦向外扩大,较后当输入热量与散失热量平衡时达到稳定状态。当焊接参数适当时,可获得尺寸波动小于15%的熔化核心。
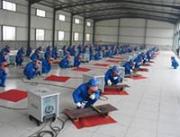
普通电焊工培训流程较为简单,一般就是焊条手把平焊立焊。高级焊工也叫高压焊工,培训内容:管道氩电联焊,向下焊,自动焊这种高要求的焊工技术。一般待遇在9千到1万五,比普通焊工高2倍以上。随着国家经济建设,对高压焊工的社会需求量越来越多了。招工单位原则上都是以招高压焊工为准,来确定生产率。如图:洛阳某电焊学校招工热闹场面。
下向焊焊接工艺采用纤维素下向焊焊条,这种焊条以其独特的药皮配方设计,与传统的由下向上施焊方法相比,优点主要表现在:(1)焊接速度快,生产效率高。因该种焊条铁水浓度低,不淌渣,比由下向上施焊提升效率50%。
由于埋弧焊熔深大、生产率高、机械操作的程度高,因而适于焊接中厚板结构的长焊缝。在造船、锅炉与压力容器、桥梁、超重机械、核电站结构、海洋结构、武器等制造部门有着广泛的应用,是当今焊接生产中较普遍使用的焊接方法之一。埋弧焊除了用于金属结构中构件的连接外,还可在基体金属表面堆焊耐磨或耐腐蚀的合金层。
电焊工培训学校焊工技术: 淬火1、界定将铸铁件加温到AC3或AC1左右某一温度,维持一定時间,随后以融入速率水冷却(做到或超过临界水冷却速率),以得到马氏体或贝氏体机构的热处理方法称之为淬火。
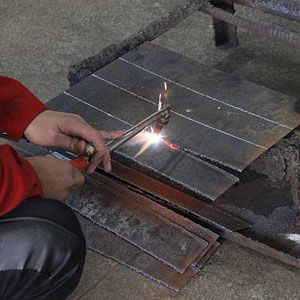
焊前控制措施(1)刚性固定法是采用强制手段来减小焊后变形的。采用设计合理的组对组焊胎夹具,将焊件固定起来进行焊接,增加其刚性,达到减小焊接变形的目的,保证装配尺寸和形位公差要求。当薄板面积较大,焊缝较长时,可采用压铁法,分别放在焊缝两侧来减小焊接变形,如同时使用铜板压紧辅助散热,效果更佳;
手弧焊的主要设备是电焊机,电弧焊时所用的电焊机实际上就是一种弧焊电源,按产生电流种类不同,这种电源可分为弧焊变压器(交流)和直流弧焊发电机及弧焊整流器(直流)。
今天以12mm厚碳钢,坡口角度30°的对接板为例进行讲解,选用小口瓷嘴进行打底,今天选用7号瓷嘴,小瓷嘴能够更好的保护坡口内部,防止破口内部保护不良。
单面单点焊当零件的一侧电极可达性很差或零件较大、二次回路过长时,可采用这个方案。从焊件单侧馈电,需考虑另一侧加铜垫以减小分流并作为反作用力支点(图1d)。图1c为一个特例。
电焊和二保焊比较:1、由于电焊二保焊采用的是二氧化碳气体对焊缝进行保护,焊接完成后只有少量有飞溅物,几乎不会产生焊渣,焊接完成后清渣比较容易,手工焊是通过包在焊条外面的焊药,在高温电弧作用下熔化,然后覆盖熔池的方式对焊缝进行保护,焊接完成后,会在焊缝上留下一层较难清除的焊渣,在焊缝周围也会有不少飞溅物,焊接完成后清渣比较难;