
检查电缆连接处的螺钉紧固,螺丝规格为六角螺栓M10×30,平垫、弹垫齐全,无生锈氧化等不良现象; 三、焊机冷却风扇转动是否灵活、正常。四、检查接线处电缆裸露长度小于10mm。
气保焊初学者的技巧三:焊枪操作基础:引弧及焊接完成时的操作:因为引弧及焊接完成时容易出现缺陷,所以操作焊枪时一定要遵守喷嘴-工件间距离及焊枪角度。在引弧前的间隔,受到焊丝接触时的冲击而回升,注意勿使焊枪因冲击而会升。
焊接质量好,纤维素焊条焊接的焊缝根部成形饱满,电弧吹力大,穿透均匀,焊道背面成形美观,抗风能力强,适于野外作业。减少焊接材料的消耗,与传统的由下向上焊接方法相比焊条消耗量减少20%-30%。
高性能焊机的CO2气体保护半自动或全自动焊。目前,国外相继生产了对焊接电流和电压波形进行适时控制或对输出特性进行电能控制的高性能电源,林肯公司的STT表面张力过渡焊接技术就属于波形控制的范畴。基于焊接设备性能的提高,使得管道半自动及全自动CO2气保焊得以很好实现,这就大大提高了焊接效率和焊接质量。
电流过大:弧长短、飞溅大,有顶手感觉,余高过大,两边熔合不好。电压过高:弧长长、飞溅稍大,电流不稳,余高过小,焊逢宽,引弧易烧导电嘴。
产生夹渣的原因有:焊前清理不彻底,焊丝熔化端严重氧化。预防对策为:保证焊前清理质量,焊丝熔化端始终处于气体保护区内,选择合适的钨极直径和焊接电流,提高操作技术,正确修磨钨极端部尖角,发生打钨时应重新修磨。
焊接电流应根据母材厚度、接头形式以及焊丝直径等,正确选择焊接电流。短路过渡时,在保证焊透的前提下,尽量选择小电流,因为当电流太大时,易造成溶池翻滚,不仅飞溅大,成型也非常差。
窄间隙焊一般分为:低热量输入窄间隙焊,主要用于焊接热敏感材料和全位显焊接,通常焊丝直经为0.8——1.2mm细焊丝,每根焊丝的焊接热输入都在6kJ/cm以下,坡口间隙在6——9mm之间,为提高生产率,一般便用双丝或三丝,焊丝间距在50——300mm之间,焊丝应分别指向坡口侧壁,以便熔合良好。
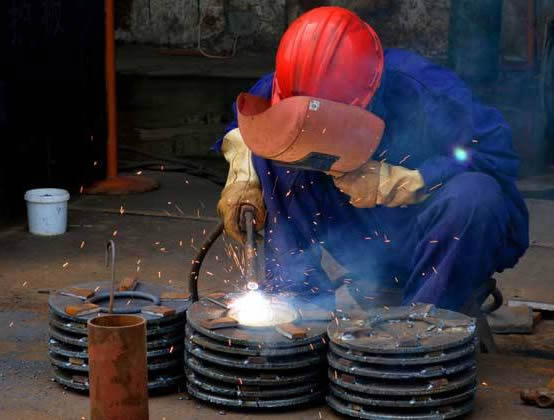
被气割的金属材料应具备下列条件: 1.纯氧中能剧烈燃烧,其燃点和熔渣的熔点须低于材料本身的熔点。熔渣具有良好的流动性,易被气流吹除。2.导热性小。在切割过程中氧化反应能产生足够的热量,使切割部位的预热速度超过材料的导热速度,以保持切口前方的温度始终高于燃点,切割才不致中断。
管口组对:管口组对直接影响根焊质量,必须严格按焊接工艺参数进行,控制坡口钝边控制在0.5~2.0mm范围内;坡口间隙严格控制在2.5~3.5mm,管口顶部为2.5mm,管口底部为3.5mm。如图1所示。
焊前预热:X70钢级较高,有较强的裂纹倾向,根焊前必须进行预热,将坡口及周围加热到80~120℃,方可进行根焊。 根焊:采用E6010纤维素下向焊,双人组合从管顶起焊。起焊点从顶点超过中心线5mm~8mm处起焊,从坡口表面上引弧,然后将电弧引至坡口根部,待钝边熔透后沿焊缝直拖向下。
正确的选用钨极和气体流量。 首先,要从焊接工艺卡上得知焊接电流的大小等工艺参数。然后选用钨极(一般来说直径2.4mm用的比较多,它的电流适应范围是150~250A,铝例外)。 再根据钨极的直径选用多大的喷嘴,钨极直径的2.5~3.5倍是喷嘴的内径。之后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气体的流量。钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
钨极惰性气体保护焊的特点: 钨极惰性气体保护焊(简称TIG焊)较常用的惰性气体是氩气,氦气应用较少。TIG焊的主要特点如下: 1)焊接过程中钨极不熔化,电弧比较稳定,容易控制焊接质量。2)可填丝,亦可不填丝,既适用于焊接薄板,亦适用于焊接稍厚的中板。
一类是IC卡焊工证:焊工作业须有的焊工证是各省安全生产监督管理局(简称省安监局)颁发的IC卡焊工证,凡从事焊工作业,这个IC卡焊工证就是须持有的证件,否则查到无证将会被依法处理。
预压的目的是建立稳定的电流通道,以保证焊接过程获得重复性好的电流密度。对厚板或刚度大的冲压零件,有条件时可在此期间先加大预压力,而后再回复到焊接时的电极力,使接触电阻恒定而又不太小,以提高热效率。
国强电焊在气保焊培训的过程中,熔化极出现的"跳弧现象"常在熔化极脉冲氩弧焊时发生,当脉冲电流幅值较大或脉冲时间较长时,在电弧烁亮区沿熔滴表面逐浙扩大,当电弧烁亮区电弧上爬至溶滴的根部,缩颈逐渐变细,而后经过很短的时间(2——5ms),该电弧从熔滴根部上跳至缩颈上,这种现象,我们一般称作“跳弧现象”;