更新时间:2026-10-15 17:45:03 浏览次数:657 返回列表
学习内容:氩弧焊工艺参数(电弧电压、焊接电流、焊接速度、电源种类和极性、氩气流量、焊件与焊嘴间距、喷嘴直径等),厚板对接平焊拉焊工艺、厚板对接丁字焊,拉焊工艺、拉焊的焊接手法学习。刚开始用铁板和铁条练习,后用面几天时间用不锈钢板和不锈钢焊条练习,让学员真正学习不锈钢的拉焊接技术。
直流正接:采用直流焊机当工件接阳极,焊条接阴极时,称为直流正接,此时工件受热较大,适合焊接厚大工件;
氩电联焊是采用氩弧焊焊接焊缝底部,再用电弧焊填充盖面的焊接方法。焊接时首先对管材环向对接焊缝定出各焊接区角度及位置,再确定各区参数:如预热温度、焊接温度、电流、焊接脉冲、氩气流量等,它综合了两种焊接方式的优点,更能保证工程质量。
焊缝倾角,即焊缝轴线与水平面之间的夹角,焊缝转角,即焊缝中心线(焊根和盖面层中心连线)和水平参照面Y轴的夹角,见图1—14。(1)平焊位置焊缝倾角0°,焊缝转角90°的焊接位置,见图1—15(a)。(a)平焊(b)横焊(c)立焊(d)仰焊(e)平角焊(f)仰角焊 (2)横焊位置焊缝倾角0°,180°;焊缝转角0°,180°的对接位置,见图1—15(b)。
收弧:如果直接收弧很容易产生缩孔,如果是有引弧器的焊枪要断续收弧或调到适当的收弧电流慢收弧,如是没有引弧器焊机则缓将电弧引到坡口的一边,不要产生收缩孔,如产生收缩孔要打磨干净后方可施焊。
正三角形运条法只适于开坡口的对接接头和T形接头焊缝的立焊,特点是一次就能焊出较厚的焊缝断面,焊缝不易产生夹渣,生产率较高。圆圈形运条法焊接时焊条末端作圆圈形运动,并不断地前移。特点是熔池存在时间长,熔池金属温度高,气体和熔渣容易上浮,适用于焊接较厚焊件的平焊缝。
氩弧焊根据电极材料的不同可分为钨极氩弧焊(不熔化极)和熔化极氩弧焊。根据其操作方法可分为手工、半自动和自动氩弧焊。根据电源又可以分为直流氩弧焊、交流氩弧焊和脉冲氩弧焊。
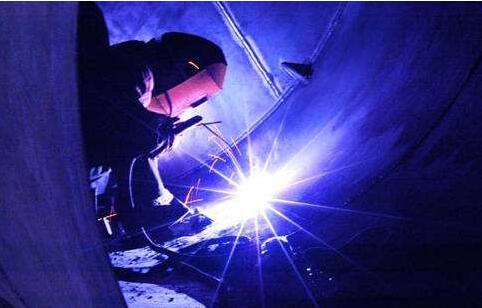
在长输管道半自动焊接中,假如能够熟练把握上述焊接方法并公道加以运用,就能够达到控制熔池温度,保证焊接质量的目的。 一、焊接接头的种类及接头型式焊接中,由于焊件的厚度、结构及使用条件的不同,其接头型式及坡口形式也不同。焊接接头型式有:对接接头、T形接头、角接接头及搭接接头等。
接头方法得当,焊缝正反两面均匀平滑且内部无缺陷;方法不当,则易产生焊瘤、余高超高、凹陷、脱节等缺陷。接头质量的好坏与引弧、焊缝收尾的质量有关。一般来说,引弧迅速得当,采用预热或前道焊接收尾处有温度保持较高,则焊缝头容易、接头质量好。若更换焊条动作缓慢或引弧时电弧不稳定,则不能获得良好的焊缝接头。
直流反接:当工件接阴极,焊条接阳极时,称为直流反接,此时工件受热较小,适合焊接薄小工件。采用交流焊机焊接时,因两极极性不断交替变化,故不存在正接或反接问题。
气保焊机当电流在200A以上时,则电弧电压的计算公式如下。U=0.04I+20±2(V)焊接速度半自动焊接时,熟练的焊工的焊接速度为18m/h~36m/h;自动焊时,焊接速度可高达150m/h。
正三角形运条法只适于开坡口的对接接头和T形接头焊缝的立焊,特点是一次就能焊出较厚的焊缝断面,焊缝不易产生夹渣,生产率较高。圆圈形运条法焊接时焊条末端作圆圈形运动,并不断地前移。特点是熔池存在时间长,熔池金属温度高,气体和熔渣容易上浮,适用于焊接较厚焊件的平焊缝。
氩电联焊具有焊接质量高、焊接速度快、射线探伤合格率高、焊工易于掌握等特点,而被管道安装单位广泛应用。下面,氩电联焊培训国强电焊简要介绍其工艺原理及特点。
焊接注意事项 ①在采用低氢型焊条焊接平面对接焊缝时,除了焊条一定要按规定烘干外,焊件的焊接处必须彻底清除油污、铁锈、水分等,以免产生气孔。 ②在操作时,一定要采用短弧,以防止空气侵入熔池。 ③采用月牙形运条法,可使熔池冷却速度缓慢,有利于焊缝中气体的逸出,以提高焊缝质量。
焊接前的清理:材料用滚角机打好坡口,用钢丝刷打磨两侧25mm以内的氧化皮、油脂、毛刺、灰尘等,再用丙酮或乙醇擦试。
坡口角度必须按“规则”和有关设计的技术条件规定进行坡口角度直接影响接头质量和焊缝尺寸,必须选择合理的角度,一般为“v”字形坡口60°——70°。
高热输入窄间隙焊,主要用于普通碳钢,目的是提高生产效率。一般焊丝直经为2.4——4.8mm,采用大电流;由于直流反极性易造成梨形熔深而产生裂纹,为此使用直流正接或脉冲电流焊接法,能获得良好的效果。由于受干伸长限制,板厚小于40mm且只能平焊;如果板厚超过40mm,则也应该采用导电嘴深入到间隙中去的结构,同时间隙增大至11——15mm。在横向和高度方向的跟踪系统,目前以接触式的机城——电气系统传感器为主。
气割设备主要是割炬和气源。割炬是产生气体火焰、传递和调节切割热能的工具,其结构影响气割速度和质量。采用快速割嘴可提高切割速度,使切口平直,表面光洁。手工操作的气割割炬,用氧和可燃气体的气瓶或发生器作为气源。半自动和自动气割机还有割炬驱动机构或坐标驱动机构、仿形切割机构、光电跟踪或数字控制系统。大批量下料用的自动气割机可装有多个割炬和计算机控制系统。
F电焊机应有专人管理,按时检查维护,电焊工应定期进行体格检查。G检修转动设备或进入设备内,须事先办理检修证和进入设备作业证,联系操作工同意后,通知电工切断电源,采取防护措施,并按规定设专人监护方可施工。