
焊接工艺参数(也称焊接规范)。手工电弧焊的工艺参数通常包括焊条类型及直径、焊接电流、电弧电压、焊接速度和焊接角度。 1、焊条直径的选择为了提高生产效率,应尽可能地选用大直径的焊条,但是焊条直径大往往会造成未焊透和焊缝成型不良。焊条直径的选择通常可以从以下几个方面考虑:1)焊件的厚度,厚度较大的焊件应选用较大直径的焊条。
运焊把,分为摇把和拖把。 ①摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
单面焊双面成形的操作方法,不论对碳素钢、低合金钢或不锈钢的焊接,以及采用直流电源或交流电源,尽管焊接性能有很大差别,但其操作要领是一致的,主要要控制以下3个方面。
没有压力证的焊工可能就不同了,工作可能不太难找,但因为技术含量不高,工作比较辛苦,收入也不会高。但容易学,考证也不难,考证的费用也低。对于安全问题,不管做什么工作,都要注意安全,要多请教老师傅,要遵守规程和规范。都会安全的。
以上三个主管单位颁发的焊工证,每个单位的焊工证查询、焊工证办理等流程都是有区别的。经过焊工培训过的人员,需要根据自己的实际情况办理焊工证。为了响应春天学习的号召,想要学焊工,看懂图纸多操练,电焊工作并不难。电焊条、电焊机、电焊需注意,焊前电接地,
单面焊双面成形的操作方法,不论对碳素钢、低合金钢或不锈钢的焊接,以及采用直流电源或交流电源,尽管焊接性能有很大差别,但其操作要领是一致的,主要要控制以下3个方面。
管道焊缝怎么样才能焊好?那么今天小编就以较为典型的φ1016×21mmX70钢管斜45°为例,谈谈管道斜焊缝的焊接技巧。 焊前准备,焊接设备:根焊使用ZX7-400-3焊机;填充、盖面使用熊谷ZD-500多功能半自动焊机。
学习内容:氩弧焊工艺参数(电弧电压、焊接电流、焊接速度、电源种类和极性、氩气流量、焊件与焊嘴间距、喷嘴直径等),厚板对接平焊拉焊工艺、厚板对接丁字焊,拉焊工艺、拉焊的焊接手法学习。刚开始用铁板和铁条练习,后用面几天时间用不锈钢板和不锈钢焊条练习,让学员真正学习不锈钢的拉焊接技术。
所谓高压焊工就是从事高压容器类焊接工作的du焊工,是在工作zhi的过程中不断学习得了的工作技术,到市dao一级技术监督局定点的焊工培训考试机构去学习和考试。电弧放电。这样就完成了引弧过程。引弧时需要高电压击穿电弧空间,为了安全而采用高频或脉冲电压。这样的焊工称高压焊工。
随着我国经济和社会的发展,我国需要的人才将从简单的生产线工人向具有一定专业技能的制造业人才发展,而在任何一个重工业制造业中,电焊工都将是业内非常需要的人才。然而学员须通过专门的职业技术培训达到一定水平,通过职业资格认定获取焊工上岗操作证后方能上岗就业。国强电焊给您提供专业的电焊工培训平台,帮您进入焊工行业。
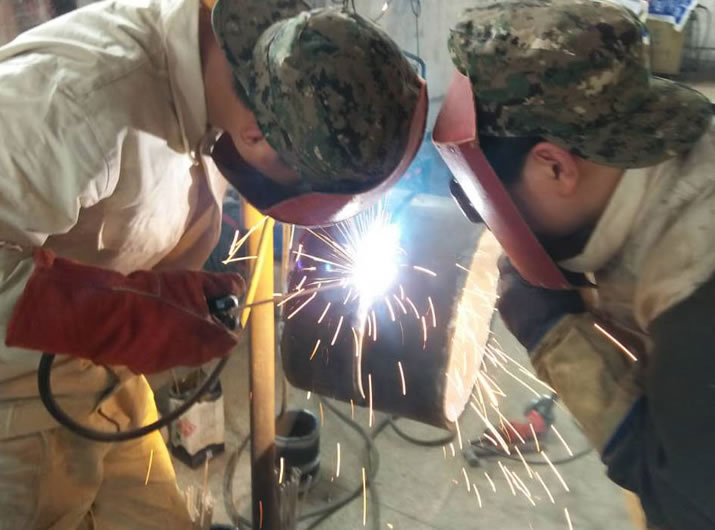
焊缝的收尾是指一条焊缝焊完后如何收弧。焊接结束时,要做好焊缝的收尾。收尾时还要维持正常的熔池温度,以利于焊缝的接头。收尾方式有多种,常用的有反复断弧收尾法、划圈收尾法、回焊收尾法以及转移收尾法等。对于单面焊双面成形,焊缝的收尾则主要采用反复断弧收尾法和回焊收尾法。
因为交流氩弧焊时不需添加其他药品和元素来清除氧化膜,仅仅依靠电弧来清除氧化膜,可在纯净的焊接电弧下,依靠焊件自身金属完成金属连接,这样既不会太多的改变焊缝金属成分,造成焊缝金属与母材金属过大的机械性能差异。同时没有残留的化学药品腐蚀焊缝金属,也不会像氧气乙炔及电焊一样产生很多焊接缺陷。所以氩弧焊是目前所有的焊接方式中,焊接铝镁及其合金的较佳方式。
收弧如果是在接头处时,应先将待接头处打磨成斜口,待接头处充分熔化后再向前焊10—20mm再缓慢收弧,不可产生缩孔。在生产中经常看见接头不打磨成斜口,直接加长接头处焊接时间进行接头,这是很不好的习惯,这样接头处容易产生内凹、接头未熔合和反面脱节影响成形美观,如是高合金材料还很容易产生裂纹。
高压焊工培训班,所谓高压焊工就是从事高压容器类焊接工作的焊工,是在工作的过程中不断学习得了的工作技术,到市一级技术监督局定点的焊工培训考试机构去学习和考试。
其次,焊接熔池小,冷却快,使各种冶金反应难以达到平衡状态,焊缝中化学成分不均匀,且熔池中气体、氧化物等来不及浮出,容易形成气孔、夹渣等缺陷,甚至产生裂纹。
夹渣是指焊后溶渣残存在焊缝中的现象。(1)夹渣的分类 a.金属夹渣:指钨、铜等金属颗粒残留在焊缝之中,习惯上称为夹钨、夹铜。 b.非金属夹渣:指未熔的焊条药皮或焊剂、硫化物、氧化物、氮化物残留于焊缝之中。冶金反应不完全,脱渣性不好。