
前两种方法都是在真空室内进行。焊接准备时间(主要是抽真空时间)较长,工件尺寸受真空室大小限制。电子束焊与电弧焊相比,主要的特点是焊缝熔深大、熔宽小、焊缝金属纯度高。它既可以用在很薄材料的精密焊接,又可以用在很厚的(较厚达300mm)构件焊接。
防止气孔的措施 a.清除焊丝,工作坡口及其附近表面的油污、铁锈、水分和杂物。 b.采用碱性焊条、焊剂,并彻底烘干。c.采用直流反接并用短电弧施焊。d.焊前预热,减缓冷却速度。 e.用偏强的规范施焊。
可燃气:乙炔、液化石油气等。以乙炔为例,其在氧气中燃烧时的火焰温度可达3200℃。氧乙炔火焰有三种: ①中性焰:氧气与乙炔体积混合比为1~1.2,乙炔充分燃烧,适合焊接碳钢和非铁合金。②碳性焰:氧气和乙炔体积混合比小于1,乙炔过剩,适用于焊接高碳钢、铸铁和高速钢。③氧化焰:氧气与乙炔体积混合比大于1.2,氧气过剩,适用于黄铜和青铜的钎焊。
焊接结束:关闭储气瓶阀门,放出气管内残留气体。关闭电源。把设备整理好放回原处。焊丝盘的安装:选择合适的焊丝直径。向焊丝盘轴装焊丝盘,并固定牢固。将焊丝插入焊丝插口处。用焊丝加压手柄给焊丝施加合适的压力。选择合适的导电嘴,并拧紧。
焊条没焊接方向的纵向移动,此动作使焊条熔敷金属与熔化的母材金属形成焊缝。焊条的横向摆动。焊条横向摆动的作用是为获得一定宽度的焊缝,并保证焊缝两侧熔合良好。其摆动幅度应根据焊缝宽底与焊条直径决定。横向摆动力求均匀一致,才能获得所要求的焊缝宽底和速度的焊缝。正常的焊缝宽度一般不超过焊条直径的2--5倍。
为提高镀锌电焊网在正常使用环境下生锈,应满足下列条件:生产镀锌电焊网的工艺条件应先焊接再热镀锌,镀锌层厚度不应低于一定的限值;在储存,运输和使用过程中应防止受潮,尽量避免反复弯曲;砂浆保护层内外镀锌电焊网。都应该超过一定的厚度。
据说男人学会一项技术会让所有人眼前一亮,你猜到是什么技能了吗?没错,就是电焊。焊工培训学校在这里告诉你们,想要学会如此闪亮的技能,焊工培训是必不可少的。而且,我们还须牢记电焊工的安全施工细则。
进入现场须要遵守安全生产六大纪律:1、进入现场须戴好安全帽,扣好帽带;并正确使用个人劳动防护用品。 2、2m以上的高处、悬空作业,无防护设施的、须戴好安全带、扣好保险钩。 3、高处作业时,不准往下或向上乱抛材料和工具等物件。 4、各种电动机械设备须有可靠安全接地和防雷装置,方能开动使用。
为充分发挥每种焊接方法的优势,建设中往往采用几种焊接方法组合施工的工艺,如:TIG焊接打底+SMAW填充盖面焊;TIG焊接打底+FCAW填充盖焊;TIG焊接打底+CO2MAG实心焊丝填充盖焊;CO2实心焊丝打底+FCAW填充盖面焊;纤维素焊条下向焊打底十药芯自保焊丝填充盖面焊。
强化对电焊工进行劳动保护宣传教育,对电焊作业人员应进行必要的职业安全卫生知识教育,提高其自我防范意识,降低职业病的发病率。同时还应加强电焊作业场所的尘毒危害的监测工作以及电焊工的体检工作,及时发现和解决问题。
电焊工安全培训内容1.电焊机外壳,必须接地良好,其电源的拆装应由电工进行。2.电焊机要设单独的开关,开关应放在防雨的闸箱内,拉合时应戴好手套侧向操作。 3.焊钳与把线必须绝缘良好,连接牢固,更换焊条应戴好手套,在潮湿地点工作,应站在绝缘板或木板上。
氩弧的特点(1)焊缝质量高,由于氩气是一种惰性气体,不与金属起化学反应,合金元素不会被烧损,而氩气也不熔于金属,焊接过程基本上是金属熔化和结晶的过程,因此,保护较果好,能获得较为纯净及高质量的焊缝。
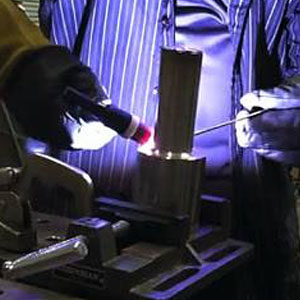
氩弧焊是在普通电弧焊的原理的基础上,利用氩气对金属焊材的保护,通过高电流使焊材在被焊基材上熔化成液态形成熔池,使被焊金属和焊材达到冶金结合的一种焊接技术,由于在高温熔融焊接中不断送上氩气,使焊材不能和空气中的氧气接触,从而防止了焊材的氧化。
电弧焊技术主要包括:手弧焊技术、埋弧焊技术、钨极气体保护电弧焊技术、等离子弧焊技术、熔化极气体保护电弧焊技术、管状焊丝电弧焊技术。电阻焊主要是以电阻热为能源的一类焊接方法,包括以熔渣电阻热为能源的电渣焊和以固体电阻热为能源的电阻焊。
按裂纹产生的原因分,又可把裂纹分为:(1)再热裂纹:接头冷却后再加热至500~700℃时产生的裂纹。再热裂纹产生于沉淀强化的材料(如含Cr、Mo、V、Ti、Nb的金属)的焊接热影响区内的粗晶区,一般从熔合线向热影响区的粗晶区发展,呈晶间开裂特征。
随着加热的进行熔化区扩大,而其外围的塑性壳(在金相试片上呈环状故称塑性环)亦向外扩大,较后当输入热量与散失热量平衡时达到稳定状态。当焊接参数适当时,可获得尺寸波动小于15%的熔化核心。
焊接环境中的污染因素众多,除了做好个人焊接防护用品的配备,还需要从污染源、传播途径进行全面的改善管理。企业需要结合自身的实际生产需求、生产特点等制定完善管理监控机制,从而真正意义上保护作业人员的安全。
这就说明具有铁磁性的厚壁管材20#,在制造、加工过程中产生了剩磁,管线越长,剩磁积累越多,在管道焊接接头处表现出来,造成磁偏吹。
电焊工安全培训内容1.电焊机外壳,必须接地良好,其电源的拆装应由电工进行。2.电焊机要设单独的开关,开关应放在防雨的闸箱内,拉合时应戴好手套侧向操作。 3.焊钳与把线必须绝缘良好,连接牢固,更换焊条应戴好手套,在潮湿地点工作,应站在绝缘板或木板上。
收弧如果是在接头处时,应先将待接头处打磨成斜口,待接头处充分熔化后再向前焊10—20mm再缓慢收弧,不可产生缩孔。在生产中经常看见接头不打磨成斜口,直接加长接头处焊接时间进行接头,这是很不好的习惯,这样接头处容易产生内凹、接头未熔合和反面脱节影响成形美观,如是高合金材料还很容易产生裂纹。