
怎么学好电焊技术?如果从头开始的话首先可以到国强电焊工培训机构,期间认识相关技师,有一定基础之后开始寻求练习,然后选择一个技术型的作为良师益友。找到良师益友后坚持操作实践,开始采用请教方式排难解惑,慢慢演变成探讨共进,坚持下来你也可以成为老师。
我个人认为焊接速度要快,不然速度慢的话,焊缝高温氧化了。颜色就会很难看。当然电流要大,这就要看个人技术水平。温度要控制好保护再好些其实碳钢也能焊接出来黄色的或者是带点紫红色。
怎么学好电焊技术?如果从头开始的话首先可以到国强电焊工培训机构,期间认识相关技师,有一定基础之后开始寻求练习,然后选择一个技术型的作为良师益友。找到良师益友后坚持操作实践,开始采用请教方式排难解惑,慢慢演变成探讨共进,坚持下来你也可以成为老师。
从产生温度上看,裂纹分为两类:(1)热裂纹:产生于Ac3线附近的裂纹。一般是焊接完毕即出现,又称结晶裂纹。这种二裂纹主要发生在晶界,裂纹面上有氧化色彩,失去金属光泽。
你所说的高压焊工可du能是指焊锅炉压力容器的焊工吧zhi。现在社会上真正的特dao殊技术工种是很缺的,有锅炉压力容器证的焊工也是比较缺的。但是,要想学是有一定的要求的,要会并不难,难的是要学得精,怕苦怕累的就别学了。其次,锅炉压力容器的焊工证要去考的话,费用也是比较高的。当然,如果你考取了锅炉压力容器的焊工证后,工作就应该是没问题了,或者可以说,很好找。收入应该是还不错的。而且只要按规范要求进行必要的防护,工作是不会有危险的。
开坡口对接接头的焊接,可采用多层焊法(图2-4)或多层多道焊法。(1)多层焊时,对其一层的打底焊道应选用直径较小的焊条,运条方法应以间隙大小而定,当间隙小时可用直线形,间隙较大时则采用直线往返形,以免烧穿。当间隙很大而无法一次焊成时,就采用三点焊法。
所谓焊补,就是将熔化的金属液体浇注于需要连接的部件边缘处,等金属液体遇冷凝固后再通过锻打、研磨去除外观毛刺的焊接手法。这些专业术语听起来未免有些生硬,可是说到利用焊补这门手艺来吃饭的补锅匠,大家可能就会恍然大悟了。
摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
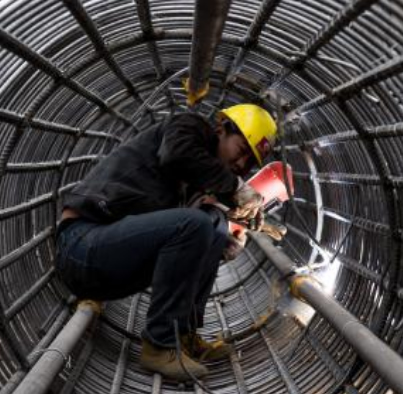
操作前应首先检查焊机和工具,如焊钳和焊接电缆的绝缘、焊机外壳保护接地和焊机的各接线点等,确认安全合格方可作业。高压焊工及高压焊工培训指焊工及学员焊的焊缝达到焊缝.
电焊网片是一种采用优质Q195低碳钢铁丝排焊而成,然后再冷镀(电镀)、热镀、PVC包塑等表面钝化、塑化处理、网面平整、网目均匀、焊点牢固、局部机加工性能良好、稳定、防腐、防蚀性好网格状丝网产品。在电焊网片成型后进行镀锌(电镀或热镀);
臭氧和氮氧化物氩弧焊时,弧柱温度高。紫外线辐射强度远大于一般电弧焊,因此在焊接过程中会产生大量的臭氧和氧氮化物;尤其臭氧其浓度远远超出参考卫生标准。如不采取有效通风措施,这些气体对人体健康影响很大,是氩弧焊较主要的有害因素。
焊接时,焊缝要留有足够的间隙3-5mm,便于形成弧坑,右手拿焊枪尽量压低焊枪钨极,左手拿焊丝,使用拇指和中指夹住焊丝往前送,送焊丝时要保持连续性和稳定性,两手之间要配合好,保持焊缝平整,眼睛要时刻观察到熔池的深浅和焊液的流动,电流要按规定调整,禁止电流过大。喷嘴氩气保持在5ml,保护气保持在25ml,背面保持在20ml,保证保护罩过后焊缝不变色。两遍焊接时,要留一定的冷却时间,使表层温度降到200℃以下 ,否则极易产生裂纹脆化,焊接位置尽量采用平焊和管口转动焊。焊接时屋内要干燥无尘土,风速小于2米/秒,风大易造成电弧不稳,封顶焊接时尽量采用脉冲装置,使焊缝成型美观。
对于氩弧焊可能很多人并不是太了解,因为我们平时接触的并不多,而今天要为大家介绍的就是氩弧焊的相关知识,内容有:氩弧焊的焊接方法、常见焊接缺陷及预防、影响人体的有害因素。可能这几点也是很多人都想要掌握的知识,小伙伴们快来围观吧!
焊接作业的危害,并非不可避免。只要每位焊工在作业中都严格遵守焊割作业安全规程,这些危害都可以得预防。
咬边的危害是降低接头的强度,容易形成应力集中。预防的对策是:选择工艺参数要合适,操作技术要熟练,严格控制熔池形状和大小,熔池应填满,焊速合适,位置准确。