更新时间:2026-09-06 22:00:01 浏览次数:305 返回列表
一、焊接的连续性原则a、连续性的原则是避免在应力集中的几何突变处设置焊缝如果无法避免,则设置转换结构。 b、焊缝两侧板厚不一致,几何连续性不能保证时,应设置过渡结构。避免焊接重叠 1)避免焊缝重叠,多条焊缝连接处刚性,结构严重翘曲会增加焊缝内应力;2)避免结构多次过热,降低材料性能。
丝极电渣焊是较常用的电渣焊方法,它采用焊丝作电极,根据焊件厚度的不同,可采用一根或多根焊丝,单丝焊能够焊接的焊件厚度为40~60mm,当焊件厚度大于60mm时,焊丝要作横向摆动;三丝摆动可以焊接450mm厚的焊件。丝极电渣焊主要用于焊接厚度为40~450mm的焊件及较长焊缝的焊件,也可用于大型焊件的环焊缝。
没有压力证的焊工可能就不同了,工作可能不太难找,但因为技术含量不高,工作比较辛苦,收入也不会高。但容易学,考证也不难,考证的费用也低。对于安全问题,不管做什么工作,都要注意安全,要多请教老师傅,要遵守规程和规范。都会安全的。
电子束焊是以集中的高速电子束轰击工件表面时所产生的热能进行焊接的方法。电子束焊接时,由电子枪产生电子束并加速。常用的电子束焊有:高真空电子束焊、低真空电子束焊和非真空电子束焊。
一般来说,焊接是一种利用加热或加压的方式接合金属或其他热塑性塑料,在焊接接头处形成冶金结合,使之连接为整体的工艺技术。相互连接的材料可以是同种金属,也可能是异种金属,甚至是金属和陶瓷。
氩弧焊之所以能获得如此广泛的应用,主要是因为有如下优点。
弧柱电场强度较高比之熔化极气体保护焊有如下特点:(1)设备调节性能好,由于电场强度较高,自动调节系统的灵敏度较高,使焊接过程的稳定性提高;
在石油、石化等行业常采用TIG焊接打底+MAG实心焊丝填充盖面焊工艺,经严格的焊接工艺评定,运用反月牙形运条手法,焊缝余高低,成形美观,X射线探伤合格率可达100%。
成本低:经综合测定,发现氩电联焊比手工电弧焊可以降低施工综合成本10%——20%,比氩弧焊可以降低施工综合成本5%——15%,而且焊口成型好,返修率低,降低了综合成本。
焊接时,熔池中的气泡在凝固时未能逸出而残留在金属中形成的孔穴称为气孔。常见的气孔有三种,氢气孔呈喇叭形;一氧化碳气孔呈链状;氮气孔多呈蜂窝状。焊丝、焊件表面的油污、氧化皮、潮气,保护气体不纯或熔池在高温下氧化等,都是产生气孔的原因。
CO2气体保护焊是利用CO2气体作为电弧介质并保护焊区电弧焊,是熔化极气体保护焊。因其生产效率高、成本低、熔透性好、焊接变形小、焊接质量高、适应范围广以及操作方便等优点,因而被广泛应用于港口起重机械,汽车和船舶等机械制造行业。然而其带来的优点的同时,由于焊接人员、焊接设备、焊接材料、焊接工艺和焊接环境等的原因,焊接缺陷也伴随而生。
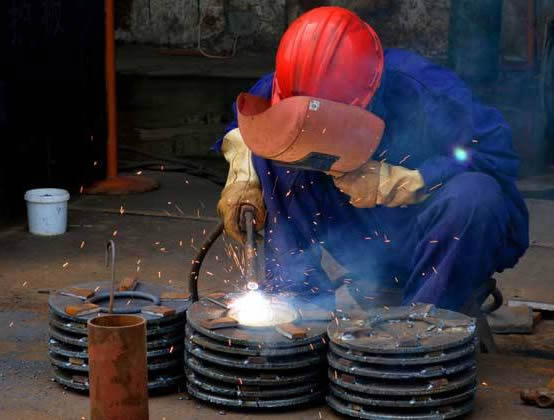
电渣焊的局限性:(1)由于焊接熔池大,加热和冷却缓慢,在焊缝及热影响区容易过热形成粗大组织,因此电渣焊通常焊后用正火处理消除接头中的粗晶。(2)电渣焊总是以立焊方式进行,不能平焊,电渣焊不适于厚度在30mm以下的工件,焊缝也不宜过长。
下向焊焊接工艺采用纤维素下向焊焊条,这种焊条以其独特的药皮配方设计,与传统的由下向上施焊方法相比,优点主要表现在:(1)焊接速度快,生产效率高。因该种焊条铁水浓度低,不淌渣,比由下向上施焊提升效率50%。
乙炔气发生器应设防爆及防止回火的安全装置,经常检查发生器及回火防止器水注,不宜过高或过低,仪表和安全应定期检验,确保灵敏可靠。乙炔气发生器应设防爆及防止回火的安全装置,经常检查发生器及回火防 止器水注,不宜过高或过低,仪表和安全应定期检验,确保灵敏可靠。
焊接变形应力小,由于电弧受氩气流的压缩和冷却作用,电弧热量集中,且氩弧的温度又很高,故热影响区小,故焊接时应力与变形小,特别造用于薄件焊接和管道打底焊。焊接范围广,几乎可以焊接所有金属材料,特别适宜焊接化学成份活泼的金属和合金。
冷裂纹的产生是材料有淬硬倾向、焊缝中扩散氢含量多和焊接应力三要素作用的结果。预防的对策比较多:限制焊缝中的扩散氢含量,降低冷却速度和减少高温停留时间,以改善焊缝和热影响区组织结构,采用合理的焊接顺序,以减少焊接应力,选用合理的焊丝和工艺参数,减少过热和晶粒长大倾向,采用正确的收弧方法,填满弧坑,严格焊前清理,采用合理的坡口形式以减小熔合比。
单面双点焊从一侧馈电时尽可能同时焊两点以提高生产率。单面馈电往往存在无效分流现象,浪费电能,当点距过小时将无法焊接。在某些场合,如设计允许,在上板二点之间冲一窄长缺口可使分流电流大幅下降。