更新时间:2026-09-27 21:09:02 浏览次数:918 返回列表
氩弧焊是什么?其实氩弧焊是使用氩气作为保护气体的一种焊接技术!氩弧焊把氩气做为保护气体的焊接,弧长一般取1-1.5倍钨电极直径,针尖露出1-1.5cm,焊枪角度为50-60,电流60-90A,氩气流量为5-10,电流要根据焊速来调整,电流大小与焊速成正比。
增大焊接电流能提高生产效率。使熔深增大,但电流过大易造成焊缝咬边和烧穿等缺陷,降低接头的机械性能。焊接时,焊接电流的选择可以从以下几个方面考虑: 1)根据焊条直径和焊件厚度选择。焊条直径越大,焊件越厚,要求焊接电流越大。平焊低碳钢时,焊接电流I(单位A)与焊条直径d(单位mm)的关系式为: I=(35---55)d 。
直流弧焊发电机:是由交流电动机和直流发电机组成,电动机带动发电机旋转,发出满足焊接要求的直流电。直流弧焊发电机焊接时电弧稳定焊接质量较好,但结构复杂,噪声大,价格高,不易维修。因此,只应用在对电流有要求的场合。另外,因耗材多,耗电大,故这种以电动机驱动的弧焊发电机我国已不再生产。
电焊工工作时必须戴上滤光镜保护眼睛焊接面罩上有滤光镜固定夹,用于安装保护板和滤光玻璃或滤光板。 所有滤光镜或滤光板均可透进一定强度的光线,同时过滤掉一部分弧光。面罩滤光镜的滤光系数应根据焊接电流来选择。
改善电焊工作业场所的通风状况, 通风方式可分为自然通风和机械通风,其中机械通风是依靠风机产生的压力来换气,除尘、排毒效果较好,因而在自然通风较差的室内,封闭的容器内进行焊接时,必须有机械通风措施。
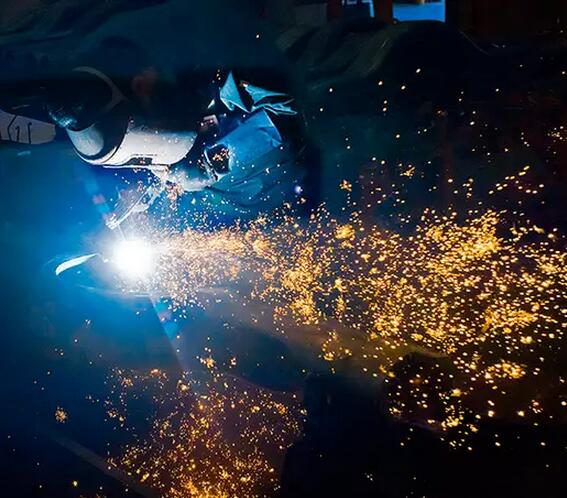
管状焊丝电弧焊也是利用连续送进的焊丝与工件之间燃烧的电弧为热源来进行焊接的,可以认为是熔化极气体保护焊的一种类型。所使用的焊丝是管状焊丝,管内装有各种组分的焊剂。焊接时,外加保护气体,主要是CO2。焊剂受热分解或熔化,起着造渣保护溶池、渗合金及稳弧等作用。
第五步,将上一层焊缝表面进行再一次填丝焊接,如果氩气不纯或有些部位漏气,试气时就会出现气孔,自熔是指把母材或焊缝表面熔化,但不需要填充焊丝。
大约二三十年前,补锅匠还是一个非常受欢迎的手工艺职种,他们走街串巷,利用熔融的金属液体来填补破损金属器皿的孔洞和裂缝,化腐朽为神奇。只是随着时代的发展,补锅匠也逐渐消失了,如今补锅匠这个词的引申义被用来代指临危受命接管局面的领导、教练等。
干伸长度焊丝伸出导电咀的长度为干伸长度,一般经验公式为I=(10~20)d,尽量保持在10~20mm范围内。规范大时,略大。规范小时,略小。
大约二三十年前,补锅匠还是一个非常受欢迎的手工艺职种,他们走街串巷,利用熔融的金属液体来填补破损金属器皿的孔洞和裂缝,化腐朽为神奇。只是随着时代的发展,补锅匠也逐渐消失了,如今补锅匠这个词的引申义被用来代指临危受命接管局面的领导、教练等。
焊前和焊后的控制措施大多需要专用的工艺装备,在生产过程中增加了一道工序,并且受工件具体结构的影响,同时结合焊接过程中一些工艺措施进行控制:(1)、预先反变形(2)、铜板垫块散热法;(3)、锤击或碾压焊缝释放应力;
其优点因为焊丝在坡口的反面,可以清晰地看清钝边和焊丝的熔化情况,眼睛的余光也可以看见反面余高的情况,所以焊缝熔合好,反面余高和未熔合可得到很好的控制。缺点是操作难度大,要求焊工有较为熟练的操作技能,因为间隙大,因此焊接量有相应增加,间隙较大所以电流偏低,工作效率比外填丝要慢。
从被焊接材质上看,除了熔点很低的铅、锌难以焊接以外,大多素金属和合金都可以采用TIG焊。例如:碳钢、合金钢、不锈钢、镍及镍合金、铝及铝合金、镁及镁合金、铜及铜合金、钛合金、锆合金、难熔金属等等、
在熔焊过程中,如果大气与高温的熔池直接接触,大气中的氧就会氧化金属和各种合金元素。大气中的氮、水蒸汽等进入熔池,还会在随后冷却过程中在焊缝中形成气孔、夹渣、裂纹等缺陷,恶化焊缝的质量和性能。
气焊火焰温度低,加热速度慢,加热区域宽,焊接热影响区宽,焊接变形大,且焊接过程中,熔化金属受到的保护差,焊接质量不易保证,因而其应用已很少。但气焊又具有无需电源、设备简单、费用低、移动方便、通用性强等特点,因而在无电源场合和野外工作时有实用价值。目前,主要用于薄钢板(厚度0.5~3mm)、铜及铜合金的焊接和铸铁的补焊。
为了保证质量和防止变形,应使层与层之间的焊接方向相反,焊缝接头也应相互错开。(2)多层多道焊的焊接方法与多层焊相似,所不同的是因为一道焊缝不能达到所要求的宽度,而必须由数条窄焊道并列组成,以达到较大的焊缝宽度。焊接时采用直线形运条法。
电焊、气割,严禁遵守十不规程操作。 1、焊工须持证上岗,无特种作业安全操作证的人员,不准进行焊、割作业。2、凡属一、二、三级动火范围的焊、割作业,未经办理动火审批手续,不准进行焊、割。
焊接在英语中对应的词汇是welding,日语称为溶接,汉语中也有熔接的叫法。在古代焊接主要指熔化焊接。现代焊接技术包含三大类,熔化焊、钎焊、压力焊。
③较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
焊缝截面成酒杯状,无指状熔深问题。电弧挺直性好,受弧长波动的影响,熔池的波动小。(4)电弧稳定0.1A,仍具有较平的静特性,配用恒流源,可很好的进行薄板的焊接(0.1mm)。(5)钨极内缩,防止焊缝夹钨(6)采用小孔焊接技术,实现单面焊双面成形。