更新时间:2026-10-19 13:09:01 浏览次数:126 返回列表
焊工证一般分为三类:安监局IC卡焊工证,人劳局的职业资格焊工证,质监局的特种设备作业人员焊工证。
在厚板焊接时,必须采用多层焊或多层多道焊。前一条焊道对后一条焊道起预热作用,后一条焊道对前一条焊道起热处理作用。有利于提高焊缝金属的朔性和韧性。每层焊道厚度不能大于焊条直径的1.5倍。
电流过大:弧长短、飞溅大,有顶手感觉,余高过大,两边熔合不好。电压过高:弧长长、飞溅稍大,电流不稳,余高过小,焊逢宽,引弧易烧导电嘴。
喷嘴形状或直径选择不当;喷嘴被堵塞;焊丝伸出太长;(6)操作不熟练,焊接参数选择不当;(7)周围空气对流太大;(8)给定电压过高;
去培训学校学习电焊技术能保证学会真技术吗,学员在校强化市场需求热的气焊、气割技术,熟练不锈钢焊,无色、有色金属焊接实用焊接方法。各类钢管板焊材全部具有,焊接焊条不限量让学员充分练习。
连弧焊法与断弧焊法的应用,焊条电弧焊单面焊双面成形打底焊工艺,按手法的不同可分为连弧焊法和断弧焊法两种连弧焊法连弧焊法即采用较小的焊接电流和较小的直径的焊条,在焊接过程中,电弧保持持续稳定的燃烧,要较小的坡口间隙内向前均匀地摆动,使焊件背面形成均匀焊缝的方法。
V形和Y形坡口的加工和施焊方便(不必翻转焊件),但焊后容易产生角变形。
白钢氩弧药芯焊丝也是自保焊丝的一种,如TGF308这类焊材标号相对于实心的ER开头的焊丝,内部充满了药粉。焊丝铁水量很少,和普通实心打底焊接有很大的区别,这种焊丝内部的的药粉占很大的比例。在建立融池后,铁水和药渣一起流动。焊缝融池不好观察,在焊接时候不能采用实心氩弧焊丝的单边点送丝焊接了。
因为交流氩弧焊时不需添加其他药品和元素来清除氧化膜,仅仅依靠电弧来清除氧化膜,可在纯净的焊接电弧下,依靠焊件自身金属完成金属连接,这样既不会太多的改变焊缝金属成分,造成焊缝金属与母材金属过大的机械性能差异。同时没有残留的化学药品腐蚀焊缝金属,也不会像氧气乙炔及电焊一样产生很多焊接缺陷。所以氩弧焊是目前所有的焊接方式中,焊接铝镁及其合金的较佳方式。
高热输入窄间隙焊,主要用于普通碳钢,目的是提高生产效率。一般焊丝直经为2.4——4.8mm,采用大电流;由于直流反极性易造成梨形熔深而产生裂纹,为此使用直流正接或脉冲电流焊接法,能获得良好的效果。由于受干伸长限制,板厚小于40mm且只能平焊;如果板厚超过40mm,则也应该采用导电嘴深入到间隙中去的结构,同时间隙增大至11——15mm。在横向和高度方向的跟踪系统,目前以接触式的机城——电气系统传感器为主。
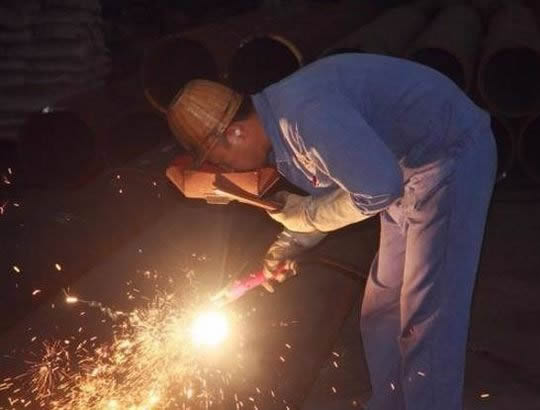
弧焊电源:焊接电弧所使用的电源称为弧焊电源,通常可分为四大类:交流弧焊电源、直流弧焊电源、脉冲弧焊电源和逆变弧焊电源。
弧焊电源的选用标准及方法?焊工培训学校在进行培训时,培训的项目有很多,不同的培训项目有不同的要求。比如焊接电源、焊条的选用、焊接的方法等。我们常用的交流焊机以弧焊变压器为主。焊机一般都能提供直流和交流两种电流,使用起来很方便。下面国强电焊给大家讲解一下常用弧焊电源的选择方法。
产生夹渣的原因有:焊前清理不彻底,焊丝熔化端严重氧化。预防对策为:保证焊前清理质量,焊丝熔化端始终处于气体保护区内,选择合适的钨极直径和焊接电流,提高操作技术,正确修磨钨极端部尖角,发生打钨时应重新修磨。
气孔的危害是降低接头强度和致密性,造成应力集中,可能会是裂纹的起源。预防的措施是:焊丝和焊件应清理并干燥,保护气应符合标准要求,送丝及时,熔滴的过渡要快而准,焊炬移动平稳,防止熔池过热沸腾,焊炬的摆幅不能过大,焊丝、焊炬和焊件间要保持合适的相对位置和焊速。
激光焊时能进行精确的能量控制,因而可以实现精密微型器件的焊接。它能应用于很多金属,特别是能解决一些难焊金属及异种金属的焊接。
手工钨极氩弧焊时选择电源的种类和极性的方法,手工钨极氩弧焊的电源有直流电源和交流电源,直流电源有直流正接法和直流反接法。
气割是电焊工培训常见的项目之一。气割是利用可燃气体和氧气混合燃烧所产生的火焰分离材料的一种热切割的方式,又称为氧气切割或者火焰切割。气割时,火焰在起割点将材料预热到燃点,然后喷射氧气流,使金属材料剧烈氧化燃烧,生成的氧化物熔渣被气流吹除,形成切口。气割用的氧纯度应大于99%;可燃气体一般用乙炔气,也可用石油气、天然气或煤气。用乙炔气的切割效率高,质量较好,但成本较高。
等离子弧切割:利用等离子弧的高温高速弧流使切口的金属局部熔化以致蒸发,并借助高速气流或水流将熔化的材料吹离基体形成切口的切割方法。(1)等离子弧能量密度大,弧柱温度高,穿透能力强,10~12mm厚度钢材可不开坡口,能一次焊透双面成形,焊接速度快,生产率高,应力变形小。
电焊是工件和焊条接电源的不同极(正极或负极),焊条与工件瞬间接触使空气电离产生电弧,电弧具有很高的温度,约5000-6000K,使工件表面熔化形成熔池,焊条金属熔化后涂敷在工件表面形成冶金结合.