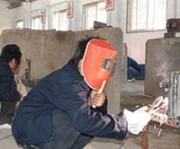

由于历史及社会发展的原因,今天的焊工队伍正从传统的师傅带徒弟的“传帮带”形式转变为社会传授形式,电焊工的工作技能大多不再由师傅手把手传授,而是由企业或培训机构集中培训。作为一名有志从事焊接作业的焊工,在参加工作前就能进行规范系统的培训并获得专业上岗证书至关重要。
电弧引燃后要在焊件开始的地方预热3~5s,形成熔池后开始送丝。焊接时,焊丝焊枪角度要合适,焊丝送入要均匀。焊枪向前移动要平稳、左右摆动 是二边稍慢,中间稍快。要密切注意熔池的变化,池熔池变大、焊缝变宽或出现下凹时,要加快焊速或重新调小焊接电流。
坡口效应在开坡口的平板对接焊中.由于熔池前方存在坡口对口间隙,因而对电弧前方磁场的分磁作用减弱,使电弧前方的磁力线密度高于后方.从而使电弧受到一个与焊接方向相反的磁场力作用。
V形和Y形坡口的加工和施焊方便(不必翻转焊件),但焊后容易产生角变形。
分类:焊接分为:压焊,熔焊和钎焊。我们日常中所说的电气焊即属于熔焊部分。电气焊熔焊主要包括气焊,手工电弧焊,埋弧焊,氩弧焊,CO2气体保护焊,等离子焊接,电渣焊,电子束焊和激光焊。在下面我们主要通过讲述手工电弧焊和CO2气体保护焊阐述电气焊的定义。
焊接的分类方法很多,若按焊接过程中金属所处的状态不同,可把焊接方法分为熔焊、压焊和钎焊三大类,每一类又包括许多焊接方法。熔焊是在焊接过程中,将焊件接头加热至融化状态而不加压力完成的焊接方法。如气焊、手工电弧焊等。
弧焊整流器:近年来,弧焊整流器也得到了普遍应用。它是通过整流器把交流电转变直流电。它即弥补了交流电焊机电弧稳定性不好的缺点,又比一般直流弧焊发电机结构简单,维修容易,噪声小。
大约二三十年前,补锅匠还是一个非常受欢迎的手工艺职种,他们走街串巷,利用熔融的金属液体来填补破损金属器皿的孔洞和裂缝,化腐朽为神奇。只是随着时代的发展,补锅匠也逐渐消失了,如今补锅匠这个词的引申义被用来代指临危受命接管局面的领导、教练等。
大直径和厚壁管打底焊后的焊接,其工艺、技术与焊条电弧焊相同。电焊工是一个高危行业,焊接过程中产生的光和有害气体会对焊工的身体健康造成较大危害。电焊作业时,常见的危害主要有:容易引起触电事故、容易引起火灾、容易引起爆炸事故、容易引起中毒、窒息等。
夹渣是指焊后溶渣残存在焊缝中的现象。(1)夹渣的分类 a.金属夹渣:指钨、铜等金属颗粒残留在焊缝之中,习惯上称为夹钨、夹铜。 b.非金属夹渣:指未熔的焊条药皮或焊剂、硫化物、氧化物、氮化物残留于焊缝之中。冶金反应不完全,脱渣性不好。
对于开坡口的单面对接焊焊缝的焊接,坡口的形状、尺寸、定位焊焊缝间距及坡口对口间隙对电弧磁偏吹程度均有一定影响。减薄钝边或增加对口间隙都会使电弧偏吹程度加剧。电弧在逾越定位焊缝后,立即出现后拖情况,并在接近下一个定位焊缝时逐渐消失。提高定位焊缝密度,偏吹程度减弱。
焊条电弧焊时,由于受到焊条长度的限制或操作姿势的变化,不可能一根焊条完成一条焊缝,因而出现了焊道前后两段的连接。焊道连接一般有以下几种方式。1.焊焊缝的起头与先焊焊缝结尾相接。2.后焊焊缝的起头与先焊焊缝起头相接,。3.焊焊缝的结尾与先焊焊缝结尾相接。

直线形运条法焊接时焊条不作横向摆动,沿焊接方向作直线运动,常用于开I形坡口的对接平焊、多层焊的其一层焊道或多层多道焊。
大直径和厚壁管打底焊后的焊接,其工艺、技术与焊条电弧焊相同。电焊工是一个高危行业,焊接过程中产生的光和有害气体会对焊工的身体健康造成较大危害。电焊作业时,常见的危害主要有:容易引起触电事故、容易引起火灾、容易引起爆炸事故、容易引起中毒、窒息等。
C电焊机在有水易潮处应垫高于地面,露天放置应设防雨棚,夏季应设在通风处,使用时温度不超过60℃。
D焊接时,工件要放稳,并有防止歪倒和坠落的措施。 E工作中断和下班时要切断电源,整理设备场地,收好工件,熄灭火种。氩弧焊之所以能获得如此广泛的应用,主要是因为有如下优点。
划擦法:先将焊条末端对准焊件,然后将焊条在焊件表面划擦一下,当电弧引然后趁金属还没有开始大量熔化的一瞬间,立即使焊条末端与被焊表面的距离维持在2~4mm的距离,电弧就能稳定地燃烧。