
电子束焊是以集中的高速电子束轰击工件表面时所产生的热能进行焊接的方法。电子束焊接时,由电子枪产生电子束并加速。常用的电子束焊有:高真空电子束焊、低真空电子束焊和非真空电子束焊。
焊接作业对周围工作环境的要求,?焊接是制造业中的一个重要组成部分,并且发展迅速,因此给焊接产业带来了新的发展机遇,氩弧焊、气保焊、下向焊等技术类工种在就业日趋艰难的情况下,仍然是一枝独秀。因为很多人都看到了焊接这个行业的就业和发展前途,所以越来越多的人进入到了焊接行业。
在低碳钢和低合金钢焊接其一层时几乎都采用间断灭弧焊。这种焊法能使用较大电流,具有较大的穿透力,并能控制熔池温度和开关,能够做到根部焊透,而连续焊法即不间断电弧的连续焊接则必须使用较小的焊接电流,在起焊时温度低,可是焊接一段焊件后工件温度升高了,就不容易控制熔池温度和熔池大小,因此很难保证根部焊透和不出现焊瘤,所以,其一层很少采用,而用于第二层以后的焊接。
进入现场须要遵守安全生产六大纪律:1、进入现场须戴好安全帽,扣好帽带;并正确使用个人劳动防护用品。 2、2m以上的高处、悬空作业,无防护设施的、须戴好安全带、扣好保险钩。 3、高处作业时,不准往下或向上乱抛材料和工具等物件。 4、各种电动机械设备须有可靠安全接地和防雷装置,方能开动使用。
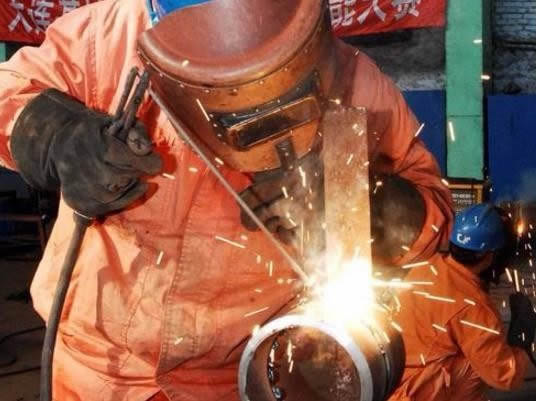
大直径和厚壁管打底焊后的焊接,其工艺、技术与焊条电弧焊相同。电焊工是一个高危行业,焊接过程中产生的光和有害气体会对焊工的身体健康造成较大危害。电焊作业时,常见的危害主要有:容易引起触电事故、容易引起火灾、容易引起爆炸事故、容易引起中毒、窒息等。
其次,焊接熔池小,冷却快,使各种冶金反应难以达到平衡状态,焊缝中化学成分不均匀,且熔池中气体、氧化物等来不及浮出,容易形成气孔、夹渣等缺陷,甚至产生裂纹。
电焊烧穿:烧穿是指焊接过程中,熔深超过工件厚度,熔化金属自焊缝背面流出,形成穿孔性缺。焊接电流过大,速度太慢,电弧在焊缝处停留过久,都会产生烧穿缺陷。工件间隙太大,钝边太小也容易出现烧穿现象。
没有压力证的焊工可能就不同了,工作可能不太难找,但因为技术含量不高,工作比较辛苦,收入也不会高。但容易学,考证也不难,考证的费用也低。对于安全问题,不管做什么工作,都要注意安全,要多请教老师傅,要遵守规程和规范。都会安全的。
激光的产生:物质受激励后,产生的波长、频率、方向完全相同的光束。
根据焊接位置的选择。在焊条直径一定的情况下,平焊位置要比其它位置焊接时选用的焊接电流大。提问:3、在一块10毫米厚低碳钢上,用直径为3.2毫米的焊条,焊一道平焊缝,应采用多大焊接电流?
防止凹坑的措施:选用有电流衰减系统的焊机,尽量选用平焊位置,选用合适的焊接规范,收弧时让焊条在熔池内短时间停留或环形摆动,填满弧坑。
应力腐蚀裂纹:在应力和腐蚀介质共同作用下产生的裂纹。除残余应力或拘束应力的因素外,应力腐蚀裂纹主要与焊缝组织组成及形态有关。
氩弧的特点(1)焊缝质量高,由于氩气是一种惰性气体,不与金属起化学反应,合金元素不会被烧损,而氩气也不熔于金属,焊接过程基本上是金属熔化和结晶的过程,因此,保护较果好,能获得较为纯净及高质量的焊缝。
断弧焊方法的改进,断弧焊固然简单易学且可以避免多种缺陷的产生,但因其是断续焊接,焊接速度相对较慢。为进步焊接速度,有必要在断弧焊焊接技术的基础上根据断弧焊的基本原理(短暂冷却温度过高的熔池,有效控制熔池温度)对断弧焊进行改进:当熔池温度过高时,将焊条迅速纵向向未焊方向(在坡口内,不要摆出坡口伤及母材)摆出(不断弧),然后迅速摆回继续正常焊接,这样即达到了冷却熔池的目的又使焊接连续,既保证了焊接质量,又进步了焊接速度。
当焊件厚度等于或大于6mm时,因为电弧的热量很难使焊缝的根部焊透,所以应开坡口。