
所有用其它焊接方法能进行熔化焊的金属及合金都可以用电子束焊接。主要用于要求高质量的产品的焊接。还能解决异种金属、易氧化金属及难熔金属的焊接。但不适于大批量产品。
在焊接过程中无论加热与否,均需要加压的焊接方法。常见的压焊有电阻焊、摩擦焊、冷压焊、扩散焊、爆炸焊等。
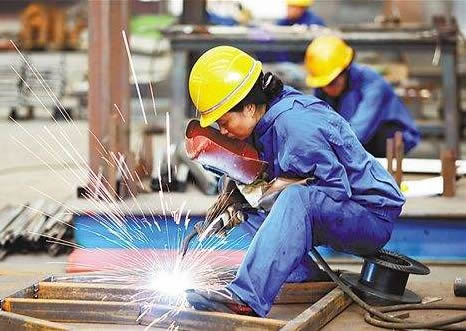
焊接作业对周围工作环境的要求,?焊接是制造业中的一个重要组成部分,并且发展迅速,因此给焊接产业带来了新的发展机遇,氩弧焊、气保焊、下向焊等技术类工种在就业日趋艰难的情况下,仍然是一枝独秀。因为很多人都看到了焊接这个行业的就业和发展前途,所以越来越多的人进入到了焊接行业。
焊前准备(1)阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机(如焊接铝合金则需要用交流焊机),
手焊调节1、将开关置于“手焊”2、根据工件厚度,选择焊接电流。3、推力电流:在焊接条件下,根据需要调节推力旋钮,推力旋钮是用来调节焊接性能,尤其在小电流的范围内与焊接电流调节旋钮配合使用,可以方便调节起弧电流大小,而不受焊接电流调节旋钮的控制。这样在小电流焊接过程中,就能获得很大推力,从而达到模拟旋转直流焊机的效果。关机1、断开电源总开关。 2、断开表箱控制按钮。
焊接电流应根据母材厚度、接头形式以及焊丝直径等,正确选择焊接电流。短路过渡时,在保证焊透的前提下,尽量选择小电流,因为当电流太大时,易造成溶池翻滚,不仅飞溅大,成型也非常差。
焊缝连接方法:在火口前方引弧后,等电弧稳定下来再返回火口部(接点)进行焊接。气保焊初学者的技巧四:气保焊机参数调整方法:1.较佳焊接规范(电流,电压参数)的主要特征焊缝成型好。焊接过程稳定,飞溅小。焊接时听到沙……沙的声音,(小电流时声音是滋滋声)。焊接时焊机的电流表,电压表的指针稳定,摆动小。
电弧电压主要影响焊缝的宽窄。焊条电弧焊时,主要靠焊条的横向摆动来控制,因此电弧电压的影响并不大。
钍钨极电子发射能力强,允许的电流密度高,电弧燃烧较稳定,但钍有一定的放射性,使用受到一定限制。(红色)
氩弧焊机应有高频引弧,电流衰减,气体延时保护,脉冲装置焊丝要求力学性能与母材相当。保护罩材质应选用紫钢或钛材质,形状以便于保护焊缝,达到焊缝不变色,护罩内应加装不锈钢丝网,起到气体缓冲作用。
盖面焊应该做到焊缝外观尺寸合格,无焊接缺陷,成型美观,是焊口的较后一道工序,也是关键工序。斜45℃管口盖面焊,有突出的难点,外观容易出现咬边和焊缝超高的缺陷,焊道之间容易出现沟槽,必须采用适当的工艺方法:严格按工艺参数要求,采用直线稍加摆动运条,摆动幅度要适当,
激光的产生:物质受激励后,产生的波长、频率、方向完全相同的光束。
光控面罩的镜组就可以将紫外线、红外线等射线全部过滤掉,使焊接工人的眼睛得到充分的保护。同时,由于面罩所使用材料有耐热的性能,所以又可以使使用者免受热辐射的危害。公司的光控面罩还在镜组前加上了外保片,这使得镜组不受焊接时飞溅物的损害,而且外保片更换方便,提高了光控电焊面罩的使用寿命。
不过,相比前者,水下焊接已经是进展较为迅速的领域了,目前在水下桥隧、大型人工岛、浪涌发电站的建设中,水下焊接已经有了相当多的应用场景。
焊接作业的危害,并非不可避免。只要每位焊工在作业中都严格遵守焊割作业安全规程,这些危害都可以得预防。