
检查工件是否合格:1.是否有油、锈等脏物(焊缝20mm内必须干净、干燥)2.坡口角度、间隙、钝边是否合适。坡口角度、间隙大、则曾大焊接量大,易产生焊瘤。坡口角度小、间隙小、钝边厚则容易产生未熔合和焊不透。一般来说坡口角度为30—32度,间隙为0—4mm,钝边为0—1mm。
焊条的选用原则是等强度原则、等同性原则、等条件原则。焊接电流的选择1)实际生产过程中焊工都是根据试焊的试验结果,并根据自己的实践经验选择焊接电流的。2)电流太小,很难引弧,焊条容易粘在焊件上,鱼鳞纹粗,两侧融合不好。3)电流太大,焊接时飞溅和烟雾大,焊条发红,熔池表面很亮,容易烧穿、咬边。4)电流合适,容易引弧电弧稳定,飞溅很小,能听到均匀的劈啪声,焊缝两侧圆滑的过渡到母材,表面鱼鳞纹很细,焊渣容易敲掉。
引弧的方法包括以下两类: 1)不接触引弧:是指利用高频电压使电极末端与焊件间的气体导电产生电弧。焊条电弧焊很少采用这种方法。2)接触引弧:引弧时先使电极与焊件短路,再拉开电极引燃电弧。根据操作手法不同又可分为敲击法和划檫法两种。
直流反接法:焊件接负极,钨极接正极,焊接时电子高速冲向钨极,钨极热量高,消耗快,故一般不使用。用于焊接高熔点氧化膜的铝、镁及其合金。交流电源由于极性交替变化,它既有“阴极雾化”作用,又有钨极消耗比直流反接法少的特点,适用于铝、镁及其合金的焊接。
电焊技术发展前景:现在学电焊技术的人都是比较能吃苦的,因为这个行业吃不了苦的是干不来的,现在能吃苦的人越来越少了,所以也就促使了这个行业的待遇进
氩弧的特点:结晶的过程,因此,保护较果好,能获得较为纯净及高质量的焊缝?(2)焊接变形应力小,由于电弧受氩气流的压缩和冷却作用,电弧热量集中,且氩弧的温度又很高,故热影响区小,故焊接时应力与变形小,特别造用于薄件焊接和管道打底焊。
氩弧焊技术是在普通电弧焊的原理的基础上,利用氩气对金属焊材的保护,通过高电流使焊材在被焊基材上融化成液态形成熔池,使被焊金属和钨极惰性气体保护焊(TIG)的一种。是在氩气保护下,利用电弧热熔化母材和填充丝而形成接头的焊接方法。
电渣焊的特点:在电渣焊的焊接过程中,除开始阶段有一电弧过程外,其余均为稳定的电渣过程,与埋弧焊有本质区别。
乙炔气发生器应设防爆及防止回火的安全装置,经常检查发生器及回火防止器水注,不宜过高或过低,仪表和安全应定期检验,确保灵敏可靠。乙炔气发生器应设防爆及防止回火的安全装置,经常检查发生器及回火防 止器水注,不宜过高或过低,仪表和安全应定期检验,确保灵敏可靠。
再根据钨极的直径选用多大的喷嘴,钨极直径的2.5—3.5倍是喷嘴的内径D=(2.5—3.5)dw其中D表示喷嘴内径(mm),dw表示钨极直径(mm)。较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
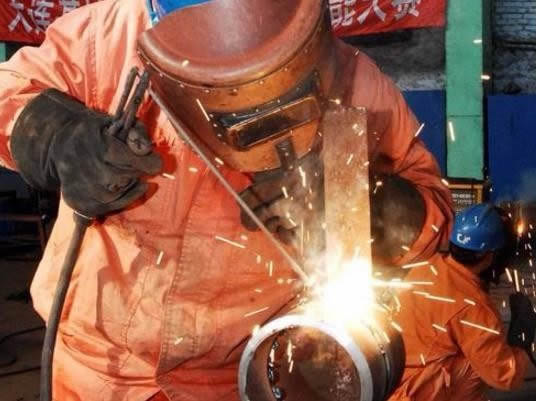
在割炬点火时,要先做点火试验,检查割嘴是否安装好。停火时,应先关乙炔,再关氧气。
填充焊,打底焊完成后,焊缝下半部分肉眼无法观察到,只能全靠镜面焊进行填焊和盖面焊,首先对打底焊焊缝坡口两侧是否平整?如两侧有凹槽、中间有凸起等,必需将焊缝打磨平整才能开始填充焊;
电弧磁偏吹程度与所选择的电源类型及焊接方法有关:交流弧焊过程中几乎不存在电弧磁偏吹情况直流弧焊过程中,手工电弧焊中的电弧磁偏吹程度比相应短路过渡CO2焊稍严重,而氩弧焊较为明显。在喷射过渡的熔化极氩弧焊焊接过程中,强烈的电弧偏吹常常伴随着间歇性断弧,焊缝中心突起,两侧严重咬边。
学习内容:氩弧焊工艺参数(电弧电压、焊接电流、焊接速度、电源种类和极性、氩气流量、焊件与焊嘴间距、喷嘴直径等),厚板对接平焊拉焊工艺、厚板对接丁字焊,拉焊工艺、拉焊的焊接手法学习。刚开始用铁板和铁条练习,后用面几天时间用不锈钢板和不锈钢焊条练习,让学员真正学习不锈钢的拉焊接技术。
当焊接电流调整好以后,电弧越长电压越高。但电弧太长时,燃烧不稳、飞溅大、容易产生咬边,气孔等缺陷;若电弧太短,容易粘住焊条,一般情况下,电弧长度等于焊条直径的1/2或1倍为好。
在割炬点火时,要先做点火试验,检查割嘴是否安装好。停火时,应先关乙炔,再关氧气。
焊接时,熔池中的气泡在凝固时未能逸出而残留在金属中形成的孔穴称为气孔。常见的气孔有三种,氢气孔呈喇叭形;一氧化碳气孔呈链状;氮气孔多呈蜂窝状。焊丝、焊件表面的油污、氧化皮、潮气,保护气体不纯或熔池在高温下氧化等,都是产生气孔的原因。
气保焊机焊接电流的大小主要取决于送丝速度。送丝的速度越快,则焊接的电流就越大。焊接电流对焊缝的熔深的影响较大。当焊接电流为60~250A,即以短路过渡形式焊接时,焊缝熔深一般为1mm~2mm;只有在300A以上时,融身才明显的增大。电弧电压短路过渡时,则电弧电压可用下式计算:U=0.04I+16±2(V)此时,焊接电流一般在200A以。
埋弧焊一般工作在静特性曲线的平或上升段。单丝、小电流(300~500A)可用直流电源。如弧焊整流器;单丝、中大电流(600~1000A)可用交流或直流电源;大电流时(1200~2500A)宜用交流,采用多台焊机并联。
主要是指沿焊缝的母材部位产生的沟槽或凹陷。产生的原因是: 1、工艺参数选择不当,如电流过大、电弧过长。2、操作技术不正确,如焊条角度不对,运条不适当。