更新时间:2026-10-03 00:00:01 浏览次数:955 返回列表
拖把是焊嘴轻轻靠或不靠在焊缝上面,右手小指或无名指也是靠或不靠在工件上,手臂摆动小,拖着焊把进行焊接。其优点是容易学会,适应性好, 其缺点是成形和质量没摇把好,特别是仰焊没摇把方便施焊,焊不锈钢时很难得到理想的颜色和成形。安装 ),可用紫铜或石墨放在焊件坡口上引弧,但此法比较麻烦,使用较少,一般用焊丝轻轻一划,使焊件和钨极直接短路又快速断开而引燃电弧。
镀锌电焊网生产工艺与用途有哪些:镀锌新疆电焊网生产通常选用优质的低碳铁丝,通过精密准确的自动化电焊设备加工而成后,采用的镀锌工艺表面处理。产品完成后网面平滑整齐,整体性好,结实坚固,即使局部剪裁或承受压力也不会出现松散的现象。
综上所述,电焊二保焊和手工焊的区别是电焊二保焊的生产效率、焊缝质量比手工焊高,电焊二保焊清渣比手工焊容易,电焊二保焊的弧光辐射强度比手工焊大。
生产效率高由于焊丝导电长度缩短,电流和电流密度显著提高,使电弧的熔透能力和焊丝的熔敷速率大大提高;又由于焊剂和熔渣的隔热作用,总的热效率大大增加,使焊接速度大大提高。
焊接速度对焊缝内部与外观的质量都有重要影响,当电流电压一定时:焊速过快:熔深、熔宽、余高减小,成凸型或驼峰焊道,焊趾部咬肉。焊速过快时,会使气体保护作用受到破坏,易产生气孔。同时焊逢的冷却速度也会相应加快,因而降低了焊逢金属的塑性和韧性。并会使焊逢中间出现一条棱,造成成型不良。
高性能焊机的CO2气体保护半自动或全自动焊。目前,国外相继生产了对焊接电流和电压波形进行适时控制或对输出特性进行电能控制的高性能电源,林肯公司的STT表面张力过渡焊接技术就属于波形控制的范畴。基于焊接设备性能的提高,使得管道半自动及全自动CO2气保焊得以很好实现,这就大大提高了焊接效率和焊接质量。
焊接时外观缺陷(表面缺陷)是指不用借助于仪器,从工件表面可以发现的缺陷。常见的外观缺陷有咬边、焊瘤、凹陷及焊接变形等,有时还有表面气孔和表面裂纹。单面焊的根部未焊透等。
直流弧焊发电机:是由交流电动机和直流发电机组成,电动机带动发电机旋转,发出满足焊接要求的直流电。直流弧焊发电机焊接时电弧稳定焊接质量较好,但结构复杂,噪声大,价格高,不易维修。因此,只应用在对电流有要求的场合。另外,因耗材多,耗电大,故这种以电动机驱动的弧焊发电机我国已不再生产。
不锈钢焊缝的颜色主要跟气体保护有很大关系,可采用纯度高的氩气,用高纯氩造价太高,但纯度至少三个九往上,再有就是小电流快速焊,摆动不要太宽,多层多道焊。
人类科技的发展步伐其实早已超过了焊接技术发展的进度,眼下,在太空焊接和水下焊接两个领域,人类获得的进展非常有限。太空焊接的相关技术一直是各国非常关心的前沿领域之一,然而到目前为止也没有见到有突破性意义的进展。这是因为太空中处处是和地球焊接完全不同的高真空无重力环境,这种状态下熔池中的微小液滴很可能聚成球形或发生飞散,令焊点难以形成。
所谓高压焊工就是从事高压容器类焊接工作的du焊工,是在工作zhi的过程中不断学习得了的工作技术,到市dao一级技术监督局定点的焊工培训考试机构去学习和考试。电弧放电。这样就完成了引弧过程。引弧时需要高电压击穿电弧空间,为了安全而采用高频或脉冲电压。这样的焊工称高压焊工。
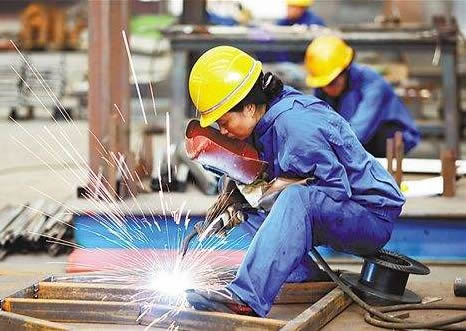
立下向纤维素焊条打底焊,CO2气保焊填充面。由于CO2焊生产率高、成本低,近年来不断被推广和应用,但对油气管道焊,要实现全位置焊接,须在较小的电流范围内,用短路过渡形式完成,而短路过渡方式用于打底焊易出现未焊透等缺陷。因此,采用立下向纤维素焊条打底实现单面焊,背面成型,然后再用效率高的CO2气保焊填充面。
②再根据钨极的直径选用多大的喷嘴,钨极直径的2.5—3.5倍是喷嘴的内径D=(2.5—3.5)dw其中D表示喷嘴内径(mm),dw表示钨极直径(mm)
平角焊缝的焊接方法分为两种,一种是可以一次焊接成型的薄板,另外一种是两块厚板的对接,这个就需要排焊,一次焊接不能成功。
焊接注意事项 ①在采用低氢型焊条焊接平面对接焊缝时,除了焊条一定要按规定烘干外,焊件的焊接处必须彻底清除油污、铁锈、水分等,以免产生气孔。 ②在操作时,一定要采用短弧,以防止空气侵入熔池。 ③采用月牙形运条法,可使熔池冷却速度缓慢,有利于焊缝中气体的逸出,以提高焊缝质量。