干伸过长:焊丝伸出长度太长时,焊丝的电阻热越大,焊丝熔化速度加快,易造成焊丝成段熔断,飞溅大,熔深浅,电弧燃烧不稳。同时气保护效果不好。
内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。
多数压焊方法没有熔化过程,没有像熔焊那样有有益合金元素烧损和有害元素浸入焊缝的问题。但压焊的施焊条件苛刻,适用面较窄。 钎焊是用熔点比焊件低的材料(钎料)熔化后粘连焊件,冷却后使焊件接缝连接在一起的焊接方法。
电焊是一项技术活,同时也是一项风险活,想成为一个好的焊工,就须去专业的焊工培训学校学习焊工培训。首先说焊接有一百多种焊接方式,主要有手工电焊(就是烧焊条的那种);有电阻碰焊;气保熔接焊(二氧化碳和氩弧焊等);火焰焊;超声波焊,摩擦焊等。
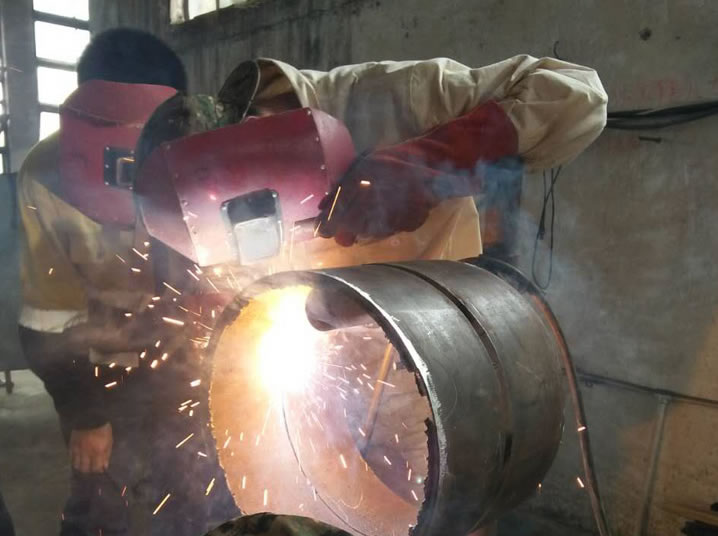
电焊和二保焊比较:1、由于电焊二保焊采用的是二氧化碳气体对焊缝进行保护,焊接完成后只有少量有飞溅物,几乎不会产生焊渣,焊接完成后清渣比较容易,手工焊是通过包在焊条外面的焊药,在高温电弧作用下熔化,然后覆盖熔池的方式对焊缝进行保护,焊接完成后,会在焊缝上留下一层较难清除的焊渣,在焊缝周围也会有不少飞溅物,焊接完成后清渣比较难;
手工钨极氩弧焊的焊接角度及送丝讲解视频摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好 ,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
因焊接过程中会产生电弧、金属熔渣,如果焊工焊接时没有穿戴好电焊专用的防护工作服、手套和皮鞋,尤其是在高处进行焊接时,因电焊火花飞溅,若没有采取防护隔离措施,易造成焊工自身或作业面下方施工人员皮肤灼伤。
弧焊变压器结构简单,价格便宜,工作噪声小,使用可靠,维修方便,应用很广。缺点是焊接时电弧不稳定。
焊接变形应力小,由于电弧受氩气流的压缩和冷却作用,电弧热量集中,且氩弧的温度又很高,故热影响区小,故焊接时应力与变形小,特别造用于薄件焊接和管道打底焊。焊接范围广,几乎可以焊接所有金属材料,特别适宜焊接化学成份活泼的金属和合金。
所有用其它焊接方法能进行熔化焊的金属及合金都可以用电子束焊接。主要用于要求高质量的产品的焊接。还能解决异种金属、易氧化金属及难熔金属的焊接。但不适于大批量产品。
钢铁材料的焊接历史也非常久远,从公元前10世纪左右开始,随着冶铁技术的传播,用来焊接铁器的锻焊技术也流传开来。铁匠们将需要焊接的铁制工件分别加热到赤红状态,然后对接锻打,促使来自不同工件的物质相互扩散,较后完成连接。不过,直到大约19世纪末,人类所掌握的钢铁焊接工艺几乎只有锻焊和焊补两种。
氩弧焊的原理:氩弧焊是使用惰性气体氩气作为保护气体的一种气电保护焊的焊接方法。
氩弧是一种左右手同时动作的操作,与我们平时生活中的左手画圆右手画方相同,所以建议在刚开始学习氩弧焊的人员进行类似的训练,对学习氩弧焊有一定的帮助。 送丝:分内填丝和外填丝。
焊接电弧电压不稳定(变电)a、电源线与分电箱连接部分松动或网络电压波动异常。 b、焊接电缆(+)、(-)输出部分松动,或与二氧化碳焊枪连接处接触不良、松动。二氧化碳焊枪导电嘴磨损严重或与导电连杆接触不良,二氧化碳枪弯管(鹅头)与焊枪本体接触不良。
半自动焊常出现的焊接缺陷,管道环焊缝平焊、仰焊两处位置经常是在进行热焊时由于熔池温度过高,焊道熔深增大,且因受重力作用,铁水下滴,造成焊道烧穿或在仰焊位置形成根焊内凹。
焊工不了解焊、割现场周围情况,不得进行焊、割。焊工不了解焊件内部是否安全时,不得进行焊、割。各种装过可燃气体、易燃液体和有毒物质的容器。未经清洗、排除危险性之前,不准进行焊、割。用可燃材料作保温层、冷却层、隔热设备的部位,或火星能飞溅到的地方,在未采取切实可靠的措施之前,不准焊、割。
等离子弧切割:利用等离子弧的高温高速弧流使切口的金属局部熔化以致蒸发,并借助高速气流或水流将熔化的材料吹离基体形成切口的切割方法。(1)等离子弧能量密度大,弧柱温度高,穿透能力强,10~12mm厚度钢材可不开坡口,能一次焊透双面成形,焊接速度快,生产率高,应力变形小。
焊接技术主要应用在金属母材上。焊工培训学校常见的培训项目有高压焊培训、氩电联焊培训、下向焊培训、氩弧焊培训、气保焊培训等,塑料等非金属材料也可以进行焊接。金属焊接方法有40种以上,但是主要分为熔焊、压焊和钎焊三大类。