更新时间:2026-09-29 21:45:01 浏览次数:451 返回列表
直流反接:当工件接阴极,焊条接阳极时,称为直流反接,此时工件受热较小,适合焊接薄小工件。采用交流焊机焊接时,因两极极性不断交替变化,故不存在正接或反接问题。
铈钨极电子逸出功低,化学稳定性高,允许的电流密度大,无放射性,是目前普遍采用的一种电极。(灰色)
所有用其它焊接方法能进行熔化焊的金属及合金都可以用电子束焊接。主要用于要求高质量的产品的焊接。还能解决异种金属、易氧化金属及难熔金属的焊接。但不适于大批量产品。
利用焊接电缆线绕在接头两侧,通过焊接引弧时,焊接电流通过电缆绕组产生的感应磁场,来抵消剩磁,从而克服磁偏吹。
手工电弧焊(焊条电弧焊)是用手工操纵焊条进行焊接的一种方法。实现手工电弧焊的能量是利用气体介质中的放电过程产生的能量。
前两种方法都是在真空室内进行。焊接准备时间(主要是抽真空时间)较长,工件尺寸受真空室大小限制。电子束焊与电弧焊相比,主要的特点是焊缝熔深大、熔宽小、焊缝金属纯度高。它既可以用在很薄材料的精密焊接,又可以用在很厚的(较厚达300mm)构件焊接。
氢氧焰的温度可高达2500——3000℃,就连熔点很高的石英(熔点在1715℃)也能在氢氧焰灼烧下熔融。因此,氢氧焰可以用来加工石英制品C2H2焰和HO焰的适用场合是不一样的,HO焰的O具有强氧化性,有些情况下为了防止金属在焊接时被氧化是不用HO焰的。相反,C2H2中-1价的C具有还原性,用C2H2焰不但可以焊接金属,还可以用C2H2做保护气,防止空气中的O氧化被焊接的金属。
具体操作方法是:引弧后,拉长电弧进行预热(平焊预热时间短,不十分明显,对仰焊位置则是很明显的),当达到半熔化状态时(即在电焊护目镜下看到被预热的坡口边出现“汗珠”时约3——4秒钟),压低电弧,熔化击穿钝边,使之出现一个比对口间隙稍大的“熔孔”,从而保证熔敷金属一部分过渡到焊缝根部及背面并与熔化的母材共同组成熔池。
电渣焊的特点:在电渣焊的焊接过程中,除开始阶段有一电弧过程外,其余均为稳定的电渣过程,与埋弧焊有本质区别。
6G白钢焊接位置中,较大级别的操作焊接位置,这个位置的焊丝和运动手法不同于其它位置焊接。这类位置焊接的难点在于,焊接处于2G和5G口位置之间,容易造成上圈咬边,下圈下坠。因此在焊接中必须重新选择合适的参数,焊接电流中相对于固定口焊接,电流小于10%左右,送丝位置采用内加丝,焊缝平行焊把运丝手法。
在焊第二层时,先将其一层熔渣清除干净,随后用直径较大的焊条和较大的焊接电流进行焊接。用直线形、幅度较小的月牙形或锯齿形运条法,并应采用短弧焊接。
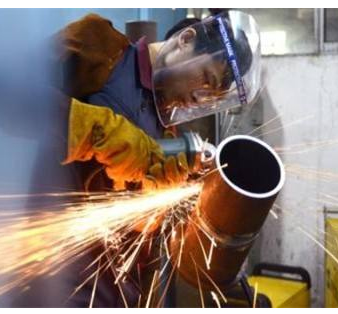
由于焊接过程中会产生电弧或明火,在有易燃物品的场所作业时,易引发火灾。特别是在易燃易爆装置区(包括坑、沟、槽等),贮存过易燃易爆介质的容器、塔、罐和管道上施焊时危险性更大。
缺陷返修:不合格的焊缝进行缺陷返修,同一个位置不能返修超过两次。。高压焊工的技术掌握是个循回渐进的过程,只要每道焊接过程的焊缝严格控制和预防各种缺陷,每个焊缝都经过拍片检测,出现缺陷逐渐领悟返修,掌握了高压焊工操作的基本要领,当焊缝合格率较高且比较稳定的时候,就是一名合格的高压焊工了。
相背接头:两焊缝的起头相接,要求先焊缝的起头略低些,后焊的焊缝必须在前条焊缝始端稍前处起弧,然后稍拉长电弧将电弧逐渐引向前条焊缝的始端,并覆盖前焊缝的端头,待焊平后,再向焊接方向移动。
第二层以后的焊接采用连续焊法,要注意减少工艺缺陷,焊接电流要适中,对于碳素钢和低合金钢焊件,焊后要控制缓慢冷却,为获得组织性能好的接头和为气体逸出创造条件,对于奥氏体不锈钢焊件,则要求选择较小的焊接工艺规范,焊后自然冷却或使之快冷,防止因过热产生晶间腐蚀的倾向。
烧穿是锅炉压力容器产品上不允许存在的缺陷,它完全破坏了焊缝,使接头丧失其联接飞及承载能力。防治措施:选用较小电流并配合合适的焊接速度,减小装配间隙,在焊缝背面加设垫板或药垫,使用脉冲焊,能有效地防止烧穿。
③较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
一:看焊机的好与坏,有的焊机出气不均匀气保护不及时二:是跟电流有关系一般不锈钢0.45厚以下的电流调到45至85就可以了 1、滞后送气,收枪以后,枪口不要离开,再吹一会儿。2、提前送气,焊之前,先对空打火,有气了再打火。3、检查气体纯度,直接换一瓶氩气试一下。