
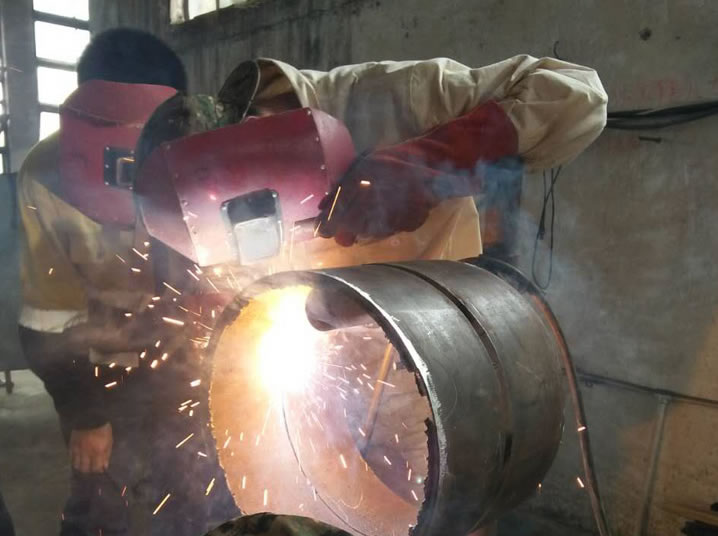
根焊完成后,应立即进行焊层清理,紧接着进行热焊层及填充层的焊接;填充层的焊接缺陷主要为气孔、夹渣和未熔合。填充焊时保持短弧焊接;采用直线运条或稍作摆动;自上而下不断调整焊枪倾角,使焊丝保持如图2所示角度;每层焊接完毕,必须先用磨光机或电动钢丝刷将熔渣清理干净,再焊下一层;
以方便调节起弧电流大小,而不受焊接电流调节旋钮的控制。这样在小电流焊接过程中,就能获得很大推力,从而达到模拟旋转直流焊机的效果。的通风,可以对焊机更好工作和保证更长的使用寿命是非常重要的。
焊接在英语中对应的词汇是welding,日语称为溶接,汉语中也有熔接的叫法。在古代焊接主要指熔化焊接。现代焊接技术包含三大类,熔化焊、钎焊、压力焊。
过小的二氧化碳气体流量,喷嘴结构不合理,喷嘴被飞溅金属部分堵死,喷嘴与焊工件间的距离过高和在过大的空气对流情况下焊接,都会使二氧化碳气体保护作用变坏。此时整条焊缝都有外部气孔,且成蜂窝状,与由于脱氧元素不足引起的气孔完全不相同。
气保焊机焊接电流的大小主要取决于送丝速度。送丝的速度越快,则焊接的电流就越大。焊接电流对焊缝的熔深的影响较大。当焊接电流为60~250A,即以短路过渡形式焊接时,焊缝熔深一般为1mm~2mm;只有在300A以上时,融身才明显的增大。电弧电压短路过渡时,则电弧电压可用下式计算:U=0.04I+16±2(V)此时,焊接电流一般在200A以。
电焊网片就是优质低碳钢丝经过调直截断再由电焊设备焊接而成的网片,电焊网片的应用非常广泛因为它具有结构简单、生产快速、美观实用、便于运输等优点。主要用于超市货架,建筑网筋,育苗养殖等。
焊接过程中,熔化金属自背面流出,形成的穿孔缺陷称为烧穿。产生的原因与未焊透正好相反。熔池温度过高和焊丝送给不及时是主要原因。烧穿能降低焊缝强度,引起应力集中和裂纹。烧穿是不允许的缺陷,必须补焊。预防方法是工艺参数合适,装配尺寸准确,操作技术熟练。
电焊是一项技术活,同时也是一项风险活,想成为一个好的焊工,就须去专业的焊工培训学校学习焊工培训。首先说焊接有一百多种焊接方式,主要有手工电焊(就是烧焊条的那种);有电阻碰焊;气保熔接焊(二氧化碳和氩弧焊等);火焰焊;超声波焊,摩擦焊等。
气割是电焊工培训常见的项目之一。气割是利用可燃气体和氧气混合燃烧所产生的火焰分离材料的一种热切割的方式,又称为氧气切割或者火焰切割。气割时,火焰在起割点将材料预热到燃点,然后喷射氧气流,使金属材料剧烈氧化燃烧,生成的氧化物熔渣被气流吹除,形成切口。气割用的氧纯度应大于99%;可燃气体一般用乙炔气,也可用石油气、天然气或煤气。用乙炔气的切割效率高,质量较好,但成本较高。
热镀锌电焊网的用途:在外墙外保温中作为抗裂防护层增强材料,能显著提高高层保温中贴面砖体系的抗裂抗冲击性能、抗风压和系统安全性。广泛用于工农业建筑,交通及矿业。常用作家禽围栏、鸡蛋篮、家禽围场、排水架、水果汁过滤、护栏等。
今天以12mm厚碳钢,坡口角度30°的对接板为例进行讲解,选用小口瓷嘴进行打底,今天选用7号瓷嘴,小瓷嘴能够更好的保护坡口内部,防止破口内部保护不良。
焊前准备:阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机,(如焊接铝合金则需要用交流焊机),正确的选用钨极和气体流量。
氩气保护可隔绝空气中氧气、氮气、氢气等对电弧和熔池产生的不良影响,减少合金元素的烧损,以得到致密、无飞溅、质量高的焊接接头;氩弧焊的电弧燃烧稳定,热量集中,弧柱温度高,焊接生产效率高,热影响区窄,所焊的焊件应力、变形、裂纹倾向小;
根据焊接工作室(焊件放置处)的真空度不同,电子束焊的分类:(1)高真空电子束焊。工作室与电子枪同在一室,真空度为10-2~10-1Pa,适用于难熔、活性、高纯金属及小零件的精密焊接。
焊道内外表面有严重的氧化物。产生的原因:气体保护效果差,气体不纯,流量小等,熔池温度过高,如电流大,焊速慢,填丝缓慢等。焊前清理不干净,钨极外伸过长,电弧长度过大,钨极及喷嘴不同心等。焊接铬镍奥氏体钢时,内部产生花状氧化物,说明内部充气不足或密封性不好。
低真空电子束焊。工作室与电子枪被分为两个真空室,工作室的真空度为10-1~15Pa,适用于较大型的结构件,和对氧、氮不太敏感的难熔金属。非真空电子束焊。需另加惰性气体保护罩或喷嘴,焊件与电子束流出口的距离应控制在10mm左右,以减少电子束与气体分子碰撞造成的散射。非真空电子束焊适用于碳钢、低合金钢、不锈钢、难熔金属及铜、铝合金等的焊接,焊件尺寸不受限制。
断弧焊的应用及操纵要领 1.当管道环焊缝在平焊、仰焊位置及根焊打磨较薄处进行热焊时,发现熔池温度过高(熔池增大)即可采用断弧焊进行焊接过渡直至离开危险区域。这样即可有效避免烧穿及内凹现象的发生。
电狐焊有几种焊法,知识掌握点 1、熟悉有关的焊接工程术语,了解焊接常用材料的基础知识;2、通过训练,初步获得焊接的基本工艺知识;3、掌握焊接生产过程的基本概念,了解焊接技术的实际知识,为以后课程打下基础;4、了解焊接的安全技术知识,做到安全训练;
多数压焊方法没有熔化过程,没有像熔焊那样有有益合金元素烧损和有害元素浸入焊缝的问题。但压焊的施焊条件苛刻,适用面较窄。 钎焊是用熔点比焊件低的材料(钎料)熔化后粘连焊件,冷却后使焊件接缝连接在一起的焊接方法。
有压力或密闭的管道、容器,不准焊、割。焊、割部位附近有易燃、易爆物品,在未作清理或未采取防护措施之前,不准焊、割。附近有与明火作业相抵触的工种在作业时,不准焊、割。、与外单位相连的部位,在没有弄清有无险情,或明知存在危险而未采取防护措施之前,不准焊、割。