
热镀锌电焊网质量标准:每平米上锌量均已达到或超过122克。 热镀锌电焊网的公差范围: 径向网孔偏差范围不超过+-4%,纬向网孔偏差范围不超过+-3%;焊点抗拉力均超过国家标准。
焊接工艺参数(也称焊接规范)。手工电弧焊的工艺参数通常包括焊条类型及直径、焊接电流、电弧电压、焊接速度和焊接角度。 1、焊条直径的选择为了提高生产效率,应尽可能地选用大直径的焊条,但是焊条直径大往往会造成未焊透和焊缝成型不良。焊条直径的选择通常可以从以下几个方面考虑:1)焊件的厚度,厚度较大的焊件应选用较大直径的焊条。
怎么学好电焊技术?如果从头开始的话首先可以到国强电焊工培训机构,期间认识相关技师,有一定基础之后开始寻求练习,然后选择一个技术型的作为良师益友。找到良师益友后坚持操作实践,开始采用请教方式排难解惑,慢慢演变成探讨共进,坚持下来你也可以成为老师。
去培训学校学习电焊技术能保证学会真技术吗,学员在校强化市场需求热的气焊、气割技术,熟练不锈钢焊,无色、有色金属焊接实用焊接方法。各类钢管板焊材全部具有,焊接焊条不限量让学员充分练习。
为此,通过摆动导电嘴或导电嘴倾斜法、将焊丝制成波浪弯曲、麻花状以达到摆幼焊丝的目的。焊钢时常采用Ar+20%CO2的混合气;焊铝时常采用30%He+70%Ar的混合气。
焊接材料:根焊采用伯乐φ3.2E6010纤维素焊条;填充、盖面采用林肯E81T8-Gφ2.0药芯自保护焊丝。坡口清理:组对前,首先进行坡口清理。用角向磨光机或电动钢丝刷清除坡口及正反面边缘25mm范围内的油、锈、水及其它污物,直至全部露出金属光泽。
收弧如果是在接头处时,应先将待接头处打磨成斜口,待接头处充分熔化后再向前焊10~20mm再缓慢收弧,不可产生缩孔。在生产中经常看见接头不打磨成斜口,直接加长接头处焊接时间进行接头,是很不好的习惯,这样接头处容易产生内凹、接头未熔合和反面脱节影响成形美观,如是高合金材料还很容易产生裂纹。焊后检查外观合格,人走要关闭电源和气。
双Y形坡口是在V形坡口的基础上发展的。当焊件厚度增大时,采用双Y形代替V形坡口,在同样厚度下,可减少焊缝金属量约1/2,并且可对称施焊,焊后的残余变形较小。缺点是焊接过程中要翻转焊件,在筒形焊件的内部施焊,使劳动条件变差。
根据焊条药皮的性质不同,焊条可以分为酸性焊条和碱性焊条两大类。药皮中含有多量酸性氧化物(TiO2、SiO2等)的焊条称为酸性焊条。药皮中含有多量碱性氧化物(CaO、Na2O等)的称为碱性焊条。酸性焊条能交直流两用,焊接工艺性能较好,但焊缝的力学性能,特别是冲击韧度较差,适用于一般低碳钢和强度较低的低合金结构钢的焊接,是应用较广的焊条。
电弧焊过程中通常会采取以下措施:(1)在焊接过程中,对熔化金属进行机械保护,使之与空气隔开。保护方式有三种:气体保护、熔渣保护和气-渣联合保护。
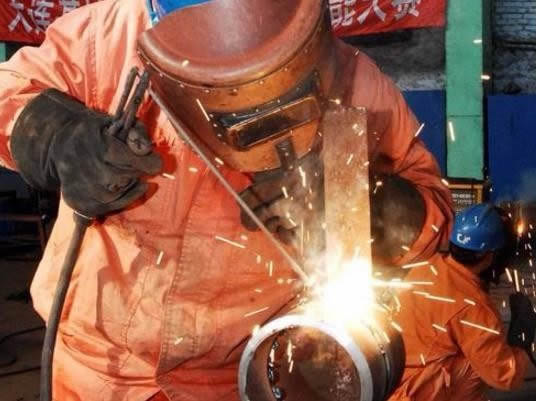
因焊接过程中会产生电弧、金属熔渣,如果焊工焊接时没有穿戴好电焊专用的防护工作服、手套和皮鞋,尤其是在高处进行焊接时,因电焊火花飞溅,若没有采取防护隔离措施,易造成焊工自身或作业面下方施工人员皮肤灼伤。
怎样能让铁水不向下坠呢?方法只有很多,较直接就是调小焊接电流控制溶化铁水的面积,做导体的钨极端部在焊接处来回摆动,也就是所谓的摇把,让钨极所到之处铁水小面积的溶化.钨极离开的地方瞬间凝固.电流过小会形成粗糙的鱼鳞纹.电流恰当就会形成平滑有规律的鱼鳞花纹.方法有很多决定成型好坏的因素也很多,主要是要灵活掌握,熟能生巧。
压焊:是在加压条件下,使两工件在固态下实现原子间结合,又称固态焊接。常用的压焊工艺是电阻对焊,当电流通过两工件的连接端时,该处因电阻很大而温度上升,当加热至塑性状态时,在轴向压力作用下连接成为一体。
焊接时,焊道与母材之间,未完全熔化结合的部分称未熔合。往往与未焊透同时存在,两者的区别在于:未焊透总是有缝隙,而未熔合是一种平面状态的缺陷,其危害犹如裂纹,对承载要求高和塑性差的材料危害更大,所以未熔合是不允许存在的缺陷。
大约二三十年前,补锅匠还是一个非常受欢迎的手工艺职种,他们走街串巷,利用熔融的金属液体来填补破损金属器皿的孔洞和裂缝,化腐朽为神奇。只是随着时代的发展,补锅匠也逐渐消失了,如今补锅匠这个词的引申义被用来代指临危受命接管局面的领导、教练等。
焊接能力训练点,通过对简单工件进行焊接,培养学生的焊接工艺分析能力,动手操作能力,为今后从事生产技术工作打下坚实的基础。
铈钨极电子逸出功低,化学稳定性高,允许的电流密度大,无放射性,是目前普遍采用的一种电极。(灰色)
大约二三十年前,补锅匠还是一个非常受欢迎的手工艺职种,他们走街串巷,利用熔融的金属液体来填补破损金属器皿的孔洞和裂缝,化腐朽为神奇。只是随着时代的发展,补锅匠也逐渐消失了,如今补锅匠这个词的引申义被用来代指临危受命接管局面的领导、教练等。
气孔的分类,气孔从其形状上分,有球状气孔、条虫状气孔;从数量上可分为单个气孔和群状气孔。群状气孔又有均匀分布气孔,密集状气孔和链状分布气孔之分。按气孔内气体成分分类,有氢气孔、氮气孔、二氧化碳气孔、一氧化碳气孔、氧气孔等。熔焊气孔多为氢气孔和一氧化碳气孔。