更新时间:2026-09-19 07:09:01 浏览次数:281 返回列表
焊缝坡口的基本形式与尺寸 (一)坡口形式根据坡口的形状,坡口分成I形(不开坡口)、V形、Y形、双Y形、U形、双U形、单边V形、双单边Y形、J形等各种坡口形式。
敲击法:使焊条与焊件表面垂直地接触,当焊条的末端与焊件的表面轻轻一碰,便迅速提起焊条并保持一定的距离,立即引燃了电弧。操作时焊工必须掌握好手腕上下动作的时间和距离。
三角形运条方法:焊条末端向前连续均匀的三角形运运。该运条方法适用于厚板的焊接,焊接根部时有利于熔化金属焊缝的接头良好。焊缝的接头是单面焊双面成形打底焊较难掌握的环节。
所谓高压焊工就是从事高压容器类焊接工作的du焊工,是在工作zhi的过程中不断学习得了的工作技术,到市dao一级技术监督局定点的焊工培训考试机构去学习和考试。电弧放电。这样就完成了引弧过程。引弧时需要高电压击穿电弧空间,为了安全而采用高频或脉冲电压。这样的焊工称高压焊工。
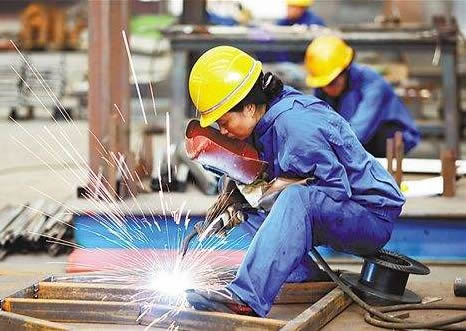
焊接的分类方法很多,若按焊接过程中金属所处的状态不同,可把焊接方法分为熔焊、压焊和钎焊三大类,每一类又包括许多焊接方法。熔焊是在焊接过程中,将焊件接头加热至融化状态而不加压力完成的焊接方法。如气焊、手工电弧焊等。
检查电缆连接处的螺钉紧固,螺丝规格为六角螺栓M10×30,平垫、弹垫齐全,无生锈氧化等不良现象; 三、焊机冷却风扇转动是否灵活、正常。四、检查接线处电缆裸露长度小于10mm。
等离子弧是电弧的一种特殊形式,是一种具有高能量密度的电弧,仍然是气体导电现象。等离子弧焊接是利用等离子弧的热量加热&熔化工件和母材实现焊接的方法。
焊工分好多种多样,普焊,氩弧焊机,二保焊,甲基纤维素焊等许多,焊工熟练了,技术性做到及致都是一个非常好的技艺,由于要是撇开这种不一样的制造行业而言,焊工工资能够从3000到过万不一。所以到电焊工培训学校学习电焊是不容小觑的。
采用高频引弧时,产生的高频电磁场强度在60~110V/m之间,超过参考卫生标准(20V/m)数倍。但由于时间很短,对人体影响不大。如果频繁起弧,或者把高频振荡器做为稳弧装置在焊接过程中持续使用,则高频电磁场可成为有害因素之一。
当然,在下向焊焊接时,施工过程中还是有很多缺陷的。主要有:未焊透、未熔合、内凹、夹渣、气孔、裂纹等缺陷。在立焊与仰焊位置,裂纹、内凹的出现几率较多,尤其裂纹更集中地出现在仰焊位置,这与起初定位焊后过早撤除外对口器关系密切;而内凹则是因为根焊时,电弧吹力不够,另外铁水受重力作用而导致,这与焊工的技能水平有一定关系;
焊接位置种类根据GB/T3375—94《焊接术语》的规定,焊接位置,即熔焊时,焊件接缝所处的空间位置,可用焊缝倾角和焊缝转角来表示。有平焊、立焊、横焊和仰焊位置等。
氩弧是一种左右手同时动作的操作,与我们平时生活中的左手画圆右手画方相同,所以建议在刚开始进行氩弧焊培训的人员进行类似的训练,对学习氩弧焊有一定的帮助。可以清晰地看清钝边和焊丝的熔化情况,眼睛的余光也可以看见反面余高的情况,所以焊缝熔合好好,反面余高和未熔合可得很好的控制。缺点是操作难度大,要求焊工有较为熟练的操作技能,因为间隙大,因此焊接量有相应增加,间隙较大所以电流偏低,工作效率比外填丝要慢。
其次由于电极是内水冷却的,电极上散失的热量往往高达50%的输入总热量,因此端部工作面的波动或水冷孔端到电极表面的距离变化均将严重影响散热量的多少,从而引起熔核尺寸的波动。因此要求锥台形电极工作面直径在工作期间每增大15%左右必须修复。而水冷孔端至表面距离在耗损至仅存3——4mm时即应更换新电极。
由于历史及社会发展的原因,今天的焊工队伍正从传统的师傅带徒弟的“传帮带”形式转变为社会传授形式,电焊工的工作技能大多不再由师傅手把手传授,而是由企业或培训机构集中培训。作为一名有志从事焊接作业的焊工,在参加工作前就能进行规范系统的培训并获得专业上岗证书至关重要。
过小的二氧化碳气体流量,喷嘴结构不合理,喷嘴被飞溅金属部分堵死,喷嘴与焊工件间的距离过高和在过大的空气对流情况下焊接,都会使二氧化碳气体保护作用变坏。此时整条焊缝都有外部气孔,且成蜂窝状,与由于脱氧元素不足引起的气孔完全不相同。
热镀锌的工艺: 热镀锌就是将锌熔化成液态后,将母材浸入其中,这样锌就会与母材形成互渗,结合得非常紧密,中间不易残留其它杂质或缺陷,类似于两种材料在镀层部位熔化到一起了,而且镀层厚度大,可以达到100微米,所以耐腐蚀能力高,盐雾试验96h没问题的,相当于通常环境下10年。
电气焊培训学校不仅要传授电焊技能,更对电焊作业人员应进行必要的职业安全卫生知识教育,提高其自我防范意识,降低职业病的发病率。同时还应加强电焊作业场所的尘毒危害的监测工作以及电焊工的体检工作,及时发现和解决问题。
操作事项1、维护检修工作都必须完全切断电源的情况下进行。2、因氩弧焊在操作时,有较大的工作电流通过,故使用人员应确认通风处未被覆盖或堵塞,焊机和周围物体的距离不小于0.3米。这样保持良好的通 风,可以对焊机更好工作和保证更长的使用寿命是非常重要的。
初级电焊怎么开始学,初学电焊者较先学到的就是平焊了,其实平焊是电焊运条中较简单的一种就是入门较基本的基础其次是立旱、仰旱,其实电焊并不是很难学在实际操作中理论基本用不上只是在考证时需要,学电焊我认为较重要的是要练习,多多的练习,不过我相信不管你学什么,只要用心,你学的就很快!
防止措施: (1)彻底清除焊件上的油,锈,水;(2)更换气体; (3)检查或串接预热器; (4)清除附着喷嘴内壁的飞溅物;(5)检查气路有无堵塞和折弯处;(6)加强操作工人的培训; (7)采取挡风措施减少空气对流;(8)选择合理电压;