
在焊接大直径厚壁管道时,应尽量由两名焊工对称焊接,如果由一人施焊,要注意采取一定的焊接顺序,以减少焊接应力。焊接结束时,要逐渐减小电流,并将电弧慢慢转移到坡口侧收弧,不允许突然断弧,以防止焊缝形成裂纹而开裂。
氩电联焊具有焊接质量高、焊接速度快、射线探伤合格率高、焊工易于掌握等特点,而被管道安装单位广泛应用。下面,氩电联焊培训国强电焊简要介绍其工艺原理及特点。
焊前预热:X70钢级较高,有较强的裂纹倾向,根焊前必须进行预热,将坡口及周围加热到80~120℃,方可进行根焊。 根焊:采用E6010纤维素下向焊,双人组合从管顶起焊。起焊点从顶点超过中心线5mm~8mm处起焊,从坡口表面上引弧,然后将电弧引至坡口根部,待钝边熔透后沿焊缝直拖向下。
直流反接法:焊件接负极,钨极接正极,焊接时电子高速冲向钨极,钨极热量高,消耗快,故一般不使用。用于焊接高熔点氧化膜的铝、镁及其合金。交流电源由于极性交替变化,它既有“阴极雾化”作用,又有钨极消耗比直流反接法少的特点,适用于铝、镁及其合金的焊接。
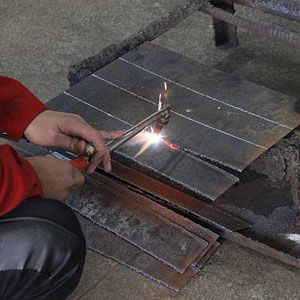
焊工在操作中需有很好的专业防护手段,如手套,面罩,皮鞋,围裙和衣裤眼镜等。所以不必担心有危险的。焊工是门很好的技术,但要成为好焊工的确需要勤学苦练。
焊工技能有哪些呢?1)手工电弧焊的基本操作(平焊、立焊、横焊)及仰焊的操作和其要领。2)平角焊和立角焊的操作技术。3)常用金属材料的焊接方法。 4)熟练掌握气焊和气割的基础操作技术。 5)正确使用火焰的调整方法和火焰的应用范围(碳化焰、中性焰、氧化焰)。 6)掌握氩弧焊的引弧、送丝技术、具体的操作要点及参数调节、氩弧焊的应用范围。
一般焊接用的二氧化碳气体,其纯度要在99.5%以上。产生气孔的主要原因:(1)焊丝质量差,焊件表面上不清洁,有铁锈,油污,水分等;(2)气体纯度不够,水分太多;(3)“气体流量不当”包括气阀,流量计,减压阀调节不当或损坏; (4)气路有泄露和堵塞;
气孔和夹渣 A、气孔 气孔是指焊接时,熔池中的气体未在金属凝固前逸出,残存于焊缝之中所形成的空穴。其气体可能是熔池从外界吸收的,也可能是焊接冶金过程中反应生成的。
工艺参数不合适产生的缺陷1、电流过大:咬边、焊道表面平而宽、氧化或烧穿。2、电流过小:焊道窄而高、与母材过渡不圆滑、熔合不良、未焊透或未溶合。 3、焊速太快:焊道细小、焊波脱节、未焊透或未熔合、坡口未填满。 4、焊速太慢:焊道过宽、余高过大、突瘤或烧穿。5、电弧过长:气孔、夹渣、未焊透、氧化。
手工电弧焊的加工工艺特性优势(1)加工工艺灵便、适应能力强适用碳素钢、高合金钢、耐高温负、超低温钢和不锈钢板等各种各样原材料的平、立、横、仰各种各样部位及其不一样薄厚、构造样子的电焊焊接。(3)便于根据加工工艺调节(如对称性焊等)来操纵形变和改进地应力。(4)机器设备简易,使用方便。
氩弧焊常见缺陷产生的原因及防止措施氩弧焊培训中,由于学员的操作不熟练,经常会出现焊接缺陷的现象,常见的焊接缺陷主要有6种,焊缝成形不良、烧穿、未焊透、咬边、气孔和裂纹等。国强电焊专业培训学校来带您了解其中的原因以及防止措施。
今天以12mm厚碳钢,坡口角度30°的对接板为例进行讲解,选用小口瓷嘴进行打底,今天选用7号瓷嘴,小瓷嘴能够更好的保护坡口内部,防止破口内部保护不良。
低真空电子束焊。工作室与电子枪被分为两个真空室,工作室的真空度为10-1~15Pa,适用于较大型的结构件,和对氧、氮不太敏感的难熔金属。非真空电子束焊。需另加惰性气体保护罩或喷嘴,焊件与电子束流出口的距离应控制在10mm左右,以减少电子束与气体分子碰撞造成的散射。非真空电子束焊适用于碳钢、低合金钢、不锈钢、难熔金属及铜、铝合金等的焊接,焊件尺寸不受限制。
气保焊机焊丝的伸出长度,一般的焊丝的伸出长度约为汉斯的直径的10倍左右,并随焊接电流的增加而增加。气体的流量正常的焊接时,200A已下薄板焊接,CO2的流量为10L/min~25L/min.200A以上厚板焊接,CO2的流量为15L/min~25L/min.粗丝大规范自动焊为25L/min~50L/min。希望我们总结的这几点焊接诀窍能给大家带来帮助。
工作原理:氩弧焊在主回路、辅助电源、驱动电路、保护电路等方面的工作原理是与手弧焊是相同的。在此不再多叙述,而着重介绍氩弧焊机所特有的控制功能及起弧电路功能。
工艺和技术上还具有焊接区可见度好,便于观察、操作;焊接热影响区和焊接变形较小;熔池体积较小结晶速度较快,全位置焊接性能良好;对锈污敏感度低的优点。
焊缝的起头是指刚开始焊接处的焊缝。这部分焊缝的余高容易增高,这是由于开始焊接时焊件温度较低,引弧后不能迅速使这部分金属温度升高,因此熔深较浅,余高较大。为减少避免这种情况,可在引燃电弧后先将电弧稍微拉长些,对焊件进行必要的预热,然后适当压低电弧转入正常焊接.
运条操作的禁忌:1)运条时采用敲击法对初学者较难掌握,一般容易发生电弧熄灭或造成短路现象,这是没有掌握好离开焊件时速度和保持一定距离的原因。 2)采用划擦法运条比较容易掌握,如果操作时焊条上拉太快或提得太高,都不能引燃电弧或电弧只燃烧一瞬间就熄灭。相反,动作太快则可能使得焊条与焊件粘在一起,造成焊接回路短路。
以方便调节起弧电流大小,而不受焊接电流调节旋钮的控制。这样在小电流焊接过程中,就能获得很大推力,从而达到模拟旋转直流焊机的效果。的通风,可以对焊机更好工作和保证更长的使用寿命是非常重要的。