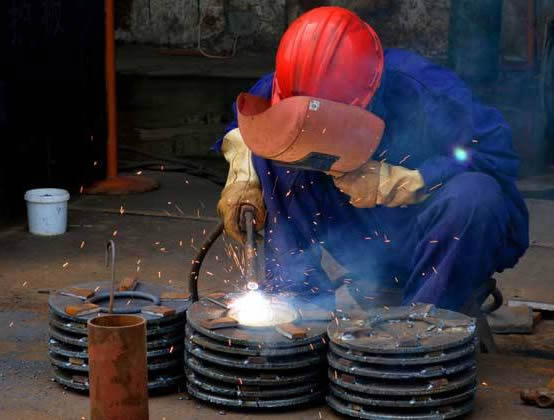

电焊网片种类有:不锈钢网片、黑铁丝网片、镀锌铁丝网片、涂塑网片、带框网片。电焊网片系选用优质铁丝,通过精密的自动化机械焊接制成,电焊网片成型后进行镀锌(电镀或热镀);镀锌丝电焊网片系选用优质的镀锌铁丝通过精密的自动化机械焊接制成。
焊接在英语中对应的词汇是welding,日语称为溶接,汉语中也有熔接的叫法。在古代焊接主要指熔化焊接。现代焊接技术包含三大类,熔化焊、钎焊、压力焊。
焊接(F=Fω,I=Iω)这个阶段是焊件加热熔化形成熔核的阶段。焊接电流可基本不变(指有效值),亦可为渐升或阶跃上升。在此期间焊件焊接区的温度分布经历复杂的变化后趋向稳定。起初输入热量大于散失热量,温度上升,形成高温塑性状态的连接区,并使中心与大气隔绝,保证随后熔化的金属不氧化,而后在中心部位首先出现熔化区。
断弧焊的操纵要领:断弧与起弧间隔时间极其短暂(不超过1秒钟),因此动作一定要迅速,假如熔池冷却时间过长(熔池呈暗红色),再起弧,焊道极有可能产生夹渣。另外,两焊波间距不易过大,要使相邻两焊波相叠,形成密鳞片状,否则会使焊波脱节,外观成型不够美观。
焊前控制措施(1)刚性固定法是采用强制手段来减小焊后变形的。采用设计合理的组对组焊胎夹具,将焊件固定起来进行焊接,增加其刚性,达到减小焊接变形的目的,保证装配尺寸和形位公差要求。当薄板面积较大,焊缝较长时,可采用压铁法,分别放在焊缝两侧来减小焊接变形,如同时使用铜板压紧辅助散热,效果更佳;
当然,有把握的话也可以采用药芯焊丝进行免充氩保护的焊接。由于仰焊位质采用内添丝法焊接,定位焊的位置在3点或9点,这样在氩弧焊打底的过程中,能够方便地通过平焊位置的坡口间隙观测仰焊部位焊缝根部的熔池,这与常规焊接有点不同。
铝及铝合金材料密度低,强度高,热电导率高,耐腐蚀能力强,具有良好的物理特性和力学性能,因而广泛应用于工业产品的焊接结构上。长期以来,由于焊接方法及焊接工艺参数的选取不当,造成铝合金零件焊接后因应力过于集中产生严重变形,或因为焊缝气孔、夹渣、未焊透等缺陷,导致焊缝金属裂纹或材质疏松,严重影响了产品质量及性能。今天国强电焊分享铝焊的技巧,大家快来看看吧。
操作准则: 一、必须穿戴好必要的劳保,电焊工焊接时须使用焊妆面罩,清渣时应戴防护眼镜,气焊(割)工应带防护眼镜。二、严禁在有压力的容器管路上焊接,在距焊接场所5m以内严禁存放易燃易爆物品,装过易燃介质器焊接时,须用碱水或蒸气彻底清洗指残介质,扣开刀孔或手孔确实无误后,方可旋焊。
密度高于后方,从而使电弧向后(即与焊接相反方向)偏吹。
管口组对:管口组对直接影响根焊质量,必须严格按焊接工艺参数进行,控制坡口钝边控制在0.5~2.0mm范围内;坡口间隙严格控制在2.5~3.5mm,管口顶部为2.5mm,管口底部为3.5mm。如图1所示。
采用熔点低于被焊金属的钎料(填充金属)熔化之后,填充接头间隙,并与被焊金属相互扩散实现连接。钎焊过程中被焊工件不熔化,且一般没有塑性变形。
获得稳定的焊接质量是头等重要的。因此,焊前必须将电极与工件以及工件与工件间的接触表面进行清理。
选择一种遮光号让您能够清楚的看见起弧点,帮助您提高焊接水平。公司的产品——光控面罩,可以根据使用者的喜好自己调节遮光号,而且快速的变光性能能够让您的眼睛不受伤害(起弧反应时间少于0.2毫秒)。
直线形运条法焊接时焊条不作横向摆动,沿焊接方向作直线运动,常用于开I形坡口的对接平焊、多层焊的其一层焊道或多层多道焊。
焊接电流与焊条直径:根据焊缝空间位置、焊接层次来选用焊接电流和焊条直径,开焊时,选用的焊接电流和焊条直径较大,立、横仰位较小。如12mm平板对接平焊的封底层选用φ3.2mm的焊条,焊接电流:80-85A,填充,盖面层选用φ4.0mm的焊条,焊接电流:165-175A,合理选择焊接电流与焊条直径,易于控制熔池温度,是焊缝成形的基础。