更新时间:2026-10-29 16:00:03 浏览次数:887 返回列表
焊工分好多种多样,普焊,氩弧焊机,二保焊,甲基纤维素焊等许多,焊工熟练了,技术性做到及致都是一个非常好的技艺,由于要是撇开这种不一样的制造行业而言,焊工工资能够从3000到过万不一。所以到电焊工培训学校学习电焊是不容小觑的。
熔焊:是在焊接过程中将工件接口加热至熔化状态,不加压力完成焊接的方法。熔焊时,热源将待焊两工件接口处迅速加热熔化,形成熔池。熔池随热源向前移动,冷却后形成连续焊缝而将两工件连接成为一体。
气割设备主要是割炬和气源。割炬是产生气体火焰、传递和调节切割热能的工具,其结构影响气割速度和质量。采用快速割嘴可提高切割速度,使切口平直,表面光洁。手工操作的气割割炬,用氧和可燃气体的气瓶或发生器作为气源。半自动和自动气割机还有割炬驱动机构或坐标驱动机构、仿形切割机构、光电跟踪或数字控制系统。大批量下料用的自动气割机可装有多个割炬和计算机控制系统。
电气焊培训学校不仅要传授电焊技能,更对电焊作业人员应进行必要的职业安全卫生知识教育,提高其自我防范意识,降低职业病的发病率。同时还应加强电焊作业场所的尘毒危害的监测工作以及电焊工的体检工作,及时发现和解决问题。
管道运输在国民经济发展中有巨大的推动作用,因为它具备费用低、运输量大等优点。焊接是管道安装的主要工序,焊接质量的好坏直接关系到管道能否可靠运行,对焊工提出较高的要求。既要保证质量,又要保证工期,那么氩电联焊将是良好的选择。
大约二三十年前,补锅匠还是一个非常受欢迎的手工艺职种,他们走街串巷,利用熔融的金属液体来填补破损金属器皿的孔洞和裂缝,化腐朽为神奇。只是随着时代的发展,补锅匠也逐渐消失了,如今补锅匠这个词的引申义被用来代指临危受命接管局面的领导、教练等。
弧焊电源:焊接电弧所使用的电源称为弧焊电源,通常可分为四大类:交流弧焊电源、直流弧焊电源、脉冲弧焊电源和逆变弧焊电源。
去培训学校学习电焊技术能保证学会真技术吗,学员在校强化市场需求热的气焊、气割技术,熟练不锈钢焊,无色、有色金属焊接实用焊接方法。各类钢管板焊材全部具有,焊接焊条不限量让学员充分练习。
铈钨极电子逸出功低,化学稳定性高,允许的电流密度大,无放射性,是目前普遍采用的一种电极。(灰色)
弧焊整流器:近年来,弧焊整流器也得到了普遍应用。它是通过整流器把交流电转变直流电。它即弥补了交流电焊机电弧稳定性不好的缺点,又比一般直流弧焊发电机结构简单,维修容易,噪声小。
电弧焊往往会在工件表面形成烧蚀的痕迹,同时也会产生突出的焊缝。对整体造型平滑度有要求的场合,还需要对焊缝表面进行细致的打磨,这样涂上油漆后焊接的痕迹就非常不明显了。爷爷制作的这只“佩奇”由于进行过涂装,因此看不太出焊缝。不过作为眼睛的螺栓下部还是有烧蚀的痕迹,可见爷爷的做工还有改进之处。
主要是指沿焊缝的母材部位产生的沟槽或凹陷。产生的原因是: 1、工艺参数选择不当,如电流过大、电弧过长。2、操作技术不正确,如焊条角度不对,运条不适当。
电渣焊是以熔渣的电阻热为能源的焊接方法。焊接过程是在立焊位置、在由两工件端面与两侧水冷铜滑块形成的装配间隙内进行。焊接时利用电流通过熔渣产生的电阻热将工件端部熔化。根据焊接时所用的电极形状,电渣焊分为丝极电渣焊、板极电渣焊和熔嘴电渣焊。
然后采用挤压式摇把焊的操作方法进行打底。即瓷嘴与坡口两侧贴紧,钨极深入到坡口底部距离底部1-2mm为宜,焊把水平左右摇摆施焊,焊丝保持在焊缝中心。氩弧焊枪与焊件成45°夹角,并保持焊枪的重心保持在瓷嘴与坡口接触的垂直线上,焊丝与水平呈15°角送进。
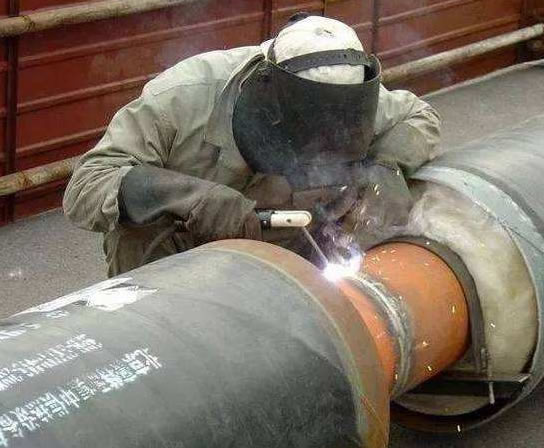
断弧焊的操纵要领:断弧与起弧间隔时间极其短暂(不超过1秒钟),因此动作一定要迅速,假如熔池冷却时间过长(熔池呈暗红色),再起弧,焊道极有可能产生夹渣。另外,两焊波间距不易过大,要使相邻两焊波相叠,形成密鳞片状,否则会使焊波脱节,外观成型不够美观。
加强电焊工个人防护措施,加强个人防护,可以防止焊接时产生的有毒气体和粉尘的危害。作业人员必须使用相应的防护眼镜、面罩、口罩、手套,穿白色防护服、绝缘鞋,决不能穿短袖衣或卷起袖子,若在通风条件差的封闭容器内工作,还要佩戴使用有送风性能的防护头盔。
今天和大家分享一下平角角焊缝的焊接方式和焊接方法。所谓的平角角焊缝,就是两块板对接成90度,在水平位置焊接的平角焊缝。首先,咱们要点焊,固定好。有很多的角焊缝,它的长度特别长,这个时候我们还要采用跳焊或者花焊的方式,防止变形,要不然后期安装会特别困难!
焊接时要注意对熔池的观察,熔池的亮度反映熔池的温度,熔池的大小反映焊缝的宽窄;注意对熔渣和熔化金属的分辨。 2、焊道的起头、运条、连接和收尾的方法要正确。3、正确使用焊接设备,调节焊接电流。 4、焊接的起头和连接处基本平滑,元局部过高、过宽现象,收尾处无缺陷。
压焊是在加压条件下(加热或不加热)使焊件接缝连接在一起的焊接方法。在压焊过程中一般不加填充金属。压焊根据焊接机理的不同可分为电阻焊、高频焊、扩散焊、摩擦焊、超声波焊等。其中以电阻焊应用较广。