
缺陷返修:不合格的焊缝进行缺陷返修,同一个位置不能返修超过两次。。高压焊工的技术掌握是个循回渐进的过程,只要每道焊接过程的焊缝严格控制和预防各种缺陷,每个焊缝都经过拍片检测,出现缺陷逐渐领悟返修,掌握了高压焊工操作的基本要领,当焊缝合格率较高且比较稳定的时候,就是一名合格的高压焊工了。
熔滴过渡:(1)、短路过渡(短弧、细丝、小电流)适用于薄板全位置焊接;(2)、细颗粒过渡,粗丝、长弧、大电流焊接;(3)、潜弧射滴过渡(很少用)。
咬边的危害是降低接头的强度,容易形成应力集中。预防的对策是:选择工艺参数要合适,操作技术要熟练,严格控制熔池形状和大小,熔池应填满,焊速合适,位置准确。
氩弧的特点(1)焊缝质量高,由于氩气是一种惰性气体,不与金属起化学反应,合金元素不会被烧损,而氩气也不熔于金属,焊接过程基本上是金属熔化和结晶的过程,因此,保护较果好,能获得较为纯净及高质量的焊缝。
电子束焦点半径可调节范围大,控制灵活,适应性强,可焊接0.05mm的薄件,也可焊接200~700mm的厚板。应用:特别适合焊接一些难熔金属、活性或高纯度金属以及热敏感性强的金属。但设备复杂,成本高,焊件尺寸受真空室限制,装配精度要求高,且易激发X射线,焊接辅助时间长,生产率低,这些弱点都限制了电子束焊的广泛应用。
冷裂纹:指在焊毕冷至马氏体转变温度M3点以下产生的裂纹,一般是在焊后一段时间(几小时,几天甚至更长)才出现,故又称延迟裂纹。
管道焊接目前来说方法很多,主要有以下六种方法。 一、手工电弧焊。由于手工焊的灵活性以及焊接设备要求不高等原因,目前,对于室外管线的焊接,手工电弧焊的工作量仍占40%~50%。
当二氧化碳焊机发生异常情况如无法焊接,电弧不稳定,焊接效果不好,出现气孔等异常现象时,不要过早断定是二氧化碳焊机发生故障,上述故障或异常现象的发生,往往有下列因素:如保险丝熔断、紧固部分的松脱、忘记开关、设定的错误、电缆的断线、气体胶管的龟裂漏气、二氧化碳焊枪损坏等,这些故障和异常现象是可以由操作者自己排除的。
因为有一定的技术性和技能要求,不同水平的焊工所焊接产品的效果和质量区别较大。高水平的焊工工资是很高的。一般水平的焊工在江苏地区的较低收入在3000元左右,如果是记件工资可能会更高些。
锯齿形运条方法:焊条末端作锯齿向前摆动,并在两侧稍作停留,以防止产生咬边。此种方法操作容易,应用广泛。适用于平、立、仰焊位对接焊缝各层焊道的焊接。
虽然在焊接过程中存在这样那样的职业危害影响焊工身体健康,但是只要采取防护措施是可以将危害程度减轻或削弱的。
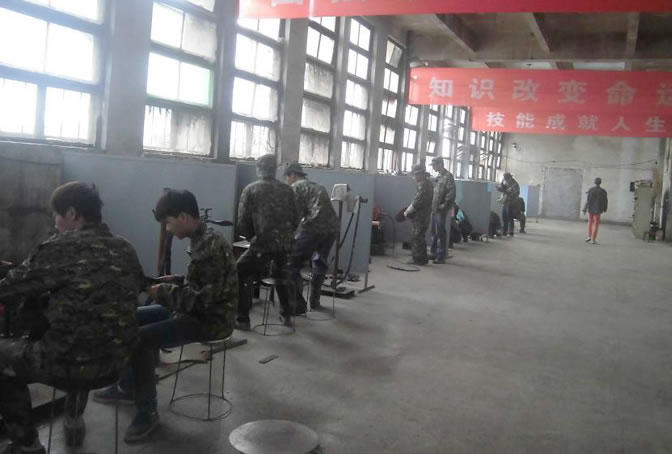
进入现场须要遵守安全生产六大纪律:1、进入现场须戴好安全帽,扣好帽带;并正确使用个人劳动防护用品。 2、2m以上的高处、悬空作业,无防护设施的、须戴好安全带、扣好保险钩。 3、高处作业时,不准往下或向上乱抛材料和工具等物件。 4、各种电动机械设备须有可靠安全接地和防雷装置,方能开动使用。
氩弧焊常见缺陷产生的原因及防止措施氩弧焊培训中,由于学员的操作不熟练,经常会出现焊接缺陷的现象,常见的焊接缺陷主要有6种,焊缝成形不良、烧穿、未焊透、咬边、气孔和裂纹等。国强电焊专业培训学校来带您了解其中的原因以及防止措施。
氩弧焊中常见焊接缺陷及预防 一、几何形状不符合要求 1、焊缝外形尺寸超出规定要求,高低和宽窄不一,焊波脱节,凸凹不平,成形不良。其危害是减弱焊缝强度,或造成应力集中,降低动载强度。
在厚板焊接时,必须采用多层焊或多层多道焊。前一条焊道对后一条焊道起预热作用,后一条焊道对前一条焊道起热处理作用。有利于提高焊缝金属的朔性和韧性。每层焊道厚度不能大于焊条直径的1.5倍。