
为此,通过摆动导电嘴或导电嘴倾斜法、将焊丝制成波浪弯曲、麻花状以达到摆幼焊丝的目的。焊钢时常采用Ar+20%CO2的混合气;焊铝时常采用30%He+70%Ar的混合气。
月牙形运条法,焊接时焊条末端沿着焊接方向作朋牙形的左、右摆动,特点是金属熔化良好,有较长的保温时间,气体容易析出,熔渣易上浮,焊缝质量较高。
不锈钢焊缝的颜色主要跟气体保护有很大关系,可采用纯度高的氩气,用高纯氩造价太高,但纯度至少三个九往上,再有就是小电流快速焊,摆动不要太宽,多层多道焊。
下面小编简要阐述焊接工作环境的要求:1、要保持清洁;2、有固定的焊接位置,而不是随意在地面上进行焊接(除非特殊要求),在这里除了焊接不做其他重要的工作(如数据处理等);3、工作场所不受风扇、自然风、门窗的影响,但应保持适当的空气流通以减少焊接烟尘的吸入;4、光线良好,在自然光下焊接比在灯光下工作要好,因为灯光下的焊缝有反光;5、环境温度应保持在21-27℃,这时焊接完成的焊缝比低温下焊接的焊缝质量好,在环境温度4-14℃范围也能满足使用要求的焊缝,否则应根据焊接规程对工件进行预热;
气焊通常只适用于焊接厚度小于5mm的薄板。为避免产生较大的变形,焊接接头主要采用对接接头。由于气焊对接头表面的油污、铁锈以及水分等比较敏感,因此,须重视对焊件的焊前清理工作。
高压焊工一律凭证上岗,高水平的焊工是一个火电工程焊接质量的保证,参加鸳鸯湖工程高压焊口焊接的焊工都必须持有技术质量监督局颁发的焊工证,并报审监理同意,上岗前必须考核合格。
氩弧焊,是使用氩气作为保护气体的一种焊接技术。又称氩气体保护焊。就是在电弧焊的周围通上氩气保护气体,将空气隔离在焊区之外,防止焊区的氧化。
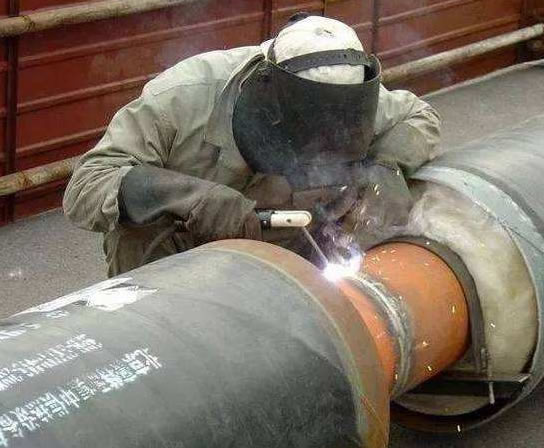
管道焊接常用的方法有焊条电弧焊(SMAW)、埋弧焊(SAW)、钨极气体保护焊(GTAW)、熔化极气体保护焊(GMAW)、药芯焊丝电弧焊(FCAW)和下向焊等几种。
冷裂纹:指在焊毕冷至马氏体转变温度M3点以下产生的裂纹,一般是在焊后一段时间(几小时,几天甚至更长)才出现,故又称延迟裂纹。
学电焊,仅仅是靠实践教学还是远远不够的,我们在进行电焊工培训的过程中,一定要教会学员看懂一些基本的手法图,理论与实践结合,我们才会达到较好的教学效果。
钍钨极电子发射能力强,允许的电流密度高,电弧燃烧较稳定,但钍有一定的放射性,使用受到一定限制。(红色)
电焊是个有一定风险性的作业,焊工培训学校在对学员进行焊工培训时,须要注意下面几点:1.在下雨、下雪时,不得进行露天施焊。2.在高处作业时,不准将焊接电缆放在电焊机上;横跨道路的焊接电缆须装在铁管内,防止被压破漏电;施焊前,应先检查周围不得有易燃易爆物品,井系好安全带。
焊接前的清理:材料用滚角机打好坡口,用钢丝刷打磨两侧25mm以内的氧化皮、油脂、毛刺、灰尘等,再用丙酮或乙醇擦试。
微束等离子弧:焊接电流为0.1~30A,焊接厚度为0.025~2.5mm。此外,还有适用于铜及铜合金焊接的熔入型等离子弧焊,可用于厚板深熔焊或薄板高速焊以及堆焊的熔化极等离子弧焊,可解决铝合金等离子弧焊的交流(变极性)等离子弧焊等工艺方法。
综上,在焊接实习教学中,让学生学会观察熔池温度的变化,掌握有效控制焊池温度的方法,是学好焊接技术的基础,打好这个坚实的基础,才能有所突破,才能成为一名优秀的焊接技术工人。
预压(F>0,I=0)这个阶段包括电极压力的上升和恒定两部分。为保证在通电时电极压力恒定,预压时间必须保证,尤其当需连续点焊时,须充分考虑焊机运动机构动作所需时间,不能无限缩短。