更新时间:2026-10-03 11:27:01 浏览次数:693 返回列表
(一)对接接头两件表面构成大于或等于135°,小于或等于180°夹角的接头,叫做对接接头。在各种焊接结构中它是采用较多的一种接头型式。钢板厚度在6mm以下,除重要结构外,一般不开坡口。
锯齿形运条方法:焊条末端作锯齿向前摆动,并在两侧稍作停留,以防止产生咬边。此种方法操作容易,应用广泛。适用于平、立、仰焊位对接焊缝各层焊道的焊接。
预压的目的是建立稳定的电流通道,以保证焊接过程获得重复性好的电流密度。对厚板或刚度大的冲压零件,有条件时可在此期间先加大预压力,而后再回复到焊接时的电极力,使接触电阻恒定而又不太小,以提高热效率。
手弧焊是用手工操作的焊接方法,因此焊缝的质量在很大程度上决定于焊工的操作技术。手弧焊时焊条要做三个方向的运动:朝熔池方向逐渐送进;沿焊接方向逐渐移动:必要时作有规则的横向摆动。
主要是指熔池中的气泡凝固时未能逸出而残留下来所形成的空穴。产生的原因是: 1、焊件和焊接材料有油污、铁锈及其它氧化物。2、焊接区域保护不好。3、焊接电流过小,弧长过长,焊接速度过快。
一般来说,焊接是一种利用加热或加压的方式接合金属或其他热塑性塑料,在焊接接头处形成冶金结合,使之连接为整体的工艺技术。相互连接的材料可以是同种金属,也可能是异种金属,甚至是金属和陶瓷。
盖面焊,盖面焊与填充焊一样首先检查填充焊缝表面的平整度,清理表面氧化物和杂质,使焊缝周向和横向平滑均匀,为盖面焊创造良好的条件。操作时应以两侧坡口线为基准,熔池向母材侧扩展0.5~1.5mm,使焊缝的宽度增加1~3mm,并尽量始终保持这一宽度;焊缝的余高应显弧形,即两侧低,中间稍高些,并在周向保持这一高度,这样就能焊出优质优美的焊缝。
电极压力F电极压力的大小一方面影响电阻的数值,从而影响析热量的多少,另一方面影响焊件向电极的散热情况。过小的电极压力将导致电阻增大、析热量过多且散热较差,引起前期飞溅;过大的电极压力将导致电阻减小、析热量少、散热良好、熔核尺寸缩小,尤其是焊透率显著下降。因此从节能角度来考虑,应选择不产生飞溅的较小电极压力。此值与电流值有关,可参照文献中广为推荐的临界飞溅曲线见图5。目前均建议选用临界飞溅曲线附近无飞溅区内的工作点。
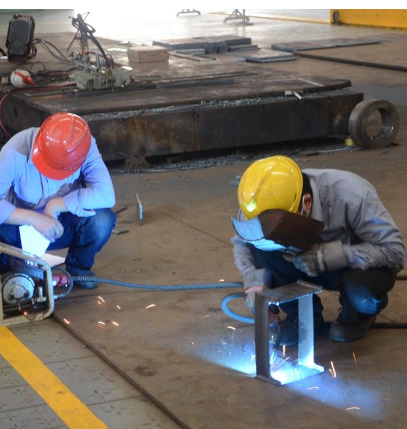
焊工在操作中需有很好的专业防护手段,如手套,面罩,皮鞋,围裙和衣裤眼镜等。所以不必担心有危险的。焊工是门很好的技术,但要成为好焊工的确需要勤学苦练。
焊接接头冷却到较低温度(对钢来说,马氏体转变温度以下,大约为230°C)时产生的裂纹叫做冷裂纹。冷却到室温并在以后的一定时间内才出现的冷裂纹又叫延迟裂纹。裂纹不仅能减少金属的有效截面积,降低接头强度,影响结构的使用性能,而且会造成严重的应力集中。
弧焊电源:焊接电弧所使用的电源称为弧焊电源,通常可分为四大类:交流弧焊电源、直流弧焊电源、脉冲弧焊电源和逆变弧焊电源。
当进行盖面焊仰焊位置焊接时,起弧形成熔池后,迅速横向摆动将铁水摊开形成片状,使金属与两侧坡口母材熔合良好,然后断弧、起弧、断弧……直至完成仰焊位置的盖面焊。采用断弧焊,可使盖面仰焊位置外观成型平滑、宽窄一致,同时也避免了咬肉现象的产生。
焊条沿轴线向熔池方向送进使焊条熔化后,能继续保持电弧的长度不变,因此要求焊条向熔池方向送进的速度与焊条熔化的速度相等。如果焊条送进的速度小于焊条熔化的速度,则电弧的长度将逐渐增加,导致断弧;如果焊条送进的速度太快,则电弧长度迅速缩短,焊条未端与焊件接触发生短路,同样会使电弧熄灭。
热裂纹都是沿晶界开裂,通常发生在杂质较多的碳钢、低合金钢、奥氏体不锈钢等材料气焊缝中(2)影响结晶裂纹的因素 a合金元素和杂质的影响碳元素以及硫、磷等杂质元素的增加,会扩大敏感温度区,使结晶裂纹的产生机会增多。
雨、雪、风力六级以上(含六级)天气不得露天作业。雨、雪后应清除积水、积雪后方可作业。
国强电焊在气保焊培训的过程中,熔化极出现的"跳弧现象"常在熔化极脉冲氩弧焊时发生,当脉冲电流幅值较大或脉冲时间较长时,在电弧烁亮区沿熔滴表面逐浙扩大,当电弧烁亮区电弧上爬至溶滴的根部,缩颈逐渐变细,而后经过很短的时间(2——5ms),该电弧从熔滴根部上跳至缩颈上,这种现象,我们一般称作“跳弧现象”;
在坡口角度合理的情况下,必须要有适当根部间隙,才能保证焊条送到根部,确保电弧透过北部一部分,熔透根部。为了易于做到透度均匀,一般根部间隙尺寸偏差应在1毫米左右。
选择一种遮光号让您能够清楚的看见起弧点,帮助您提高焊接水平。公司的产品——光控面罩,可以根据使用者的喜好自己调节遮光号,而且快速的变光性能能够让您的眼睛不受伤害(起弧反应时间少于0.2毫秒)。