更新时间:2026-10-07 01:09:01 浏览次数:696 返回列表
CO2气体保护焊是利用CO2气体作为电弧介质并保护焊区电弧焊,是熔化极气体保护焊。因其生产效率高、成本低、熔透性好、焊接变形小、焊接质量高、适应范围广以及操作方便等优点,因而被广泛应用于港口起重机械,汽车和船舶等机械制造行业。然而其带来的优点的同时,由于焊接人员、焊接设备、焊接材料、焊接工艺和焊接环境等的原因,焊接缺陷也伴随而生。
综上所述,电焊二保焊和手工焊的区别是电焊二保焊的生产效率、焊缝质量比手工焊高,电焊二保焊清渣比手工焊容易,电焊二保焊的弧光辐射强度比手工焊大。
单位时间内完成的焊缝长度称为焊接速度。焊接速度过快或过慢都将影响焊缝的质量。焊接速度过快,熔池温度不够,易造成未焊透、未融合和焊缝过窄等现象。若焊接速度过慢,易造成焊缝过厚、过宽或出现焊穿等现象。掌握合适的焊接速度有两个原则:一是保证焊透,二是保证要求的焊缝尺寸。
为实现细丝窄间隙焊接,焊抢中的导电嘴应做成扁平状,在其表面包复绝缘的聚乙氟乙烯薄膜,导电嘴应有水冷以防高温烧坏。另外,导电嘴还应有焊缝跟踪装置导向。除此之外,焊接电源及送丝机跟一般气体保焊接设大致相同。
电弧焊技术主要包括:手弧焊技术、埋弧焊技术、钨极气体保护电弧焊技术、等离子弧焊技术、熔化极气体保护电弧焊技术、管状焊丝电弧焊技术。电阻焊主要是以电阻热为能源的一类焊接方法,包括以熔渣电阻热为能源的电渣焊和以固体电阻热为能源的电阻焊。
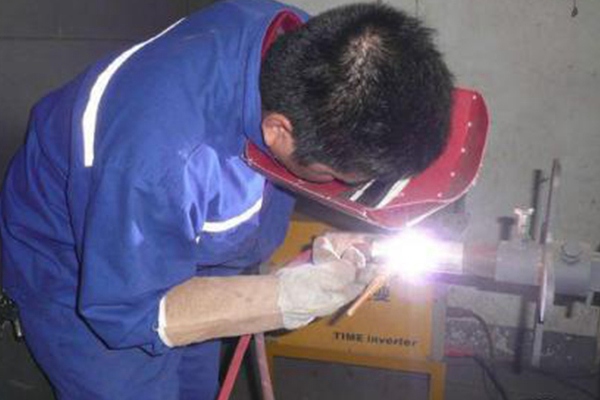
管道焊接常用的方法有焊条电弧焊(SMAW)、埋弧焊(SAW)、钨极气体保护焊(GTAW)、熔化极气体保护焊(GMAW)、药芯焊丝电弧焊(FCAW)和下向焊等几种。
随焊条继续熔化,击穿的熔孔被焊上,此时采取适当的灭弧手法,使之冷却形成焊缝。然后再击穿、熔化钝边,再形成熔孔,再焊上以此往复达到背面焊缝成形。
引弧的方法包括以下两类: 1)不接触引弧:是指利用高频电压使电极末端与焊件间的气体导电产生电弧。焊条电弧焊很少采用这种方法。2)接触引弧:引弧时先使电极与焊件短路,再拉开电极引燃电弧。根据操作手法不同又可分为敲击法和划檫法两种。
不过,相比前者,水下焊接已经是进展较为迅速的领域了,目前在水下桥隧、大型人工岛、浪涌发电站的建设中,水下焊接已经有了相当多的应用场景。
沿焊趾的母材熔化后,未得到焊缝金属的补充,所留下的沟槽称为咬边。有表面咬边和根部咬边两种。产生咬边的原因:电流过大,焊炬角度错误,填丝过慢或位置不准,焊速过快等。钝边和坡口面熔化过深,使熔化金属难于填充满而产生根部咬边,尤其在横焊的上侧。咬边多产生在立脚点焊、横焊上侧和仰焊部位。富有流动性的金属更容易产生咬边。如含镍较高的低温钢、钛金属等。
所谓高压焊工就是从事高压容器类焊接工作的du焊工,是在工作zhi的过程中不断学习得了的工作技术,到市dao一级技术监督局定点的焊工培训考试机构去学习和考试。电弧放电。这样就完成了引弧过程。引弧时需要高电压击穿电弧空间,为了安全而采用高频或脉冲电压。这样的焊工称高压焊工。
直流反接:当工件接阴极,焊条接阳极时,称为直流反接,此时工件受热较小,适合焊接薄小工件。采用交流焊机焊接时,因两极极性不断交替变化,故不存在正接或反接问题。
为此,必须控制氧气的用量,可使乙炔燃烧不充分。这样,火焰中因含有乙炔不完全燃烧生成的一氧化碳和氢气而具有还原性。这种火焰使待焊接的金属件及焊条熔化时不致于被氧化而改变成分,焊缝也不致被氧化物沾。
怎样能让铁水不向下坠呢?方法只有很多,较直接就是调小焊接电流控制溶化铁水的面积,做导体的钨极端部在焊接处来回摆动,也就是所谓的摇把,让钨极所到之处铁水小面积的溶化.钨极离开的地方瞬间凝固.电流过小会形成粗糙的鱼鳞纹.电流恰当就会形成平滑有规律的鱼鳞花纹.方法有很多决定成型好坏的因素也很多,主要是要灵活掌握,熟能生巧。
电子束焦点半径可调节范围大,控制灵活,适应性强,可焊接0.05mm的薄件,也可焊接200~700mm的厚板。应用:特别适合焊接一些难熔金属、活性或高纯度金属以及热敏感性强的金属。但设备复杂,成本高,焊件尺寸受真空室限制,装配精度要求高,且易激发X射线,焊接辅助时间长,生产率低,这些弱点都限制了电子束焊的广泛应用。