焊接前的清理:材料用滚角机打好坡口,用钢丝刷打磨两侧25mm以内的氧化皮、油脂、毛刺、灰尘等,再用丙酮或乙醇擦试。
气电焊:(气体保护焊)利用保护气体来保护焊接区的电弧焊。保护气体作为金属熔池的保护层把空气隔绝。采用的气体有惰性气体、还原性气体、氧化性气体适用于碳钢、合金钢、铜、铝等有色金属及其合金的焊接。氧化性气体适用于碳钢及合金钢的合金。
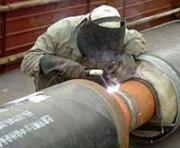
立下向纤维素焊条打底焊,CO2气保焊填充面。由于CO2焊生产率高、成本低,近年来不断被推广和应用,但对油气管道焊,要实现全位置焊接,须在较小的电流范围内,用短路过渡形式完成,而短路过渡方式用于打底焊易出现未焊透等缺陷。因此,采用立下向纤维素焊条打底实现单面焊,背面成型,然后再用效率高的CO2气保焊填充面。
在电弧焊过程中,液态金属、熔渣和气体三者相互作用,是金属再冶炼的过程。但由于焊接条件的特殊性,焊接化学冶金过程又有着与一般冶炼过程不同的特点。
按下焊枪开关,此时引燃电弧,松开手开关,电流缓慢上升至峰值电流,进行正常焊接。工件焊完后,再按下手开关,电流缓慢下降至收弧电流,焊点凹坑填平后,松开手开关,焊机停止工作。
未来电焊工的发展方向将会逐渐地想电焊的自动化发展,所以在这一方面也对我国当前的从事电焊工作的电焊工们提出了新的挑战,但是不管怎么说,电焊工在未来十年之内都将是我国重要的,急需的紧缺人才,就业前景必然是一片光明,工资待遇也将水涨船高!
氩弧是一种左右手同时动作的操作,与我们平时生活中的左手画圆右手画方相同,所以建议在刚开始学习氩弧焊的人员进行类似的训练,对学习氩弧焊有一定的帮助。 送丝:分内填丝和外填丝。
熔化两侧坡口边缘1.5mm~2mm为宜,采用摆动运条,有利于气体析出和熔渣上浮,可防止气孔和夹渣产生;施焊时宜要先排上道,再排下道,这样不仅可适当减少排焊道数,且易于控制焊缝咬边、焊道超高及焊道之间出现沟槽等现象,焊道之间过渡平缓,成型美观,利于提高焊缝质量和效率。
焊道内外表面有严重的氧化物。产生的原因:气体保护效果差,气体不纯,流量小等,熔池温度过高,如电流大,焊速慢,填丝缓慢等。焊前清理不干净,钨极外伸过长,电弧长度过大,钨极及喷嘴不同心等。焊接铬镍奥氏体钢时,内部产生花状氧化物,说明内部充气不足或密封性不好。
压焊:是在加压条件下,使两工件在固态下实现原子间结合,又称固态焊接。常用的压焊工艺是电阻对焊,当电流通过两工件的连接端时,该处因电阻很大而温度上升,当加热至塑性状态时,在轴向压力作用下连接成为一体。

干伸长度焊丝伸出导电咀的长度为干伸长度,一般经验公式为I=(10~20)d,尽量保持在10~20mm范围内。规范大时,略大。规范小时,略小。
人类发明焊接技术的历史可以追溯到数千年前,三星堆遗迹中已经发现了采用焊补工艺进行青铜器接合的痕迹。在中国青铜器技术传入日本后,焊补工艺也随之漂洋过海,弥生时代的日本本土制青铜器也大量采用了焊补工艺。欧洲大陆的德法两国从中世纪时代起就以高超的金属铸、锻造技术闻名于世,与之匹配的接合技术也有较大发展。
钍钨极电子发射能力强,允许的电流密度高,电弧燃烧较稳定,但钍有一定的放射性,使用受到一定限制。(红色)
防止措施: (1)彻底清除焊件上的油,锈,水;(2)更换气体; (3)检查或串接预热器; (4)清除附着喷嘴内壁的飞溅物;(5)检查气路有无堵塞和折弯处;(6)加强操作工人的培训; (7)采取挡风措施减少空气对流;(8)选择合理电压;
等离子弧焊的主要工艺参数有焊接电流、焊接速度、保护气流量、离子气流量、焊枪喷嘴结构与孔径等。