更新时间:2026-10-17 01:09:02 浏览次数:793 返回列表
低氢型立下向焊条焊接。该工艺与纤维素下向焊接工艺相比,根焊速度较慢,主要用于气候条件恶劣,输送酸性气体及高含硫油气介质,对低温韧性要求较高的管道或者厚壁管的焊接。
焊瘤常伴有未熔合、夹渣缺陷,易导致裂纹。同时,焊瘤改变了焊缝的实际尺寸,会带来应力集中。管子内部的焊瘤减小了它的内径,可能造成流动物堵塞。
焊条朝熔池方向逐渐送进,这是为了以维持所要求的电弧长度。因此,焊条的送进速度应等于焊条的熔化速度,如果送进速度比熔化速度慢,则电弧被逐渐拉长,严重时形成断弧现象;反之,如果焊条送进速度太快,则弧长迅速缩短,然后导致焊条弓弩手焊件接触短路,电弧熄灭。
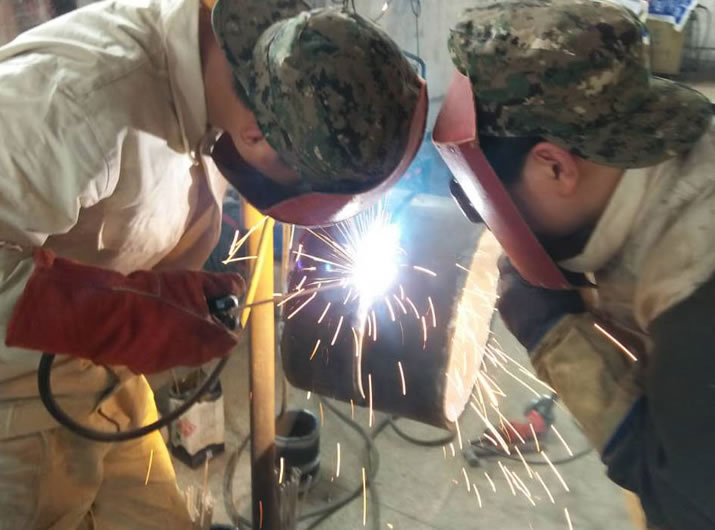
焊接作业对周围工作环境的要求,?焊接是制造业中的一个重要组成部分,并且发展迅速,因此给焊接产业带来了新的发展机遇,氩弧焊、气保焊、下向焊等技术类工种在就业日趋艰难的情况下,仍然是一枝独秀。因为很多人都看到了焊接这个行业的就业和发展前途,所以越来越多的人进入到了焊接行业。
而交流氩弧焊机,在电流负半波时,工件作为电极,向外发射电子,会形成一种叫做阴极破碎的物理现象,把工件表面的难熔氧化层破碎掉。同时由于有惰性气体的保护,新的氧化层不会很快生成;所以在电弧热量的作用下,依靠融化的液态金属自身表面张力,就很容易的把焊缝金属融合在一起。
碳钢焊条的型号由字母“E”四位数字组成。字母“E”表示焊条;前两位数字表示熔敷金属抗拉强度的较小值,碳钢焊条分E43(熔敷金属抗拉强度≥420Mpa)和E50(熔敷金属抗拉强度≥490Mpa)两个系列;第三位数字表示焊条的焊接位置,“0”及“1”表示焊条适用于全位置焊接(平、立、仰、横焊),“2”表示焊条适用于平焊及平角焊,“4”表示焊条适用于向下立焊;第三位和第四位数字组合时表示焊接电流种类及药皮类型。
盖面焊的时候因根据板厚及坡口角度选用比打底焊接时要大的瓷嘴和焊接参数,按照实例选用12号瓷嘴,电流选用180A,持枪角度以及送丝角度与打底焊接时的角度相同,但是盖面焊接时采用旋转摇把焊即瓷嘴紧贴焊道,手把沿逆时针摇把焊接,焊丝保持在焊道中间送进,如果焊接过程中感觉焊缝不饱满,有咬边现象可以将焊接速度降低,焊丝送进增加,以增加焊道的饱满度。
高压焊工培训:铝材焊接5大技巧1.适合焊接铝材的是拉丝式焊枪,如果你无法使用这种焊枪的话,尽量使用短的焊枪以便保持焊枪的笔直;只能使用氩气作为保护气体;在焊接铝材(自动管焊机)的时候只能使用推枪手法。
运条操作的禁忌:1)运条时采用敲击法对初学者较难掌握,一般容易发生电弧熄灭或造成短路现象,这是没有掌握好离开焊件时速度和保持一定距离的原因。 2)采用划擦法运条比较容易掌握,如果操作时焊条上拉太快或提得太高,都不能引燃电弧或电弧只燃烧一瞬间就熄灭。相反,动作太快则可能使得焊条与焊件粘在一起,造成焊接回路短路。
电焊是工件和焊条接电源的不同极(正极或负极),焊条与工件瞬间接触使空气电离产生电弧,电弧具有很高的温度,约5000-6000K,使工件表面熔化形成熔池,焊条金属熔化后涂敷在工件表面形成冶金结合.
半自动焊常出现的焊接缺陷,管道环焊缝平焊、仰焊两处位置经常是在进行热焊时由于熔池温度过高,焊道熔深增大,且因受重力作用,铁水下滴,造成焊道烧穿或在仰焊位置形成根焊内凹。
氩弧焊有一定的帮助。外填丝可以用于打底和填充,是用较大的电流,其焊丝头在坡口正面,左手捏焊丝,不断送进熔池进行焊接,其坡口间隙要求较小或没有间隙。
怎样能让铁水不向下坠呢?方法只有很多,较直接就是调小焊接电流控制溶化铁水的面积,做导体的钨极端部在焊接处来回摆动,也就是所谓的摇把,让钨极所到之处铁水小面积的溶化.钨极离开的地方瞬间凝固.电流过小会形成粗糙的鱼鳞纹.电流恰当就会形成平滑有规律的鱼鳞花纹.方法有很多决定成型好坏的因素也很多,主要是要灵活掌握,熟能生巧。
焊工分好多种多样,普焊,氩弧焊机,二保焊,甲基纤维素焊等许多,焊工熟练了,技术性做到及致都是一个非常好的技艺,由于要是撇开这种不一样的制造行业而言,焊工工资能够从3000到过万不一。所以到电焊工培训学校学习电焊是不容小觑的。
穿孔型等离子弧:焊接电流在100~300A,接头无需开坡口,不要留间隙。焊接时,等离子弧可以将焊件完全熔透并形成一个小通孔,熔化金属被排挤在小孔的周围,电弧移动,小孔随之移动,并在后方形成焊缝,从而实现单面焊双面一次成形。这种方法可以焊接的板厚上限为:碳钢7mm,不锈钢10mm。
运条的方法很多,选用时应根据焊缝接头的形式、装配间隙、焊缝的空间位置、焊条直径与性能、焊接电流及焊工技术水平等方面因素而定。焊条在运行时应该稍作横向摆动,其目的是能获得均匀一致的焊缝成形,同时也是为了控制熔池温度,防止由于熔池温度过高而产生焊缝的烧穿现象。