更新时间:2026-09-25 14:54:02 浏览次数:293 返回列表
选择一种遮光号让您能够清楚的看见起弧点,帮助您提高焊接水平。公司的产品——光控面罩,可以根据使用者的喜好自己调节遮光号,而且快速的变光性能能够让您的眼睛不受伤害(起弧反应时间少于0.2毫秒)。
管状焊丝电弧焊除具有上述熔化极气体保护电弧焊的优点外,由于管内焊剂的作用,使之在冶金上更具优点。管状焊丝电弧焊可以应用于大多数黑色金属各种接头的焊接。管状焊丝电弧焊在一些工业先进国家已得到广泛应用。
操作时应穿电焊工作服、绝缘鞋和戴电焊手套、防护面罩等安全防护用品,高处作业时系安全带。3电焊作业现场周围10m范围内不得堆放易燃易爆物品。
气孔的分类,气孔从其形状上分,有球状气孔、条虫状气孔;从数量上可分为单个气孔和群状气孔。群状气孔又有均匀分布气孔,密集状气孔和链状分布气孔之分。按气孔内气体成分分类,有氢气孔、氮气孔、二氧化碳气孔、一氧化碳气孔、氧气孔等。熔焊气孔多为氢气孔和一氧化碳气孔。
学电焊,仅仅是靠实践教学还是远远不够的,我们在进行电焊工培训的过程中,一定要教会学员看懂一些基本的手法图,理论与实践结合,我们才会达到较好的教学效果。
焊接时外观缺陷(表面缺陷)是指不用借助于仪器,从工件表面可以发现的缺陷。常见的外观缺陷有咬边、焊瘤、凹陷及焊接变形等,有时还有表面气孔和表面裂纹。单面焊的根部未焊透等。
在使用过程中裂纹能继续扩展以致发生脆性断裂。所以裂纹是较危险的缺陷,必须完全避免。
电子束焊机:核心是电子枪,它是完成电子的产生、电子束的形成和会聚的装置,主要由灯丝、阴极、阳极、聚焦线圈等组成。灯丝通电升温并加热阴极,当阴极达到2400K左右时即发射电子,在阴极和阳极之间的高压电场作用下,电子被加速(约为1/2光速),穿过阳极孔射出,然后经聚焦线圈,会聚成直径为0.8~3.2mm的电子束射向焊件,并在焊件表面将动能转化为热能,使焊件连接处迅速熔化,经冷却结晶后形成焊缝。
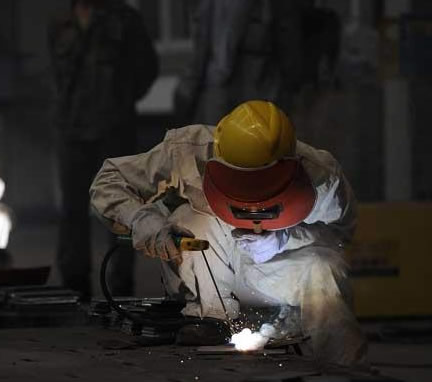
③内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。
氩气表中的流量计的刻度1格为1MP,1格表示氩气流量1L/min,浮球所指的刻度为流量值开关的旋转方向:顺时针旋转为关,逆时针旋转为开。氩气表(氩气流量计).
单面单点焊当零件的一侧电极可达性很差或零件较大、二次回路过长时,可采用这个方案。从焊件单侧馈电,需考虑另一侧加铜垫以减小分流并作为反作用力支点(图1d)。图1c为一个特例。
细节细节细节!焊前再准备,焊接工艺卡封塑后张贴在焊口附近便于焊工查看工艺参数;对施焊的焊口进行项目、材质、规格、焊口号、焊材进行标注;焊前再次确认焊材牌号,谨防错用焊材;
电渣焊的优点是:可焊的工件厚度大(从30mm到大于1000mm),生产率高。主要用于在断面对接接头及丁字接头的焊接。电渣焊可用于各种钢结构的焊接,也可用于铸件的组焊。电渣焊接头由于加热及冷却均较慢,热影响区宽、显微组织粗大、韧、因此焊接以后一般须进行正火处理。
以后各层焊接,均可采用月牙形或锯齿形运条法,不过其摆动幅度应随焊接层数的增加而逐渐加宽。焊条摆动时,必须在坡口两边稍作停留,否则容易产生边缘熔合不良及夹渣等缺陷。
直流反接法:焊件接负极,钨极接正极,焊接时电子高速冲向钨极,钨极热量高,消耗快,故一般不使用。用于焊接高熔点氧化膜的铝、镁及其合金。交流电源由于极性交替变化,它既有“阴极雾化”作用,又有钨极消耗比直流反接法少的特点,适用于铝、镁及其合金的焊接。
从仰焊位置到立焊位置的打底焊采用内添丝断续添丝法,当焊丝末端送入熔池边缘被熔化后,即将焊丝移离熔池,稍停一会儿,再将焊丝末端送入熔池边缘,按照这样的顺序断续地点滴送入熔池。从立焊位置到平焊位置时,将内添丝改为外添丝焊丝端部紧贴在钝边位置用连续添丝法均匀地将焊丝送入熔池,这样打底焊缝反面成形比较平整美观。
焊接能力训练点,通过对简单工件进行焊接,培养学生的焊接工艺分析能力,动手操作能力,为今后从事生产技术工作打下坚实的基础。