更新时间:2026-11-05 09:00:02 浏览次数:218 返回列表
利用可燃气体在氧气中燃烧时所产生的热量,将母材焊接处熔化而实现连接的一种熔焊方法。气焊是用气体火焰为热源的一种焊接方法。应用较多的是以乙炔气作燃料的氧-乙炔火焰。由于设备简单操作方便,但气焊加热速度及生产率较低,热影响区较大,且容易引起较大的变形。气焊可用于很多黑色金属、有色金属及合金的焊接。
填充焊,打底焊完成后,焊缝下半部分肉眼无法观察到,只能全靠镜面焊进行填焊和盖面焊,首先对打底焊焊缝坡口两侧是否平整?如两侧有凹槽、中间有凸起等,必需将焊缝打磨平整才能开始填充焊;
钨极惰性气体保护焊,自有的特点: 1)电弧热量集中,可精确控制焊接热输入,焊接热影响区窄。2)焊接过程不产生溶渣、无飞溅,焊缝表面光洁。3)焊接过程无烟尘,熔池容易控制,焊缝质量高。
操作事项1、维护检修工作都必须完全切断电源的情况下进行。2、因氩弧焊在操作时,有较大的工作电流通过,故使用人员应确认通风处未被覆盖或堵塞,焊机和周围物体的距离不小于0.3米。这样保持良好的通 风,可以对焊机更好工作和保证更长的使用寿命是非常重要的。
焊缝金属溶解过多的氢气熔池金属内溶解的氢气量,在结晶时超过它们的较大溶解度,焊缝金属内不可避免的生成气孔。这气孔是由氢气所引起。二氧化碳气体保护焊,当焊前的准备工作做好以后,二氧化碳气体内所含的水汽(即纯度不合格的二氧化碳气体),是引起焊缝金属形成气孔的主要原因。
手工电弧焊的引燃方法是采用接触法。具体应用时又可分为划擦法和敲击法两种。划擦法引弧动作似划火柴,对初学者来说易于掌握,但容易损坏焊件表面。敲击法引弧由于焊条端部与焊件接触时处于相对静止的状态,操作不当,容易造成焊条粘住焊件。此时,只要将焊条左右摆动几下就可以脱离焊件。
一步提升,另外这个行业技术性也比较强,这也是由这个工种决定的,工资待遇一般也都比较好,主要可从事于大型钢构企业、机加工企业、路桥工程等企业,并且技术比较好的话也可以独立创业。
手弧焊的主要设备是电焊机,电弧焊时所用的电焊机实际上就是一种弧焊电源,按产生电流种类不同,这种电源可分为弧焊变压器(交流)和直流弧焊发电机及弧焊整流器(直流)。
所谓焊补,就是将熔化的金属液体浇注于需要连接的部件边缘处,等金属液体遇冷凝固后再通过锻打、研磨去除外观毛刺的焊接手法。这些专业术语听起来未免有些生硬,可是说到利用焊补这门手艺来吃饭的补锅匠,大家可能就会恍然大悟了。
安全为上。焊前要拿稳,焊点要看准,引弧成败在一瞬,平焊、立焊、对角焊,埋弧、氩弧全展现。那么焊工入门哪里学呢?
盖面层(加强焊层)焊接时,应先进行“填平补齐”,使焊肉高低一致,并不超过坡口面,保留坡口轮廓,调整好焊接电流,一次盖面,做到外型美观。
利用可燃气体在氧气中燃烧时所产生的热量,将母材焊接处熔化而实现连接的一种熔焊方法。气焊是用气体火焰为热源的一种焊接方法。应用较多的是以乙炔气作燃料的氧-乙炔火焰。由于设备简单操作方便,但气焊加热速度及生产率较低,热影响区较大,且容易引起较大的变形。气焊可用于很多黑色金属、有色金属及合金的焊接。
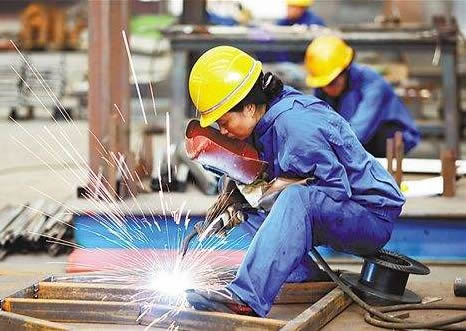
焊接实习教学中,学生在焊条电弧焊实习操作时,经常出现焊瘤、烧穿、未焊透,内凹、夹渣,成形不良等缺陷,分析产生这些缺陷的原因,主要是学生在焊接操作过程中,不善于观察熔池温度的变化,没有有效地控制熔池的温度而产生上述缺陷。
电弧电压主要影响焊缝的宽窄。焊条电弧焊时,主要靠焊条的横向摆动来控制,因此电弧电压的影响并不大。
断弧焊方法的改进,断弧焊固然简单易学且可以避免多种缺陷的产生,但因其是断续焊接,焊接速度相对较慢。为进步焊接速度,有必要在断弧焊焊接技术的基础上根据断弧焊的基本原理(短暂冷却温度过高的熔池,有效控制熔池温度)对断弧焊进行改进:当熔池温度过高时,将焊条迅速纵向向未焊方向(在坡口内,不要摆出坡口伤及母材)摆出(不断弧),然后迅速摆回继续正常焊接,这样即达到了冷却熔池的目的又使焊接连续,既保证了焊接质量,又进步了焊接速度。
运条方法,圆圈形运条熔池温度高于月牙形运条温度,月牙形运条温度又高于锯齿形运条的熔池温度,在12mm平焊封底层,采用锯齿形运条,并且用摆动的幅度和在坡口两侧的停顿,有效的控制了熔池温度,使熔孔大小基本一致,坡口根部未形成焊瘤和烧穿的机率有所下降,未焊透有所改善,使乎板对接平焊的单面焊接双面成形不再是难点。