
当然,在下向焊焊接时,施工过程中还是有很多缺陷的。主要有:未焊透、未熔合、内凹、夹渣、气孔、裂纹等缺陷。在立焊与仰焊位置,裂纹、内凹的出现几率较多,尤其裂纹更集中地出现在仰焊位置,这与起初定位焊后过早撤除外对口器关系密切;而内凹则是因为根焊时,电弧吹力不够,另外铁水受重力作用而导致,这与焊工的技能水平有一定关系;
第三类是压力容器焊工证:是中华人民共和国特种设备作业人员证的一个工种,由国家质量监督检验检疫总局监制,省级质量技术监督部门决定具体的发证分级范围,负责对考核发证工作的日常监督管理。
由于自己的特点,其应用也有一定的局限性,主要为:(1)焊接位置的限制,由于焊剂保持的原因,如不采用特殊措施,埋弧焊主要用于水平俯位置焊缝焊接,而不能用于横、立、仰焊;(2)焊接材料的局限,不能焊接铝、钛等氧化性强的金属及其合金,主要用于焊接黑色金属;(3)只适合于长焊缝焊接切,且不能焊接空间位置有限的焊缝;(4)不能直接观察电弧;(5)不适用于薄板、小电流焊。
焊接变形应力小,由于电弧受氩气流的压缩和冷却作用,电弧热量集中,且氩弧的温度又很高,故热影响区小,故焊接时应力与变形小,特别造用于薄件焊接和管道打底焊。焊接范围广,几乎可以焊接所有金属材料,特别适宜焊接化学成份活泼的金属和合金。
氩气保护可隔绝空气中氧气、氮气、氢气等对电弧和熔池产生的不良影响,减少合金元素的烧损,以得到致密、无飞溅、质量高的焊接接头;氩弧焊的电弧燃烧稳定,热量集中,弧柱温度高,焊接生产效率高,热影响区窄,所焊的焊件应力、变形、裂纹倾向小;
气孔的危害,气孔减少了焊缝的有效截面积,使焊缝疏松,从而降低了接头的强度,降低塑性,还会引起泄漏。气孔也是引起应力集中的因素。氢气孔还可能促成冷裂纹。
焊后控制措施,采用多点加热的方式矫正薄板焊后的凹凸变形,加热点直径一般不小于15mm,加热时点与点的距离应随着变形量的大小而定,一般在50——100mm之间,配合使用专业的调平设备真空调平机效果更佳;
②再根据钨极的直径选用多大的喷嘴,钨极直径的2.5—3.5倍是喷嘴的内径D=(2.5—3.5)dw其中D表示喷嘴内径(mm),dw表示钨极直径(mm)
前两种方法都是在真空室内进行。焊接准备时间(主要是抽真空时间)较长,工件尺寸受真空室大小限制。电子束焊与电弧焊相比,主要的特点是焊缝熔深大、熔宽小、焊缝金属纯度高。它既可以用在很薄材料的精密焊接,又可以用在很厚的(较厚达300mm)构件焊接。
氧气瓶、乙炔瓶未按规定放置的不能烧(明火距瓶10米以上,氧气与乙炔5米以上,高处作业明火在瓶10米以下)。7、气瓶爆晒或离热源较近,表面温度超过40oC的不能烧。 8、电焊室外雨中,气焊风力较大,未采取防雨、防风措施的不能烧。9、空间狭窄,通风不畅,登高作业无可靠操作平台或措施不能烧。10、损伤装饰、设备等表面,未采取成品保护措施的不能烧。
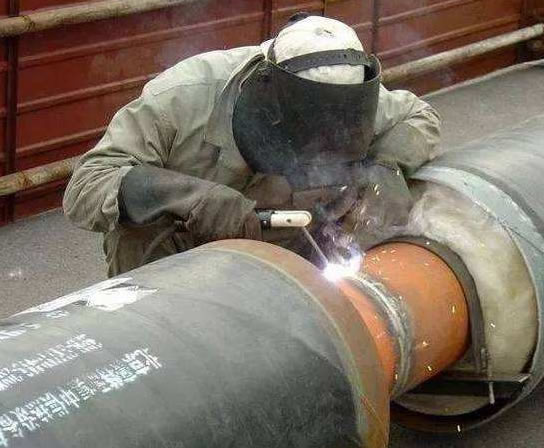
剩磁一般分为感应磁性和工艺磁性两种,感应磁性常产生在工厂制造的过程中,如:金属冶炼、采用电磁起重设备进行装卸、钢管焊道用磁粉无损检测、钢管在强供电线路附近放置等等;工艺磁性常产生在进行装配焊接作业过程中,
直流正接:采用直流焊机当工件接阳极,焊条接阴极时,称为直流正接,此时工件受热较大,适合焊接厚大工件;
学习氩弧焊技术学费在三千元左右,氩弧焊就是在电弧焊的周围通上氩气保护气体,将空气隔离在焊区之外,防止焊区的氧化。氩弧焊(主要用于焊接不锈钢以及容易氧化的铝、镁、钛及其合金、低合金钢、耐热合金钢等);板对接平焊、立焊、平角焊、立角焊。报名条件广大的初中、高中、大学毕业生、社会青年、下岗工人、返乡农民工等。
产生气孔的原因有以下三方面:焊丝内脱氧元素不足在研究二氧化碳气体保护焊的初期,曾因为焊丝内没有足够的脱氧元素,而在焊缝内出现气孔。如用H08焊丝在低碳钢板上堆焊,整条焊缝都有外部气孔,焊缝表面呈现出氧化颜色这些气孔是由CO2气体而引起。当焊丝中含有足够的脱氧元索,就可以完全避免产生此种气孔。
三角形运条方法:焊条末端向前连续均匀的三角形运运。该运条方法适用于厚板的焊接,焊接根部时有利于熔化金属焊缝的接头良好。焊缝的接头是单面焊双面成形打底焊较难掌握的环节。
焊接前的清理:材料用滚角机打好坡口,用钢丝刷打磨两侧25mm以内的氧化皮、油脂、毛刺、灰尘等,再用丙酮或乙醇擦试。
不锈钢焊缝的颜色主要跟气体保护有很大关系,可采用纯度高的氩气,用高纯氩造价太高,但纯度至少三个九往上,再有就是小电流快速焊,摆动不要太宽,多层多道焊。