
减压器装上后,应先开起气瓶,再开起减压器,工作结束后应先关闭气瓶,再关减压器,操作时焊工应在减压器侧面。氧气瓶中的氧气不允许全部放完,应保留0.1-0.2mpa的压力。 氧气胶管与乙炔气胶管不得换用或代用,管路连接处严防漏气。氧气瓶及减压器严禁接触油脂.
其他表面缺陷:(1)成形不良指焊缝的外观几何尺寸不符合要求。有焊缝超高,表面不光滑,以及焊缝过宽,焊缝向母材过渡不圆滑等。(2)错边指两个工件在厚度方向上错开一定位置,它既可视作焊缝表面缺陷,又可视作装配成形缺陷。
电弧特点:电压低、电流大、温度高、能量密度大、移动性好等,一般20~30V的电压即可维持电弧的稳定燃烧,而电弧中的电流可以从几十安培到几千安培以满足不同工件的焊接要求,电弧的温度可达5000K以上,可以熔化各种金属。
电弧焊利用电极和母材间产生的高温电弧热将工件局部直接熔化,从而实现不同工件间的连接。《啥是佩奇》这部短片中,爷爷就用到了这种目前生活中较为常见的焊接方法。接通电源,将焊条电极接近工件后产生电弧,电弧六千度左右的高温将令电极和工件局部迅速熔化,形成熔池。此时缓慢移动焊枪,就可以完成焊接了。
一:看焊机的好与坏,有的焊机出气不均匀气保护不及时二:是跟电流有关系一般不锈钢0.45厚以下的电流调到45至85就可以了 1、滞后送气,收枪以后,枪口不要离开,再吹一会儿。2、提前送气,焊之前,先对空打火,有气了再打火。3、检查气体纯度,直接换一瓶氩气试一下。
在盖面焊仰焊位置,当熔池温度过高,焊接时铁水因自重易下坠滴落,不易控制熔池外形和大小,从而造成焊道外观成型超高、过窄、咬肉等缺陷。
都说氩弧焊焊出鱼鳞纹才是好的,氩弧焊能焊出鱼鳞纹的才是专业焊工,究竟氩弧焊鱼鳞纹是怎么焊出来的,学氩弧焊需要多久的焊接基础才能学鱼鳞纹焊接技术呢?
焊缝收弧时要保证熔池内部的气体充分排出,并防止因收弧太快,熔池暴露造成空气侵入,从而产生冷缩孔、内部气孔等缺陷。
打底焊。氩弧焊打底一般在平焊和两侧立焊位置定位焊三点,长度30~40mm,高度3~4mm。如果采用无高频引弧装置的焊机进行接触引弧,要看准位置,轻轻地点固,不得用力过猛。电弧引燃后移向始焊位置,稍微停顿3~5s,待出现清晰熔池后,即可往熔池内送丝。小直径管道的填丝,应采用靠丝法或内填丝法;大直径管道由于焊丝消耗较多,应采用连续送丝法。送丝速度以充分熔化焊丝和坡口边缘为准,焊丝与喷嘴保持一定角度。
电弧引燃后,迅速将焊条提起2—4毫米进行焊接,焊接时应有三个基本动作:1)焊条中心向熔池逐渐送进,以维持一定的弧长,焊条的送进速度应与焊条熔化的速度相同。否则会产生断弧或焊条与焊件粘连现象。 2)焊条的横向摆动,以获得一定的焊缝宽度。 3)焊条沿焊接方向逐渐移动,移动速度的快慢影响焊缝的成型。
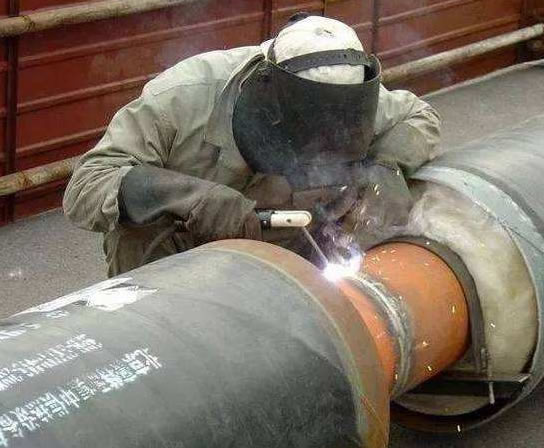
电焊是材料连接加工中的一种经济、适用、技术先进的方法。用电焊几乎可实现任何两种金属材料,以及某些金属材料与非金属材料之间的焊接;可实现以小拼大,制成大型的、经济合理的结构;可以在结构的不同部位采用不同性能的材料,充分发挥各种材料的特点;电焊件具有气密性好、重量轻的特点;用电焊还可实现超薄、超细材料之间的焊接。
氩弧焊是在普通电弧焊的原理的基础上,利用氩气对金属焊材的保护,通过高电流使焊材在被焊基材上熔化成液态形成熔池,使被焊金属和焊材达到冶金结合的一种焊接技术,由于在高温熔融焊接中不断送上氩气,使焊材不能和空气中的氧气接触,从而防止了焊材的氧化。
第五步,将上一层焊缝表面进行再一次填丝焊接,如果氩气不纯或有些部位漏气,试气时就会出现气孔,自熔是指把母材或焊缝表面熔化,但不需要填充焊丝。
分类: 氩弧焊按照电极的不同分为熔化极氩弧焊和非熔化极氩弧焊两种。非熔化极工作原理及特点:非熔化极氩弧焊是电弧在非熔化极(通常是钨极)和工件之间燃烧,在焊接电弧周围流过一种不和金属起化学反应的惰性气体(常用氩气),形成一个保护气罩,使钨极端部、电弧和熔池及邻近热影响区的高温金属不与空气接触,能防止氧化和吸收有害气体。从而形成致密的焊接接头,其力学性能非常好。
焊条的选用原则是等强度原则、等同性原则、等条件原则。焊接电流的选择1)实际生产过程中焊工都是根据试焊的试验结果,并根据自己的实践经验选择焊接电流的。2)电流太小,很难引弧,焊条容易粘在焊件上,鱼鳞纹粗,两侧融合不好。3)电流太大,焊接时飞溅和烟雾大,焊条发红,熔池表面很亮,容易烧穿、咬边。4)电流合适,容易引弧电弧稳定,飞溅很小,能听到均匀的劈啪声,焊缝两侧圆滑的过渡到母材,表面鱼鳞纹很细,焊渣容易敲掉。
击穿焊法,就是在焊接过程中,领先电弧的穿透力,熔化击穿根部,确保根部焊透成形的一种焊接方法。
焊接接头的形式有哪些?采用焊接方法连接的接头称为焊接接头,焊接接头的基本形式分为对接接头、搭接接头、角接接头、T形接头、十字接头、端部接头、卷边接头和套管接头共8种,