
氩气表中的流量计的刻度1格为1MP,1格表示氩气流量1L/min,浮球所指的刻度为流量值开关的旋转方向:顺时针旋转为关,逆时针旋转为开。氩气表(氩气流量计).
操作前应首先检查焊机和工具,如焊钳和焊接电缆的绝缘、焊机外壳保护接地和焊机的各接线点等,确认安全合格方可作业。高压焊工及高压焊工培训指焊工及学员焊的焊缝达到焊缝.
焊缝中的液态金属流到加热不足未熔化的母材上或从焊缝根部溢出,冷却后形成的未与母材熔合的金属瘤即为焊瘤。焊接规范过强、焊条熔化过快、焊条质量欠佳(如偏芯),焊接电源特性不稳定及操作姿势不当等都容易带来焊瘤。在横、立、仰位置更易形成焊瘤。
一般来说,焊接是一种利用加热或加压的方式接合金属或其他热塑性塑料,在焊接接头处形成冶金结合,使之连接为整体的工艺技术。相互连接的材料可以是同种金属,也可能是异种金属,甚至是金属和陶瓷。
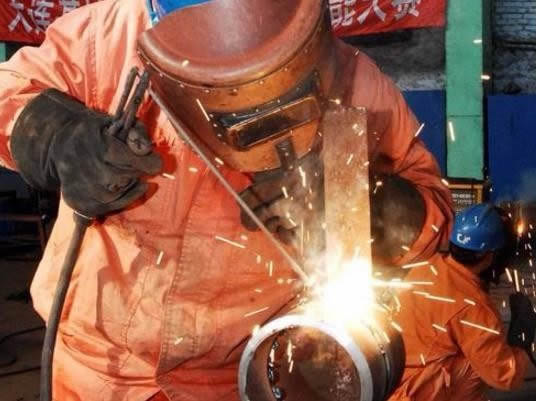
气割设备主要是割炬和气源。割炬是产生气体火焰、传递和调节切割热能的工具,其结构影响气割速度和质量。采用快速割嘴可提高切割速度,使切口平直,表面光洁。手工操作的气割割炬,用氧和可燃气体的气瓶或发生器作为气源。半自动和自动气割机还有割炬驱动机构或坐标驱动机构、仿形切割机构、光电跟踪或数字控制系统。大批量下料用的自动气割机可装有多个割炬和计算机控制系统。
焊前和焊后的控制措施大多需要专用的工艺装备,在生产过程中增加了一道工序,并且受工件具体结构的影响,同时结合焊接过程中一些工艺措施进行控制:(1)、预先反变形(2)、铜板垫块散热法;(3)、锤击或碾压焊缝释放应力;
冷却速度的影响冷却速度增大,一是使结晶偏析加重,二是使结晶温度区间增大,两者都会增加结晶裂纹的出现机会;
槽焊缝:两板相叠,其中一块开长孔,在长孔中焊接两板的焊缝,只焊角焊缝者不称槽焊。 (2)按施焊时焊缝在空间所处位置分为平焊缝、立焊缝、横焊缝及仰焊缝四种形式。 (3)按焊缝断续情况分为连续焊缝和断续焊缝两种形式。
首先咱们讲一下一次能焊接成功的薄板焊接。加固好以后,根据钢板的厚度,调合适的电流,要知道,任何美观的焊道都要以合适的电流和完美的操作手法为基础.以4毫米的钢板为例,3.2mm的焊条,电流125-130,采用正圆法或者斜圆法,在焊道的上方稍微停留一下,防止出现咬边的现象。收弧稍微点两下,防止出现裂纹。
手弧焊的主要设备是电焊机,电弧焊时所用的电焊机实际上就是一种弧焊电源,按产生电流种类不同,这种电源可分为弧焊变压器(交流)和直流弧焊发电机及弧焊整流器(直流)。
低氢型立下向焊条焊接。该工艺与纤维素下向焊接工艺相比,根焊速度较慢,主要用于气候条件恶劣,输送酸性气体及高含硫油气介质,对低温韧性要求较高的管道或者厚壁管的焊接。
干伸长度焊丝伸出导电咀的长度为干伸长度,一般经验公式为I=(10~20)d,尽量保持在10~20mm范围内。规范大时,略大。规范小时,略小。
运条方法,圆圈形运条熔池温度高于月牙形运条温度,月牙形运条温度又高于锯齿形运条的熔池温度,在12mm平焊封底层,采用锯齿形运条,并且用摆动的幅度和在坡口两侧的停顿,有效的控制了熔池温度,使熔孔大小基本一致,坡口根部未形成焊瘤和烧穿的机率有所下降,未焊透有所改善,使乎板对接平焊的单面焊接双面成形不再是难点。
首先咱们讲一下一次能焊接成功的薄板焊接。加固好以后,根据钢板的厚度,调合适的电流,要知道,任何美观的焊道都要以合适的电流和完美的操作手法为基础.以4毫米的钢板为例,3.2mm的焊条,电流125-130,采用正圆法或者斜圆法,在焊道的上方稍微停留一下,防止出现咬边的现象。收弧稍微点两下,防止出现裂纹。
安全为上。焊前要拿稳,焊点要看准,引弧成败在一瞬,平焊、立焊、对角焊,埋弧、氩弧全展现。那么焊工入门哪里学呢?
铝及铝合金材料密度低,强度高,热电导率高,耐腐蚀能力强,具有良好的物理特性和力学性能,因而广泛应用于工业产品的焊接结构上。长期以来,由于焊接方法及焊接工艺参数的选取不当,造成铝合金零件焊接后因应力过于集中产生严重变形,或因为焊缝气孔、夹渣、未焊透等缺陷,导致焊缝金属裂纹或材质疏松,严重影响了产品质量及性能。今天国强电焊分享铝焊的技巧,大家快来看看吧。
电焊行业的发展前景广阔,随着生产的发展,焊接广泛应用于宇航、航空、核工业、造船、建筑及机械制造等工业部门,在我国的经济发展中,焊接技术是一种不可缺少的加工手段。以西气东输工程项目为例,全长约4300公里的输气管道,焊接接头的数量竟达35万个以上,整个管道上焊缝的长度至少1万5千公里。因此这项工程离不开焊接,焊接的作用也凸显而出。
纤维素下向焊接工艺。纤维素下向焊接工艺是国内外普遍采用的一种焊接工艺,应用于包括钢材为X70以下的所有薄壁大口径管道焊接。焊接速度快,根焊性能好,焊缝射线探伤合格率高,经济性优良。
在密闭容器内焊接时,应设法通风或两个人轮换操作。在容器内焊接时,应使用胶皮绝缘防护用具,并在附近安设一个电源开关,由助手专门负责看管和监护,同时要听从焊接操作人员指示,随时通断电源。