
坡口角度必须按“规则”和有关设计的技术条件规定进行坡口角度直接影响接头质量和焊缝尺寸,必须选择合理的角度,一般为“v”字形坡口60°——70°。
钨极氩弧焊时,主要采用高频高压引弧法或脉冲引弧法。这两种方法都是将钨极接近工件,但是不接触,它们中间留有2~5mm的间隙。这两种方法的电压都很高,达到2000~3000V。引弧时利用高压击穿电极与工件的空间,形成火花放电,在高压作用下,电弧空间形成很强的电场,加强了阴极发射电子及电弧空间的电离作用,使电弧空间由火花放电或辉光放电很快就转变到电弧放电。
在低碳钢和低合金钢焊接其一层时几乎都采用间断灭弧焊。这种焊法能使用较大电流,具有较大的穿透力,并能控制熔池温度和开关,能够做到根部焊透,而连续焊法即不间断电弧的连续焊接则必须使用较小的焊接电流,在起焊时温度低,可是焊接一段焊件后工件温度升高了,就不容易控制熔池温度和熔池大小,因此很难保证根部焊透和不出现焊瘤,所以,其一层很少采用,而用于第二层以后的焊接。
V形和Y形坡口的加工和施焊方便(不必翻转焊件),但焊后容易产生角变形。
此外,对于角焊位置还规定了另外两种焊接位置。(5)平角焊位置角焊缝倾角0°,180°;转角45°,135°的角焊位置,见图1—15(e)。(6)仰角焊位置倾角0°,180°;转角225°,315°的角焊位置,见图1—15(f)。
有压力或密闭的管道、容器,不准焊、割。焊、割部位附近有易燃、易爆物品,在未作清理或未采取防护措施之前,不准焊、割。附近有与明火作业相抵触的工种在作业时,不准焊、割。、与外单位相连的部位,在没有弄清有无险情,或明知存在危险而未采取防护措施之前,不准焊、割。
半自动焊常出现的焊接缺陷,管道环焊缝平焊、仰焊两处位置经常是在进行热焊时由于熔池温度过高,焊道熔深增大,且因受重力作用,铁水下滴,造成焊道烧穿或在仰焊位置形成根焊内凹。
助水冷喷嘴等措施,可以使电弧的弧柱区横截面积减小,电弧的温度、能量密度、等离子的流速都显著提高,这种用外部拘束使弧柱受到压缩的电弧称为等离子弧。
根据焊接工作室(焊件放置处)的真空度不同,电子束焊的分类:(1)高真空电子束焊。工作室与电子枪同在一室,真空度为10-2~10-1Pa,适用于难熔、活性、高纯金属及小零件的精密焊接。
咬边的预防:矫正操作姿势,选用合理的规范,采用良好的运条方式都会有利于消除咬边。焊角焊缝时,用交流焊代替直流焊也能有效地防止咬边。
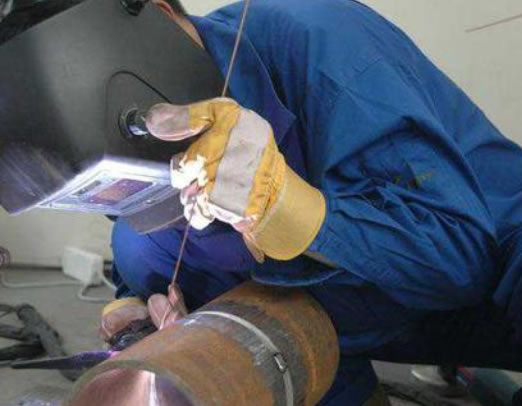
氩弧焊拉焊焊法培训拉焊技术用是专门从事工厂厚材料不锈钢的焊接技术工艺,如焊不锈钢厨具、不锈钢机器台等,是一条不锈钢焊条用拉焊工艺焊接出来。拉焊是针对在工厂专门焊接机器和不锈钢厨具厂用的拉焊技术工艺培训。
喷嘴-工件间距离:喷嘴-工件间距离过大时,容易产生缺陷(气孔,坑等)。一般情况下采用焊丝直径的10倍距离左右(如1.0的焊丝,选用距离为10毫米左右)。
收弧如果是在接头处时,应先将待接头处打磨成斜口,待接头处充分熔化后再向前焊10~20mm再缓慢收弧,不可产生缩孔。在生产中经常看见接头不打磨成斜口,直接加长接头处焊接时间进行接头,是很不好的习惯,这样接头处容易产生内凹、接头未熔合和反面脱节影响成形美观,如是高合金材料还很容易产生裂纹。焊后检查外观合格,人走要关闭电源和气。
等离子弧切割:利用等离子弧的高温高速弧流使切口的金属局部熔化以致蒸发,并借助高速气流或水流将熔化的材料吹离基体形成切口的切割方法。(1)等离子弧能量密度大,弧柱温度高,穿透能力强,10~12mm厚度钢材可不开坡口,能一次焊透双面成形,焊接速度快,生产率高,应力变形小。
弧焊电源种类的选择:焊接电流有直流、交流和脉冲三种基本类型,相应的电源为直流弧焊电源、交流弧焊电源和脉冲弧焊电源。弧焊变压器经济性好、可靠性高、维修容易、成本低,因此一般要求的场合(如酸性焊条电弧焊、交流钨极氩弧焊等)可以考虑采用它。弧焊整流器以及逆变式弧焊整流器均可替代弧焊发电机。晶体管式弧焊整流器适应于气体保护电弧焊及全位置焊接时选用。逆变电源性能优良,可用于多种焊接方法及焊接位置。
摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
当然,有把握的话也可以采用药芯焊丝进行免充氩保护的焊接。由于仰焊位质采用内添丝法焊接,定位焊的位置在3点或9点,这样在氩弧焊打底的过程中,能够方便地通过平焊位置的坡口间隙观测仰焊部位焊缝根部的熔池,这与常规焊接有点不同。
除焊缝中间接头时可不清理焊渣外,其余接头前,必须先将需接头处的焊渣清除掉,否则接不好焊缝的接头,必要时可将需接头处先打磨成斜面后再接头。