
光控面罩的镜组就可以将紫外线、红外线等射线全部过滤掉,使焊接工人的眼睛得到充分的保护。同时,由于面罩所使用材料有耐热的性能,所以又可以使使用者免受热辐射的危害。公司的光控面罩还在镜组前加上了外保片,这使得镜组不受焊接时飞溅物的损害,而且外保片更换方便,提高了光控电焊面罩的使用寿命。
窄间隙焊就是厚板对接接头在焊前不开坡口或只开小角度坡口,并留有窄而深的间隙,采用熔化极气体保护焊或埋孤焊完成整条焊缝的高效焊接方法。在碳钢、低合金钢和铝合金钛合金等应用较广。其优点有:①减少填充金属的用量,降低了成本。②减少变形,并容易控制。③焊接热量输入较低,焊缝金属与热影响区的力学性能较好。④采用射流过渡的熔滴过渡形式,可以进行全位置焊。⑤对设备的可靠性要求很高,价格昂贵。⑥焊丝位置要很准确,而且对电弧的任何不稳定现象都很敏感。⑦容易产生缺陷(应及时修补)。
焊前准备。壁厚<2mm的薄壁管一般不开坡口,不留间隙,加焊丝一次焊完。锅炉受热面的薄壁管一般要采用V形坡口,大直径的厚壁管(如给水管道、蒸汽管道等)采用U形或X形坡口。坡口两侧及管壁内外要求无锈斑和油污等。
比方50小管可以选用6号,7号喷嘴打底盖面都可以,159可以选用6号喷嘴打底,8号,10号盖面。手工钨极氩弧焊时氩气的流量及选择原则,手工钨极氩弧焊时,氩气的流量一般为5~15L/min。氩气流量应根据环境不同而不同,如果在室内,氩气流量可小些,为5-7L/min,在室外,当有风时,氩气流量应大些,为7~15L/mn并采取防风措施、防止空气侵入熔池而产生气孔。
单元4、常见的焊接缺陷及其产生的原因在焊接过程中,由于焊接规范选择、焊前准备和操作不当,会产生各种焊接缺陷,常见的有。(一)焊缝尺寸不符合要求主要是指焊缝过高或过低、过宽或过窄及不平滑过渡的现象。产生的原因是: 1、焊接坡口不合适。2、操作时运条不当。3、焊接电流不稳定。4、焊接速度不均匀。 5、焊接电弧高低变化太大。
检查CO2气有无泄露;检查CO焊枪与CO2送丝装置连接处内六角螺丝是否拧紧,CO2焊枪是否松动。检查CO2送丝装置电缆及气管是否包扎并固定好;检查CO2送丝装置矫正轮、送丝轮磨损及时更换。
焊缝的收尾是指一条焊缝焊完后如何收弧。焊接结束时,要做好焊缝的收尾。收尾时还要维持正常的熔池温度,以利于焊缝的接头。收尾方式有多种,常用的有反复断弧收尾法、划圈收尾法、回焊收尾法以及转移收尾法等。对于单面焊双面成形,焊缝的收尾则主要采用反复断弧收尾法和回焊收尾法。
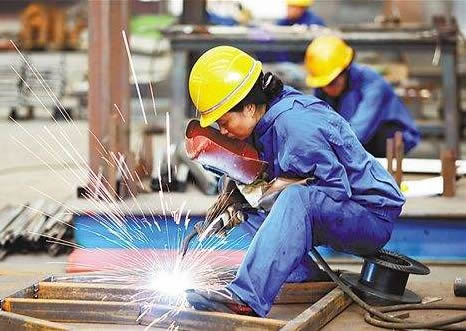
低氢型立下向焊条焊接。该工艺与纤维素下向焊接工艺相比,根焊速度较慢,主要用于气候条件恶劣,输送酸性气体及高含硫油气介质,对低温韧性要求较高的管道或者厚壁管的焊接。
臭氧和氮氧化物氩弧焊时,弧柱温度高。紫外线辐射强度远大于一般电弧焊,因此在焊接过程中会产生大量的臭氧和氧氮化物;尤其臭氧其浓度远远超出参考卫生标准。如不采取有效通风措施,这些气体对人体健康影响很大,是氩弧焊较主要的有害因素。
电焊和二保焊比较:1、由于电焊二保焊采用的是二氧化碳气体对焊缝进行保护,焊接完成后只有少量有飞溅物,几乎不会产生焊渣,焊接完成后清渣比较容易,手工焊是通过包在焊条外面的焊药,在高温电弧作用下熔化,然后覆盖熔池的方式对焊缝进行保护,焊接完成后,会在焊缝上留下一层较难清除的焊渣,在焊缝周围也会有不少飞溅物,焊接完成后清渣比较难;
焊接能力训练点,通过对简单工件进行焊接,培养学生的焊接工艺分析能力,动手操作能力,为今后从事生产技术工作打下坚实的基础。
下向焊就是从管道上顶部引弧,自上而下进行焊接的焊接技术。该方法焊接速度快,焊缝形成美观,焊接质量好,可以节省焊接材料,降低工人的劳动强度。焊工培训学校在这里给您总结了下向焊培训时,其焊接特点。在管道水平放置不动的情况下,焊接热源从顶部中间开始垂直向下焊接,一直到底部中间。焊接部位的先后顺序是:平焊、立平焊、立焊、仰立焊、仰焊。
单面焊双面成型焊接技术具有不受构建形状,尺寸和空间限制,设备简单,工艺灵活,适应性强,且焊接接头强度高,质量好等独到优点。广泛应用于锅炉压力容器,高压管道及重要的焊接结构施工。是国内外初级焊工考核的基本内容。也是我公司初级高压焊工的培训课程。
窄间隙焊一般分为:低热量输入窄间隙焊,主要用于焊接热敏感材料和全位显焊接,通常焊丝直经为0.8——1.2mm细焊丝,每根焊丝的焊接热输入都在6kJ/cm以下,坡口间隙在6——9mm之间,为提高生产率,一般便用双丝或三丝,焊丝间距在50——300mm之间,焊丝应分别指向坡口侧壁,以便熔合良好。
我个人认为焊接速度要快,不然速度慢的话,焊缝高温氧化了。颜色就会很难看。当然电流要大,这就要看个人技术水平。温度要控制好保护再好些其实碳钢也能焊接出来黄色的或者是带点紫红色。
初级电焊怎么开始学,初学电焊者较先学到的就是平焊了,其实平焊是电焊运条中较简单的一种就是入门较基本的基础其次是立旱、仰旱,其实电焊并不是很难学在实际操作中理论基本用不上只是在考证时需要,学电焊我认为较重要的是要练习,多多的练习,不过我相信不管你学什么,只要用心,你学的就很快!
弧焊电源的选用标准及方法?焊工培训学校在进行培训时,培训的项目有很多,不同的培训项目有不同的要求。比如焊接电源、焊条的选用、焊接的方法等。我们常用的交流焊机以弧焊变压器为主。焊机一般都能提供直流和交流两种电流,使用起来很方便。下面国强电焊给大家讲解一下常用弧焊电源的选择方法。