更新时间:2026-10-19 21:45:02 浏览次数:950 返回列表
埋弧焊一般工作在静特性曲线的平或上升段。单丝、小电流(300~500A)可用直流电源。如弧焊整流器;单丝、中大电流(600~1000A)可用交流或直流电源;大电流时(1200~2500A)宜用交流,采用多台焊机并联。
焊接操作:从基本的定位焊开始到焊接完焊缝,中间不能任意变更焊缝位置。可以在焊接的过程中进行打磨,但是焊接完成后不能进行打磨。
热镀锌电焊网的用途:在外墙外保温中作为抗裂防护层增强材料,能显著提高高层保温中贴面砖体系的抗裂抗冲击性能、抗风压和系统安全性。广泛用于工农业建筑,交通及矿业。常用作家禽围栏、鸡蛋篮、家禽围场、排水架、水果汁过滤、护栏等。
在此期间可产生下列现象: ⑴液态金属的搅拌作用液态金属通电时受电磁力作用产生漩涡状流动,当把熔核视作地球状且电极端处为二极,其运动方向为——赤道部分由周围向球心流动而后流经两极再沿外表向赤道呈封闭状流动。对于同种金属点焊,搅拌仅需将焊件表面的氧化膜搅碎即可,但异种金属点焊时,必须充分搅拌以获得均质的熔化核心。如通电时间太短,搅拌不充分将产生漩涡状的非均质熔核。
弧焊电源的选用标准及方法?焊工培训学校在进行培训时,培训的项目有很多,不同的培训项目有不同的要求。比如焊接电源、焊条的选用、焊接的方法等。我们常用的交流焊机以弧焊变压器为主。焊机一般都能提供直流和交流两种电流,使用起来很方便。下面国强电焊给大家讲解一下常用弧焊电源的选择方法。
第五步,将上一层焊缝表面进行再一次填丝焊接,如果氩气不纯或有些部位漏气,试气时就会出现气孔,自熔是指把母材或焊缝表面熔化,但不需要填充焊丝。
主要是指熔化金属自坡口背面流出,形成穿孔的缺陷。产生的原因是:1、焊件装配不当,如坡口尺寸不合要求,间隙过大。 2、焊接电流太大。3、焊接速度太慢。 4、操作技术不佳。
在施焊过程中,当电焊机发生故障而需要检查电焊机时,须切断电源后才能进行。禁止在通电情况下用手触动电焊机的任何部分,以免发生事故。
增大焊接电流能提高生产效率。使熔深增大,但电流过大易造成焊缝咬边和烧穿等缺陷,降低接头的机械性能。焊接时,焊接电流的选择可以从以下几个方面考虑: 1)根据焊条直径和焊件厚度选择。焊条直径越大,焊件越厚,要求焊接电流越大。平焊低碳钢时,焊接电流I(单位A)与焊条直径d(单位mm)的关系式为: I=(35---55)d 。
冷却速度的影响冷却速度增大,一是使结晶偏析加重,二是使结晶温度区间增大,两者都会增加结晶裂纹的出现机会;
在施焊过程中,当电焊机发生故障而需要检查电焊机时,须切断电源后才能进行。禁止在通电情况下用手触动电焊机的任何部分,以免发生事故。
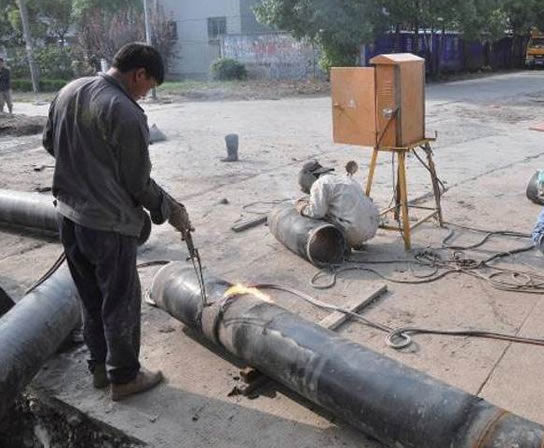
焊接时外观缺陷(表面缺陷)是指不用借助于仪器,从工件表面可以发现的缺陷。常见的外观缺陷有咬边、焊瘤、凹陷及焊接变形等,有时还有表面气孔和表面裂纹。单面焊的根部未焊透等。
在割炬点火时,要先做点火试验,检查割嘴是否安装好。停火时,应先关乙炔,再关氧气。
焊接结束:关闭储气瓶阀门,放出气管内残留气体。关闭电源。把设备整理好放回原处。焊丝盘的安装:选择合适的焊丝直径。向焊丝盘轴装焊丝盘,并固定牢固。将焊丝插入焊丝插口处。用焊丝加压手柄给焊丝施加合适的压力。选择合适的导电嘴,并拧紧。
激光的特点:具有单色性好、方向性好、能量密度高的特点,激光经透射或反射镜聚焦后,可获得直径小于0.01mm、功率密度高达1013W/cm2的能束,可以作为焊接、切割、钻孔及表面处理的热源。产生激光的物质有固体、半导体、液体、气体等,其中用于焊接、切割等工业加工的主要是钇铝石榴石(YAG)固体激光和CO2气体激光。
氩弧焊中常见焊接缺陷及预防 一、几何形状不符合要求 1、焊缝外形尺寸超出规定要求,高低和宽窄不一,焊波脱节,凸凹不平,成形不良。其危害是减弱焊缝强度,或造成应力集中,降低动载强度。